
Le finiture superficiali delle leghe di nichel non incidono solo sull’aspetto: influenzano anche la precisione dimensionale, la pulizia della superficie, i costi di produzione e il rischio di problemi legati alla superficie durante l’utilizzo. I termini «lucido», «decapato», «levigato» e «lavorato» descrivono diverse condizioni superficiali o processi di finitura e non sono intercambiabili. La scelta corretta dipende dal tipo di lega, dalla forma del prodotto, dall’ambiente operativo, dalle tolleranze richieste e dall’eventuale necessità di sottoporre il materiale a ulteriori operazioni di lavorazione, saldatura o fabbricazione.
Per gli ingegneri, la priorità è definire le proprietà superficiali che incidono sulle prestazioni. Per gli acquirenti e i responsabili degli approvvigionamenti, invece, è quella di ottenere tali proprietà senza dover pagare per finiture superflue, senza causare ritardi evitabili nei tempi di consegna e senza ricevere materiale che, pur rispettando le specifiche chimiche, non soddisfi i requisiti dimensionali o di pulizia previsti dall’applicazione.
Cosa significano i termini “lucido”, “decapato”, “macinato” e “lavorato” nel caso delle leghe di nichel?
Leghe di nichel quali Inconel 625, Inconel 718, Inconel 600, Hastelloy C-276, e Monel 400 sono forniti con diverse finiture superficiali a seconda della forma del prodotto e del processo di produzione. La stessa lega può essere disponibile sotto forma di barra laminata a caldo, barra pelata, tondino rettificato senza centri, lamiera decapata o tubo ricotto a lucido.
Queste descrizioni indicano diversi aspetti del prodotto. La ricottura brillante indica un processo di trattamento termico effettuato in atmosfera controllata. Il decapaggio è un processo chimico di pulizia e rimozione della scaglia superficiale. La rettifica rimuove meccanicamente del materiale per migliorare la geometria e le condizioni della superficie. La lavorazione meccanica consente di ottenere dimensioni e caratteristiche specifiche utilizzando utensili da taglio.
Questa distinzione è importante perché una superficie dall’aspetto liscio non implica automaticamente che il componente sia pulito, privo di difetti, dimensionalmente preciso o resistente alla corrosione. Lo stato della superficie deve essere considerato separatamente dalla composizione della lega, dalle condizioni di trattamento termico, dalle proprietà meccaniche e dai requisiti di ispezione. La trattazione dell’ASM Handbook sull’ingegneria delle superfici delle leghe di nichel, ad esempio, distingue tra diverse condizioni di ossidazione che richiedono trattamenti di decapaggio e finitura diversi.
Confronto tra le finiture superficiali delle leghe di nichel
| Condizioni della superficie | Come viene prodotto | Vantaggio primario | Limitazione principale | Applicazioni tipiche |
|---|---|---|---|---|
| Lucido o ricotto a lucido | Ricottura in atmosfera controllata o altro processo specificato di finitura a specchio, a seconda della forma del prodotto | Aspetto pulito e brillante; uniformità superficiale potenzialmente buona | Il termine "lucido" da solo non indica la rugosità, la tolleranza dimensionale né l'assenza di difetti | Tubi, nastri, componenti di precisione e applicazioni che richiedono un aspetto superficiale controllato |
| In salamoia | Rimozione chimica della patina di ossido e della contaminazione superficiale associata | Rimuove il calcare incrostato e garantisce una superficie priva di calcare | Richiede un trattamento chimico adeguato alla lega, un risciacquo accurato e una manipolazione post-trattamento adeguata | Lamiere, barre, pezzi forgiati e componenti lavorati resistenti alla corrosione |
| Terra | Rimozione abrasiva di materiale in condizioni controllate | Migliore controllo del diametro, della rotondità e della struttura superficiale | Costo aggiuntivo; se il processo e il controllo non sono adeguati, potrebbero permanere danni da molatura o difetti sotterranei | Alberi di precisione, perni, componenti scorrevoli e barre tonde a tolleranza stretta |
| Lavorato a macchina | Tornitura, fresatura, alesatura, foratura o altra operazione di taglio | Realizza dimensioni, fori, sedi, filettature e superfici funzionali secondo specifiche precise | Il costo dipende dal margine di lavorazione, dall'allestimento, dalla quantità di materiale asportato e dalla complessità | Componenti finiti, parti di valvole, flange, dispositivi di fissaggio e parti di apparecchiature |
Queste categorie possono sovrapporsi. Un componente può essere sottoposto a decapaggio dopo la lavorazione a caldo e successivamente rettificato, oppure un tubo sottoposto a ricottura a lucido può essere tagliato e lavorato alle estremità. Una superficie lavorata può inoltre richiedere una pulizia o una decalcificazione separata.
Per quanto riguarda gli appalti, la questione fondamentale non è semplicemente quale finitura sia disponibile, bensì quale combinazione di trattamento superficiale, geometria e controllo sia richiesta per l’applicazione finale.
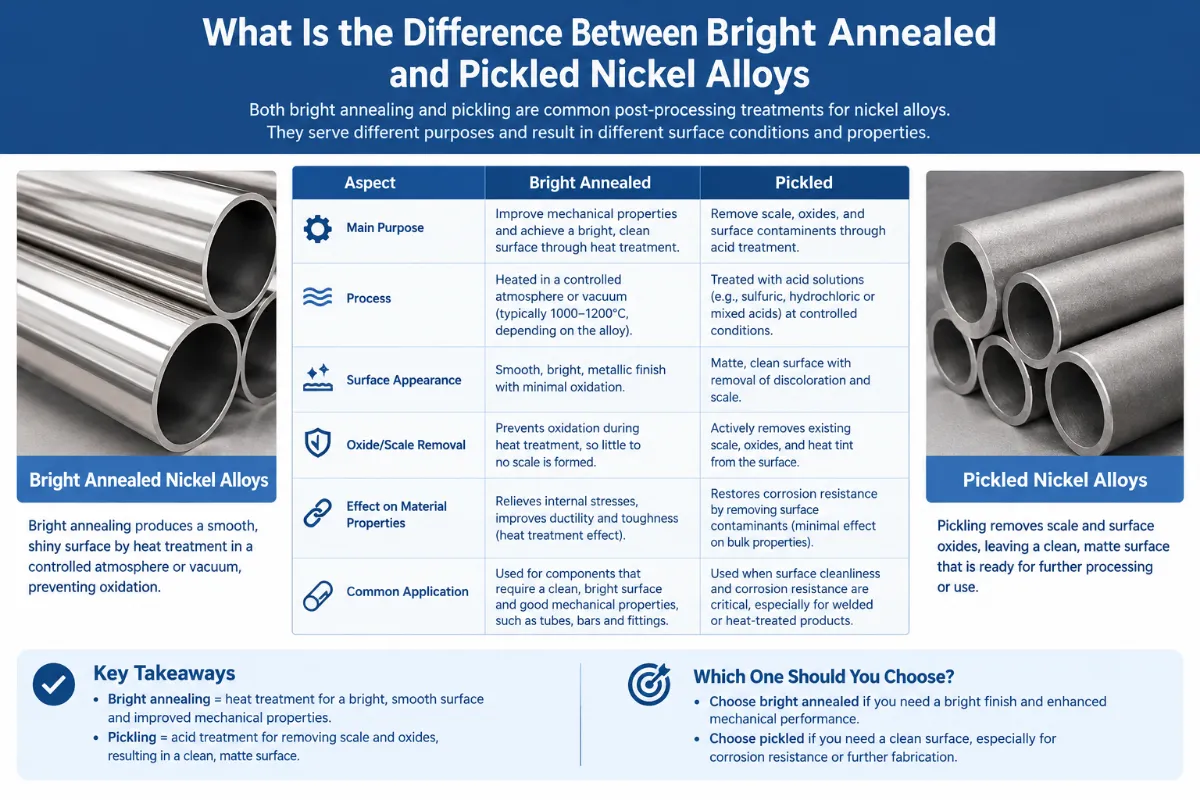
Qual è la differenza tra le leghe di nichel ricotte a lucido e quelle decapate?
I materiali sottoposti a ricottura brillante e decapaggio vengono spesso messi a confronto poiché entrambi possono presentare una superficie relativamente pulita, priva della spessa patina di ossido tipica di alcuni prodotti lavorati a caldo. I loro processi di produzione, tuttavia, sono fondamentalmente diversi.
Come funziona la ricottura a luce intensa
La ricottura a superficie lucida consiste nel riscaldare il materiale in un'atmosfera controllata, studiata per limitare l'ossidazione durante il trattamento termico. Se adeguatamente controllato, il processo preserva una superficie lucida e riduce la necessità di successive operazioni di decarburazione aggressive.
Il risultato esatto dipende dalla lega, dall'atmosfera, dalle condizioni del forno, dalla superficie di partenza e dalla forma del prodotto. Ad esempio, non si deve dare per scontato che un tubo ricotto a lucido presenti la stessa rugosità o le stesse tolleranze dimensionali di una barra rettificata di precisione.
La ricottura brillante è particolarmente indicata quando è necessario mantenere le condizioni della superficie attraverso il trattamento termico, come nel caso di alcuni prodotti tubolari e in nastri. Può inoltre ridurre la quantità di trattamento superficiale richiesto dopo la ricottura.
Tuttavia, l'aspetto brillante non è garanzia di una superficie priva di difetti. Potrebbero comunque essere presenti danni dovuti alla manipolazione, segni di lavorazione, graffi o imperfezioni derivanti da una fase precedente del processo produttivo.
Come funziona la decapatura
La decapaggio prevede l'uso di una soluzione chimica scelta in base alla lega specifica e alle condizioni della superficie, al fine di rimuovere la patina di ossido e altri strati superficiali indesiderati. Il trattamento può essere necessario dopo la laminazione a caldo, la forgiatura, il trattamento termico o la lavorazione.
Le leghe di nichel non reagiscono tutte allo stesso modo allo stesso trattamento chimico. Le leghe ad alto contenuto di nichel, le leghe di nichel-rame, le leghe di nichel-cromo e le leghe di nichel-ferro-cromo possono richiedere procedure diverse. I parametri di decapaggio devono quindi essere stabiliti in base al materiale e alle condizioni specifiche, anziché essere copiati indiscriminatamente da una procedura di pulizia dell’acciaio inossidabile. Il Riferimento sull'ingegneria delle superfici delle leghe di nichel tratto dall'ASM Handbook tratta queste differenze.
Dopo il trattamento chimico, è fondamentale procedere al risciacquo, all’asciugatura e al controllo della contaminazione. Non si deve permettere che residui di sostanze chimiche utilizzate nel processo rimangano intrappolati nelle fessure o sulle superfici destinate all’uso.
Quale finitura è più indicata per applicazioni che richiedono resistenza alla corrosione?
Nessuna delle due finiture è universalmente superiore. La scelta dipende dalle condizioni iniziali della superficie e dai requisiti del componente.
La decapaggio è utile quando è necessario rimuovere la scaglia di ossido dopo la lavorazione a caldo o il trattamento termico. La ricottura a lucido è utile quando un ciclo di trattamento termico in atmosfera controllata consente di preservare una superficie adeguata senza generare una scaglia eccessiva.
Si consideri un componente in lega di nichel destinato a un ambiente chimico contenente cloruri. Una superficie dall'aspetto brillante non compensa la presenza di incrostazioni, un tipo di lega inadeguato o una fessura progettata in modo errato. Allo stesso modo, un componente sottoposto a un corretto trattamento di decapaggio non è immune alla corrosione se l'ambiente di esercizio supera le capacità della lega.
La regola pratica per la selezione consiste nello specificare le condizioni richieste della superficie e le relative modalità di verifica, non limitandosi al solo aspetto visivo.
Quando è opportuno specificare l'uso di leghe di nichel grezze o lavorate?
Le finiture ottenute mediante levigatura e lavorazione meccanica vengono selezionate principalmente per soddisfare requisiti geometrici e funzionali. Non devono essere considerate alternative automaticamente superiori alle finiture lucide o decapate.
Barra in lega di nichel lavorata a freddo: diametro, rotondità e uniformità della superficie
La rettifica consiste nell'utilizzare un utensile abrasivo per asportare una quantità controllata di materiale. Per le barre tonde, la rettifica senza centri è un metodo di finitura comune, mentre la rettifica cilindrica può essere utilizzata per geometrie e tolleranze particolari.
È opportuno prendere in considerazione le barre in lega di nichel lavorate quando:
-
Un albero, un perno o un componente scorrevole richiede un diametro controllato.
-
Un assemblaggio con accoppiamento stretto non è in grado di compensare le variazioni dimensionali dei normali semilavorati finiti a caldo.
-
È necessario che la struttura superficiale sia uniforme in tutto il lotto di produzione.
-
Il componente richiede una lavorazione minore durante la produzione finale.
Le specifiche devono indicare la tolleranza sul diametro finale ed eventuali limiti di rotondità o rettilineità richiesti. La rugosità superficiale deve essere indicata separatamente qualora influisca sul funzionamento.
Esiste inoltre un limite che spesso viene trascurato: la rettifica non garantisce l’eliminazione di ogni discontinuità del materiale. Una giuntura, una sovrapposizione o un difetto subsuperficiale possono permanere anche dopo la rimozione del materiale circostante. Un eccessivo calore generato dalla rettifica può inoltre compromettere l’integrità della superficie, a seconda della lega, dei parametri di rettifica e delle condizioni di raffreddamento.
Per le applicazioni più esigenti, il controllo dimensionale dovrebbe essere abbinato a un’adeguata prova non distruttiva, qualora ciò sia richiesto dal disegno o dalle specifiche di riferimento.
Componenti lavorati in lega di nichel: superfici funzionali e margine di materiale
La lavorazione meccanica è indicata quando è necessario trasformare il materiale grezzo in un componente finito con una geometria definita.
Tra gli esempi più comuni figurano i componenti per valvole in Inconel, i componenti per la lavorazione chimica in Hastelloy, gli accessori nautici in Monel e i dispositivi di fissaggio in leghe resistenti alle alte temperature.
Le leghe di nichel possono comportare notevoli difficoltà di lavorazione, poiché alcune qualità mantengono la resistenza a temperature elevate, subiscono un incrudimento durante il taglio e generano forze di taglio considerevoli. La scelta degli utensili, i parametri di taglio, la rigidità e la gestione termica possono tutti influire sulla finitura superficiale finale.
Prima di acquistare il materiale da lavorare, verificare quanto segue:
-
Dimensioni iniziali: il pezzo grezzo deve avere una quantità di materiale sufficiente per la rifinitura e la lavorazione finale.
-
Dimensioni finali: le tolleranze si applicano alla forma finita, non solo al pezzo grezzo.
-
Condizioni di trattamento termico: le condizioni richieste devono essere compatibili con la sequenza di produzione.
-
Integrità della superficie: eventuali segni lasciati dagli utensili, bave, residui di materiale o danni localizzati devono essere controllati laddove possano influire sul funzionamento.
-
Accesso per ispezione: le superfici critiche devono rimanere accessibili per la misurazione o l'esame non distruttivo.
Una finitura lavorata a macchina può essere indicata per una superficie di tenuta, una sede di cuscinetto o un foro di precisione anche quando il resto del componente presenta una finitura diversa. Raramente vi è una ragione tecnica per richiedere lo stesso costoso trattamento superficiale su ogni superficie di un componente.
Come interagiscono la rugosità superficiale, la corrosione e l'usura
La rugosità superficiale viene spesso espressa come Ra, la deviazione media aritmetica di un profilo superficiale misurato rispetto alla sua linea media. Altri parametri, tra cui Rz, descrivono diversi aspetti del profilo superficiale.
Questi valori forniscono informazioni utili, ma non descrivono in modo esaustivo l'integrità della superficie. Due superfici possono presentare valori Ra simili pur differendo per la presenza di graffi profondi isolati, segni direzionali lasciati dagli utensili, contaminanti incastrati o difetti localizzati.
Il requisito di rugosità corretto dipende dalla funzione della superficie.
Finitura superficiale delle apparecchiature resistenti alla corrosione
Le prestazioni anticorrosive delle leghe di nichel dipendono dalla composizione chimica della lega, dalla temperatura, dalla composizione del fluido, dalla concentrazione, dalle condizioni di flusso, dai depositi e dalla geometria del componente. Le condizioni della superficie possono influire sulla probabilità di un attacco localizzato, in particolare in presenza di incrostazioni, contaminazioni o imperfezioni che favoriscono la formazione di fessure.
Ad esempio, un componente in Inconel 625 utilizzato in impianti di processo contenenti cloruri richiede una specifica di lega adeguata e una superficie opportunamente preparata. Il solo requisito relativo alla rugosità Ra non è sufficiente a dimostrare la resistenza alla corrosione puntiforme o interstiziale.
Una finitura lucida non garantisce prestazioni anticorrosive migliori rispetto a una finitura decapata. Al contrario, non si deve dare per scontato che una superficie decapata sia automaticamente adatta a qualsiasi ambiente corrosivo. La scelta del materiale e la preparazione della superficie devono essere valutate congiuntamente.
Finitura superficiale nelle applicazioni di scorrimento e tenuta
Per i componenti scorrevoli, la relazione tra la struttura superficiale e le prestazioni assume caratteristiche più specifiche.
Una superficie ruvida può aumentare l'attrito, accelerare l'usura o danneggiare un componente di accoppiamento. Anche una superficie eccessivamente liscia può risultare inadatta a determinati sistemi di lubrificazione, qualora la struttura richiesta sia finalizzata a trattenere il lubrificante.
Per le guarnizioni, i requisiti relativi alla superficie dipendono solitamente dalla pressione di contatto, dal materiale della guarnizione, dalla compatibilità con il fluido e dalla direzione del movimento. La rugosità, l’orientamento, l’ondulazione e l’assenza di graffi richiesti possono essere più importanti del fatto che un fornitore descriva il materiale come lucido o rettificato.
Per questo motivo, il disegno dovrebbe identificare la superficie funzionale e definire i requisiti applicabili. Una richiesta generica relativa a un componente in lega di nichel lucidata non costituisce un sostituto adeguato.
Tre rischi legati alla finitura superficiale che spesso vengono trascurati nelle specifiche tecniche
I seguenti aspetti meritano particolare attenzione poiché possono influire sui costi del progetto, sull’accettazione del prodotto e sulle prestazioni del servizio anche quando il tipo di lega utilizzato è corretto.
1. La levigatura può migliorare l'aspetto senza garantire l'integrità della superficie
Un’operazione di rettifica può rimuovere incrostazioni e irregolarità visibili, lasciando tuttavia parzialmente intatta una discontinuità sottostante. Un controllo inadeguato del processo può inoltre causare danni termici localizzati o determinare condizioni superficiali sfavorevoli.
Ciò è importante per alberi sottoposti a carichi elevati, componenti sensibili alla fatica e parti soggette a sollecitazioni cicliche. Un difetto che risulta innocuo in un componente sovradimensionato e non critico può risultare inaccettabile in un pezzo finito sottoposto a sollecitazioni elevate.
La nostra raccomandazione tecnica in MWalloys è quella di distinguere tre criteri di accettazione: la struttura superficiale è accettabile? Le dimensioni sono accettabili? Il componente ha superato il controllo dei difetti richiesto?
Queste analisi richiedono tipi diversi di prove. Un profilometro misura la struttura superficiale, gli strumenti di misura dimensionale verificano la geometria e un’adeguata analisi non distruttiva individua i difetti specificati. Nessuno di questi strumenti può sostituire gli altri.
Qualora l'applicazione sia soggetta a fatica, il piano di ispezione e i criteri di accettazione devono essere concordati prima dell'inizio della produzione, specificando anche se l'ispezione deve avvenire prima o dopo l'operazione finale di rettifica o lavorazione meccanica.
2. I margini di finitura possono incidere sul costo effettivo di consegna
I trattamenti superficiali e le operazioni di finitura meccanica possono influire in vari modi sulle dimensioni e sulla resa del materiale.
La decapaggio rimuove il materiale superficiale attraverso un processo chimico. La rettifica e la lavorazione meccanica rimuovono il materiale meccanicamente. La ricottura a lucido mira generalmente a preservare la superficie attraverso un trattamento termico controllato, piuttosto che a ottenere la precisione dimensionale tramite la rimozione di materiale.
Le conseguenze per gli appalti non sono le stesse.
Si consideri una barra tonda ordinata con un diametro prossimo al minimo necessario per un componente finito. Se il materiale di partenza del fornitore presenta irregolarità superficiali che richiedono una rimozione significativa, la dimensione nominale del materiale potrebbe risultare insufficiente per ottenere il diametro finale dopo la lavorazione.
Allo stesso modo, ordinare una barra di dimensioni eccessive che richiede una rettifica approfondita può comportare un aumento del consumo di materiale e dei costi di lavorazione. Un prezzo iniziale inferiore al chilogrammo non garantisce necessariamente il costo più basso per componente accettato.
Prima di accettare un'offerta, confronta:
| Fattore di costo | Cosa deve verificare l'acquirente |
|---|---|
| Dimensioni iniziali | La dimensione indicata è nominale, minima garantita o soggetta a un intervallo di tolleranza? |
| Indennità di finitura | Quanto materiale deve rimanere disponibile per la decalcificazione, la molatura o la lavorazione meccanica? |
| Dimensioni finali | Le tolleranze richieste sono realizzabili dopo la sequenza di finitura concordata? |
| Resa del materiale | L'operazione comporterà la rimozione di una quantità considerevole di costosa lega di nichel? |
| Configurazione e dimensione del lotto | Il fornitore richiede un costo aggiuntivo di configurazione o un quantitativo minimo per la finitura richiesta? |
| Ispezione | La misurazione della rugosità, i rapporti dimensionali e i controlli non distruttivi (NDT) specificati sono inclusi nel preventivo? |
| Imballaggio | La superficie finita sarà protetta da graffi, umidità e contaminazione durante il trasporto? |
Il quantitativo minimo d'ordine (MOQ), i tempi di consegna e i costi di finitura variano a seconda del fornitore. È opportuno verificarli nel preventivo effettivo, anziché dedurli dal nome della finitura.
3. Il controllo della contaminazione è un requisito distinto dalla finitura superficiale
Il materiale in lega di nichel può subire danni o contaminazioni dopo l'operazione di finitura se la movimentazione e l'imballaggio non sono adeguati.
Un'asta di terra, ad esempio, può graffiarsi a causa del contatto con altre barre. Una superficie lavorata a macchina può raccogliere tracce di olio o particelle metalliche durante la movimentazione. Una superficie correttamente decapata può essere esposta a residui o contaminanti durante lo stoccaggio.
Per le applicazioni sensibili alla corrosione, specificare i requisiti di manipolazione e le condizioni finali della superficie. A seconda dell’applicazione, tali requisiti possono includere l’uso di utensili dedicati o adeguatamente puliti, separatori protettivi, imballaggi puliti, stoccaggio in ambiente asciutto e restrizioni relative al contatto con materiali non idonei.
Anche i processi di decapaggio richiedono adeguati risciacqui e asciugature post-trattamento. I residui di sostanze chimiche o l’acqua di risciacquo rimasta nelle fessure possono causare problemi anche quando la superficie appare pulita. Il trattamento chimico deve essere eseguito con procedure adeguate alla lega e con adeguati controlli ambientali e di sicurezza dei lavoratori. Il Linee guida tecniche del Nickel Institute sulla pulizia e il trattamento delle superfici descrive l'importanza di risciacquare e controllare le superfici dopo il trattamento chimico, sebbene quella specifica pubblicazione riguardi gli acciai inossidabili austenitici piuttosto che tutte le leghe di nichel.
Per gli ordini destinati all'esportazione, l'imballaggio deve corrispondere alla finitura effettivamente acquistata. L'imballaggio protettivo da solo non garantisce che la superficie arrivi integra, soprattutto se all'interno dell'imballaggio barre lunghe o componenti di precisione possono urtare l'una contro l'altra.
In che modo gli ingegneri dovrebbero specificare la finitura superficiale delle leghe di nichel?
Un ordine di acquisto o un disegno tecnico dovrebbe descrivere il risultato richiesto in termini misurabili. Il nome della finitura è solo una parte di tale descrizione.
Definire la rugosità utilizzando una specifica riconosciuta
Quando la rugosità superficiale influisce sulle prestazioni, specificare il parametro richiesto e il limite, ad esempio un valore massimo di Ra. Stabilire inoltre il metodo di misurazione, i requisiti di valutazione e i punti di ispezione in base alle caratteristiche del prodotto.
La norma ISO 21920-1:2021 stabilisce le regole per l'indicazione della struttura superficiale basata sul profilo nella documentazione tecnica dei prodotti. La norma attualmente pubblicata può essere consultata tramite il Catalogo ufficiale ISO.
Ad esempio, un disegno tecnico potrebbe richiedere un limite Ra specifico su una superficie di appoggio. Tale valore dovrebbe derivare dalla progettazione ingegneristica, dai requisiti applicativi o da un processo di produzione convalidato, non da una presunta relazione universale tra la denominazione della finitura e la rugosità.
Distinguere la finitura superficiale dai requisiti relativi al materiale e al trattamento termico
Le specifiche di acquisto devono indicare separatamente la lega e la forma del prodotto, la norma applicabile al materiale, le condizioni di trattamento termico richieste, le dimensioni e le condizioni della superficie.
ASTM B906-22, ad esempio, disciplina i requisiti generali relativi a lamiere, fogli e nastri laminati piatti in nichel e leghe di nichel. È applicabile a tali forme di prodotto, ma non deve essere considerata una specifica universale relativa alla finitura superficiale per barre, pezzi forgiati e ogni tipo di tubo. Consultare sempre la norma di prodotto applicabile e i requisiti contrattuali vigenti.
Lista di controllo suggerita per le specifiche relative alla finitura superficiale
| Requisiti | Esempio di formulazione utile |
|---|---|
| Identità del materiale | Identificare il tipo di lega, la forma del prodotto e le specifiche tecniche applicabili al materiale |
| Trattamento della superficie | Decapato e decarburato, oppure ricotto a lucido, a seconda del prodotto |
| Finitura meccanica | Rettificato, tornito o lavorato meccanicamente secondo necessità |
| Rugosità | Specificare il parametro e il valore massimo consentito sulle superfici funzionali denominate |
| Tolleranze dimensionali | Specificare le tolleranze relative al diametro finale, allo spessore, alla rettilineità, alla rotondità o alle caratteristiche, a seconda dei casi |
| Accettazione dei difetti | Fare riferimento alla norma di prodotto applicabile, al disegno o ai criteri di ispezione concordati |
| Pulizia della superficie | Definire le restrizioni pertinenti relative alla presenza di olio, incrostazioni, residui o contaminazione da materiali estranei |
| Tracciabilità | Richiedere i certificati dei materiali e i verbali di ispezione concordati |
| Imballaggio | Specificare una protezione adeguata alla finitura e alle condizioni di trasporto |
Questo approccio riduce l'ambiguità tra acquirente e fornitore. Inoltre, rende più facile il confronto tra preventivi concorrenti, poiché i fornitori stabiliscono il prezzo per lo stesso prodotto o servizio, anziché interpretare in modo diverso termini quali "brillante", "liscio" o "di alta qualità".
In che modo le finiture superficiali delle leghe di nichel influiscono sugli acquisti e sul costo totale?
La finitura meno costosa non è automaticamente l'opzione più economica. Il confronto corretto riguarda il costo necessario per ottenere un materiale accettabile e trasformarlo in un componente che funzioni come richiesto.
Una barra lavorata a caldo può risultare economicamente vantaggiosa per un componente che sarà sottoposto a una lavorazione meccanica intensiva. Sostenere i costi di una rettifica di precisione in fase preliminare potrebbe rivelarsi poco vantaggioso se, in seguito, l’intera superficie esterna venisse asportata.
Al contrario, l’utilizzo di una barra rettificata può ridurre le operazioni di lavorazione e lo spreco di materiale quando il componente finale richiede un diametro strettamente controllato. Il risparmio deve essere valutato tenendo conto del sovrapprezzo della rettifica, della tolleranza dimensionale e dell’utilizzo del materiale.
I tubi sottoposti a decapaggio possono essere indicati quando, prima della lavorazione, la superficie deve essere priva di scaglie da lavorazione a caldo. I tubi sottoposti a ricottura a lucido possono essere preferibili nei casi in cui la forma specificata del prodotto, i requisiti di pulizia e il processo di produzione li rendano idonei.
Noi di MWalloys consigliamo, in sede di revisione delle richieste di preventivo (RFQ), di confrontare le condizioni di consegna piuttosto che limitarsi al solo prezzo della lega. Gli acquirenti dovrebbero verificare se le operazioni di finitura, controllo dimensionale, ispezione superficiale, taglio, certificazione e imballaggio indicate nel preventivo siano incluse o considerate come operazioni aggiuntive.
Un confronto efficace tra fornitori dovrebbe rispondere a quattro domande:
-
La finitura proposta è compatibile con l'applicazione prevista?
-
Il materiale arriverà con un margine dimensionale sufficiente per soddisfare i requisiti del disegno definitivo?
-
L'ispezione richiesta è stata effettuata e documentata?
-
Qual è il costo totale e i tempi di consegna per la quantità richiesta nelle condizioni specificate?
Anche gli ordini di piccole dimensioni meritano un'attenta valutazione. La rettifica o la lavorazione su misura possono comportare costi minimi di lavorazione, mentre una finitura standard da magazzino potrebbe essere immediatamente disponibile. Nessuna delle due opzioni è valida in tutti i casi, pertanto è opportuno verificare la disponibilità, la quantità minima ordinabile (MOQ), i tempi di lavorazione e le tolleranze indicate nel preventivo prima di procedere all'acquisto.
Domande frequenti sulle finiture superficiali delle leghe di nichel
1. La lega di nichel con finitura lucida è migliore di quella decapata?
Non sempre. La finitura a specchio può garantire una superficie attraente e omogenea, mentre il decapaggio rimuove la patina di ossido e gli strati superficiali associati. La scelta migliore dipende dal processo di produzione, dall’ambiente corrosivo, dai requisiti dimensionali e dalle esigenze di pulizia. L’aspetto esteriore da solo non costituisce un indicatore affidabile dell’integrità della superficie.
2. Il decapaggio migliora la resistenza alla corrosione dell’Inconel 625 o dell’Hastelloy C-276?
Il decapaggio può migliorare le condizioni della superficie rimuovendo la patina di ossido non idonea e le impurità associate. Tuttavia, non modifica la composizione della lega né garantisce la resistenza alla corrosione in ogni ambiente di impiego. Il trattamento chimico deve essere adeguato alla lega e il componente deve comunque essere idoneo alla temperatura, al mezzo e alle condizioni operative.
3. Le barre in lega di nichel laminate a freddo sono sempre più precise di quelle laminate a caldo?
Le barre rettificate consentono un controllo dimensionale più rigoroso e una finitura superficiale più uniforme rispetto ai normali prodotti finiti a caldo. Le tolleranze effettive dipendono dal processo di produzione del fornitore e dalle specifiche del prodotto. È opportuno verificare il diametro, la rettilineità, la rotondità e i requisiti superficiali applicabili, anziché affidarsi esclusivamente al termine "rettificato".
4. Una superficie lavorata in lega di nichel può comunque presentare difetti?
Sì. La lavorazione meccanica può mettere in evidenza o eliminare alcune imperfezioni superficiali, ma non può garantire l’assenza di discontinuità o difetti subsuperficiali al di fuori del materiale asportato. Quando i difetti sono critici, occorre stabilire metodi di ispezione e criteri di accettazione adeguati, indipendentemente dalla finitura ottenuta con la lavorazione meccanica.
5. Quale valore Ra devo specificare per un componente in lega di nichel?
Non esiste un unico valore Ra adatto a tutte le applicazioni delle leghe di nichel. Una superficie di tenuta, un albero scorrevole, un pezzo lavorato in generale e una lamiera resistente alla corrosione presentano requisiti funzionali diversi. È necessario definire il limite di rugosità in base alla progettazione del componente e specificare il metodo di misurazione ove richiesto.
6. Il materiale decapato può essere lavorato dopo la consegna?
Sì. Il materiale decapato viene spesso utilizzato come base per ulteriori lavorazioni o lavorazioni meccaniche. Tuttavia, la lavorazione meccanica altera le condizioni originali della superficie nelle aree sottoposte a taglio. Se il componente finito richiede un particolare trattamento superficiale o un determinato livello di pulizia, occorre valutare se, dopo la lavorazione meccanica, siano necessarie ulteriori operazioni di pulizia o finitura.
7. La finitura superficiale influisce sui tempi di consegna e sul quantitativo minimo ordinabile (MOQ) dei prodotti in lega di nichel?
È possibile. Le dimensioni standard dei semilavorati e le condizioni superficiali comuni possono essere più facili da reperire rispetto a prodotti specializzati rettificati o lavorati. Ulteriori operazioni di finitura, ispezione e imballaggio possono aumentare i tempi e i costi di lavorazione. Il MOQ effettivo e i termini di consegna devono essere confermati con il fornitore in base alla lega specifica, alla forma del prodotto, alle dimensioni e alla quantità.
8. Cosa dovrebbe richiedere un acquirente prima di approvare la finitura superficiale di una lega di nichel?
Richiedere la conferma del tipo di lega, delle specifiche del materiale applicabili, delle condizioni di trattamento termico, delle dimensioni, della finitura concordata e delle tolleranze richieste. Ove necessario, ottenere anche le misurazioni della rugosità, i verbali di controllo dimensionale, i risultati specificati dei controlli non distruttivi (NDT), i certificati di prova dei materiali e la conferma dell’imballaggio. La documentazione deve corrispondere all’ordine di acquisto e all’uso previsto del componente.
Raccomandazione tecnica definitiva
Scegliere le finiture superficiali delle leghe di nichel in base alle proprietà effettivamente richieste dal componente finito. Ricorrere alla ricottura a lucido quando la forma del prodotto e il processo in atmosfera controllata soddisfano i requisiti superficiali. Ricorrere al decapaggio quando è necessario un processo di decarburazione adeguato alla lega. Ricorrere alla rettifica per ottenere una geometria e una struttura superficiale controllate, e alla lavorazione meccanica per ottenere caratteristiche funzionali definite.
Le specifiche di acquisto più rigorose non si limitano a richiedere una superficie brillante, pulita o liscia. Esse definiscono il materiale, le dimensioni finali, le condizioni superficiali richieste, i criteri di accettazione e i metodi di verifica. È in questo modo che gli ingegneri riducono i rischi legati alla superficie, mentre gli acquirenti controllano i costi di lavorazione, evitano finiture superflue e ottengono un materiale adatto all’applicazione prevista.