
ニッケル合金の表面仕上げは、外観だけでなく、寸法精度、表面の清浄度、製造コスト、および使用中に発生する表面関連の問題のリスクにも影響を及ぼします。 「光輝仕上げ」、「酸洗い仕上げ」、「研磨仕上げ」、「機械加工仕上げ」は、それぞれ異なる表面状態や仕上げ工程を表しており、これらを互いに置き換えて使用することはできません。適切な選択は、合金のグレード、製品の形状、使用環境、要求される公差、およびその材料がさらに機械加工、溶接、または成形処理を受けるかどうかによって決まります。.
エンジニアにとっての優先事項は、性能に重要な表面特性を明確に定義することです。一方、購買担当者や調達マネージャーにとっては、不要な表面処理にコストをかけたり、回避可能なリードタイムの遅延を招いたりすることなく、また、化学的仕様は満たしているものの、用途における寸法や清浄度の要件を満たさない材料を受け取ることなく、それらの特性を確保することが重要です。.
ニッケル合金において、「ブライト」、「ピクルド」、「グラインド」、「マシンド」とはどのような意味を持つのでしょうか?
次のようなニッケル合金 インコネル625, インコネル718, インコネル600, ハステロイ C-276そして モネル400 製品形態や製造工程に応じて、さまざまな表面処理が施された状態で供給されます。同じ合金であっても、熱間圧延棒、ピーリング処理済み棒、センターレス研削棒、酸洗い板、または光輝焼鈍管などの形態で入手可能です。.
これらの説明は、製品のさまざまな側面を示しています。「ブライトアニール」とは、制御された雰囲気下で行われる熱処理プロセスを指します。「酸洗い」は、化学的な表面洗浄およびスケール除去プロセスです。「研削」は、機械的に材料を削り取り、表面の形状や状態を改善する工程です。「機械加工」は、切削工具を用いて、指定された寸法や形状を形成する工程です。.
この区別が重要なのは、見た目が滑らかな表面であっても、必ずしもその部品が清潔で、欠陥がなく、寸法精度が高く、耐食性があるとは限らないからです。 表面状態は、合金組成、熱処理状態、機械的特性、および検査要件とは別個に考慮されなければなりません。例えば、『ASMハンドブック』におけるニッケル合金の表面工学に関する記述では、異なる酸洗いおよび仕上げ処理を必要とするいくつかの酸化状態が区別されています。.
ニッケル合金の表面仕上げの比較
| 表面状態 | 製造工程 | 主な利点 | 主な制限 | 代表的なアプリケーション |
|---|---|---|---|---|
| 光輝仕上げまたは光輝焼鈍仕上げ | 制御雰囲気焼鈍、または製品の形状に応じて指定されたその他の光輝仕上げ工程 | 清潔で明るい外観。表面の均一性が良好である可能性がある | 「明るい」という言葉だけでは、粗さ、寸法公差、または欠陥の有無を特定することはできない | チューブ、ストリップ、精密部品、および表面仕上げの制御が求められる用途 |
| ピクルス | 酸化スケールおよびそれに伴う表面汚染の化学的除去 | 付着した水垢を取り除き、水垢のない表面に仕上げます | 合金に応じた化学処理、徹底したすすぎ、および適切な後処理時の取り扱いが必要です | 耐食性鋼板、棒鋼、鍛造品、および加工部品 |
| グラウンド | 制御された条件下での研磨による材料の除去 | 直径の制御性、真円度、および表面粗さの改善 | 追加費用が発生する場合があります。工程や検査が不十分な場合、研削による損傷や表面下の欠陥が残る可能性があります。 | 精密シャフト、ピン、摺動部品、および公差の厳しい丸棒 |
| 機械加工済み | 旋削、フライス加工、中ぐり、穴あけ、またはその他の切削加工 | 所定の寸法、穴、座面、ねじ、および機能面を形成します | 費用は、加工余裕、セットアップ、材料除去量、および複雑さによって異なります | 完成部品、バルブ部品、フランジ、治具、および機器部品 |
これらの分類は重複する場合があります。部品は、熱間加工後にピクルス処理を施した後、研磨される場合や、光輝焼鈍されたチューブが切断され、両端が機械加工される場合があります。また、機械加工された表面については、別途洗浄やスケール除去が必要になることもあります。.
調達において重要なのは、単にどのような仕上げが利用可能かということではありません。最終的な用途において、どのような表面処理、形状、検査の組み合わせが必要とされるかということです。.
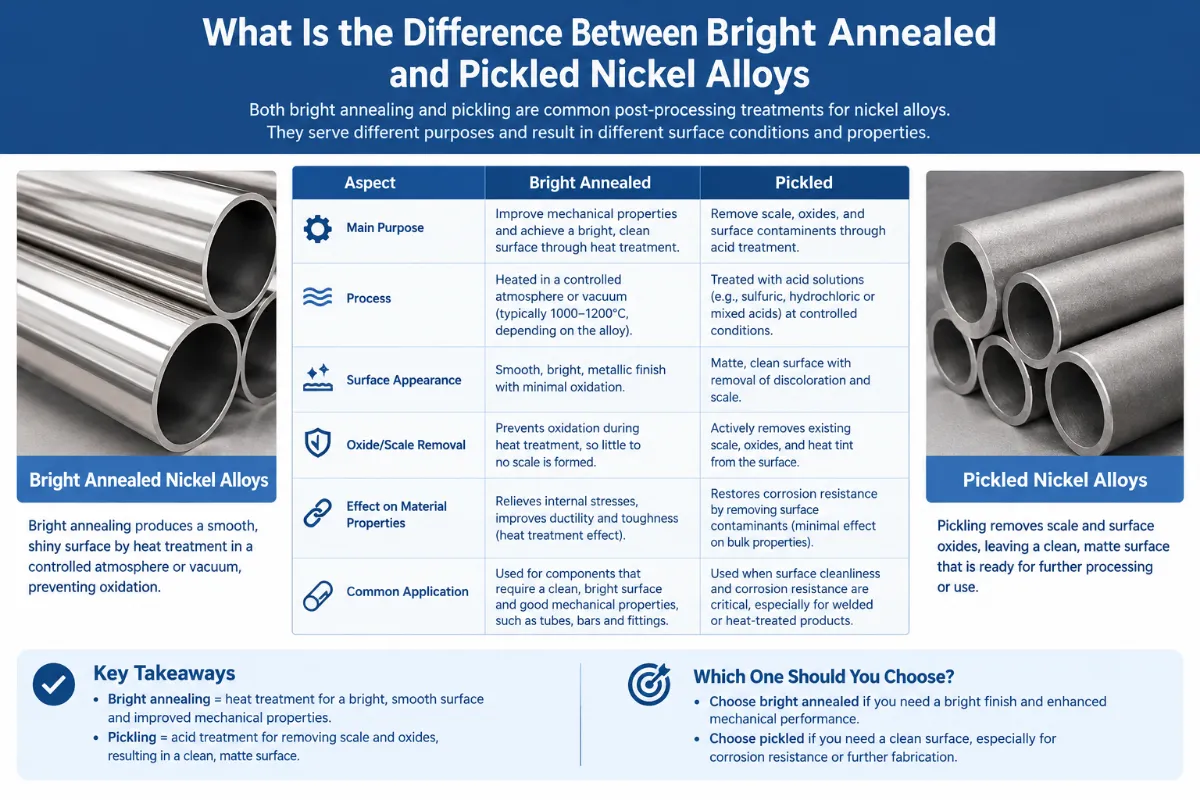
光輝焼鈍ニッケル合金と酸洗いニッケル合金の違いは何ですか?
光輝焼鈍および酸洗い処理された材料は、いずれも一部の熱間加工製品に見られるような厚い酸化スケールがなく、比較的きれいな表面を持つことができるため、しばしば比較の対象となります。しかし、その製造工程は根本的に異なります。.
高輝度アニールの仕組み
光輝焼鈍とは、熱処理中の酸化を抑制するように設計された制御雰囲気下で材料を加熱する工程です。適切に制御すれば、この工程により表面の光沢を維持でき、その後の強力なスケール除去の必要性を低減することができます。.
正確な結果は、合金、雰囲気、炉内条件、初期表面状態、および製品の形状によって異なります。例えば、光輝焼鈍されたチューブについて、精密研削された棒材と同じ表面粗さや寸法公差を持つと自動的に想定すべきではありません。.
ブライト焼鈍は、特定の管や帯鋼製品のように、熱処理後も表面状態を維持する必要がある場合に特に重要となります。また、これにより、焼鈍後の表面処理の量を減らすことも可能です。.
しかし、見た目が輝いていても、表面に欠陥がないという証拠にはなりません。取り扱いによる損傷、加工痕、傷、あるいは以前の製造工程から引き継がれた欠陥などが、依然として残っている可能性があります。.
漬物の仕組み
酸洗いは、特定の合金や表面状態に合わせて選定された化学溶液を用いて、酸化スケールやその他の不要な表面層を除去する処理です。この処理は、熱間圧延、鍛造、熱処理、または加工の後に必要となる場合があります。.
ニッケル合金は、同じ化学処理に対してすべて同じ反応を示すわけではありません。 高ニッケル合金、ニッケル・銅合金、ニッケル・クロム合金、およびニッケル・鉄・クロム合金では、それぞれ異なる処理手順が必要となる場合があります。したがって、酸洗い条件は、ステンレス鋼の洗浄手順を無差別に流用するのではなく、特定の材料や状態に合わせて設定する必要があります。 『ASMハンドブック』のニッケル合金表面工学に関する参考資料 これらの違いについて論じている。.
化学処理の後には、すすぎ、乾燥、および汚染管理が不可欠です。処理後の化学薬品の残留物が、使用されることになる隙間や表面に付着したままになってはなりません。.
耐食用途には、どちらの仕上げが適していますか?
どちらの仕上げも、一概に優れているとは言えません。どちらを選ぶかは、元の表面の状態や部品の要件によって異なります。.
熱間加工や熱処理後に酸化スケールを除去する必要がある場合、酸洗いが有効です。一方、制御雰囲気下での熱処理により、厚いスケールを形成することなく適切な表面状態を維持できる場合には、光輝焼鈍が有効です。.
塩化物を含む化学環境で使用されるニッケル合金部品について考えてみましょう。表面が光沢を帯びていても、残留スケール、不適切な合金種、あるいは設計上の不備による隙間などがあれば、それを補うことはできません。同様に、適切に酸洗いされた部品であっても、使用環境が合金の耐食性能の限界を超える場合、腐食を免れることはできません。.
実用的な選定基準としては、単に外観だけでなく、要求される表面状態とその検証方法を明確に規定することが重要です。.
ニッケル合金の素材として、地肌仕上げまたは機械加工仕上げのどちらを指定すべきか?
研削および機械加工後の表面状態は、主に幾何学的および機能的な要件を満たすために選定される。これらは、無処理仕上げや酸洗い仕上げに比べ、自動的に優れた選択肢であると見なすべきではない。.
ニッケル合金棒材:直径、真円度、および表面均一性
研削とは、研磨工具を用いて、所定の量の材料を除去する加工方法です。丸棒の場合、センターレス研削が一般的な仕上げ方法ですが、特定の形状や公差に対しては円筒研削が用いられることもあります。.
以下の場合には、ニッケル合金棒材の使用を検討する価値があります:
-
軸、ピン、または摺動部品には、直径を厳密に管理する必要があります。.
-
ぴったりとフィットする組立部品では、一般的な熱間仕上げ材の寸法公差に対応することができません。.
-
生産ロット全体を通じて、表面の質感が均一であることが求められます。.
-
この部品は、最終製造工程における機械加工の工程数が少なくて済みます。.
仕様書には、最終的な直径の許容差、および必要な真円度や真直度の限界値を明記する必要があります。表面粗さは、機能に影響を与える場合には別途明記する必要があります。.
また、見過ごされがちな制限もあります。それは、研削を行っても、材料の不連続部がすべて除去されるとは限らないということです。周囲の材料が除去された後も、継ぎ目、重ね合わせ部、あるいは表面下の欠陥が残る可能性があります。また、合金、研削パラメータ、冷却条件によっては、研削による過度な発熱が表面の完全性に影響を与える場合もあります。.
要求の厳しい用途においては、図面または適用される仕様書で定められている場合、寸法検査と適切な非破壊検査を併用すべきである。.
機械加工されたニッケル合金部品:機能面と加工余量
切削加工は、素材を所定の形状を持つ完成部品に加工する必要がある場合に適しています。.
代表的な例としては、インコネル製のバルブ部品、ハステロイ製の化学処理用部品、モネル製の船舶用金具、および高温合金製の治具などが挙げられます。.
ニッケル合金は、一部のグレードが高温下でも強度を維持し、切削中に加工硬化を起こし、かつかなりの切削力が発生するため、加工上かなりの負荷がかかる場合があります。工具の選定、切削条件、剛性、および熱管理は、いずれも最終的な表面仕上げに影響を及ぼす可能性があります。.
機械加工用の材料を購入する前に、以下の点を確認してください:
-
初期寸法:素材には、バリ取りおよび最終加工を行うのに十分な余肉を確保しておく必要があります。.
-
最終寸法:公差は、単に元の素材だけでなく、完成した形状にも適用されます。.
-
熱処理条件:要求される条件は、製造工程と整合性がなければならない。.
-
表面の完全性:工具痕、バリ、材料の付着、または局所的な損傷は、性能に悪影響を及ぼす箇所において、適切に管理されなければならない。.
-
検査のためのアクセス:重要な表面は、測定や非破壊検査のために常にアクセス可能な状態に保たなければならない。.
シール面、軸受座、あるいは精密穴については、部品の他の部分に異なる仕上げが施されている場合でも、機械加工仕上げが適している場合があります。部品のすべての面に、同じ高価な表面処理を施すことを技術的に要求する理由は、ほとんどありません。.
表面粗さ、腐食、および摩耗の相互作用
表面粗さは、多くの場合、次のように表されます。 ラ, 、測定された表面プロファイルとその平均線との間の算術平均偏差。その他のパラメータには、以下が含まれる。 Rz, 、表面形状のさまざまな側面を説明する。.
これらの数値は有用な情報を提供しますが、表面の完全性を完全に表すものではありません。2つの表面が同様のRa値を示していても、孤立した深い傷、方向性のある工具痕、付着した異物、あるいは局所的な欠陥において違いがある場合があります。.
適切な表面粗さの要件は、その表面の用途によって異なります。.
耐食性機器の表面仕上げ
ニッケル合金の耐食性は、合金の化学組成、温度、流体の組成、濃度、流動条件、付着物、および部品の形状によって左右されます。表面状態は、特にスケール、汚染物質、または隙間を形成する欠陥が存在する場合、局所腐食が発生する可能性に影響を及ぼすことがあります。.
例えば、塩化物を含むプロセス機器に使用されるインコネル625製の部品には、適切な合金規格と、適切に処理された表面が求められます。Ra値の要件だけでは、孔食や隙間腐食に対する耐性を証明することはできません。.
光沢仕上げであっても、酸洗い仕上げよりも優れた耐食性が保証されるわけではありません。逆に、酸洗い仕上げの表面が、あらゆる腐食環境に適していると自動的に想定すべきではありません。材料の選定と表面処理は、併せて評価する必要があります。.
摺動およびシール用途における表面仕上げ
スライド部品の場合、表面粗さと性能との関係はより明確になります。.
表面が粗いと、摩擦が増加したり、摩耗が早まったり、あるいは相手部品を損傷させたりする可能性があります。また、必要な表面状態が潤滑剤を保持することを目的としている場合、過度に滑らかな表面は、特定の潤滑システムには不向きとなることもあります。.
シールの場合、表面要件は一般的に、接触圧力、シール材、流体との適合性、および運動方向によって決まります。必要な粗さ、平坦度、うねり、および傷の有無は、サプライヤーが材料を「鏡面仕上げ」か「研磨仕上げ」と表現しているかどうかよりも重要になる場合があります。.
このため、図面には機能面を明示し、適用される要件を定義する必要があります。単に「研磨仕上げのニッケル合金部品」という一般的な要求だけでは、十分な代替とはなりません。.
仕様書で見落とされがちな3つの表面仕上げに関するリスク
以下の事項は、合金グレード自体が適切であっても、プロジェクトのコスト、製品の受入状況、およびサービスのパフォーマンスに影響を及ぼす可能性があるため、特に注意を払う必要があります。.
1. 研削加工は、表面の健全性を確認することなく、外観を改善することができる。
研削加工では、目に見えるスケールや凹凸を取り除く一方で、その下にある不連続部が部分的に残ってしまうことがあります。また、工程管理が不十分だと、局所的な熱損傷や望ましくない表面状態が生じることもあります。.
これは、高負荷がかかる軸、疲労に弱い部品、および繰返し応力を受ける部品において重要な点です。大きめに設計された重要度の低い部品では無害な欠陥であっても、高い応力がかかる完成品では許容できない場合があります。.
MWalloysにおける当社の技術的な推奨事項として、受入検査の判断基準を以下の3点に区分することを提案しています。「表面仕上げは許容範囲内か?」「寸法は許容範囲内か?」「部品は必要な欠陥検査に合格しているか?」
これらの質問には、それぞれ異なる証拠が必要です。プロファイロメーターは表面の質感測定を行い、寸法測定器は形状を検証し、適切な非破壊検査は指定された欠陥を検出します。これらはいずれも、他の方法の代わりにはなりません。.
用途が疲労に敏感な場合、最終研削または機械加工の前後に検査を行うかどうかにかかわらず、生産開始前に検査計画および合格基準について合意しておく必要がある。.
2. 仕上げ代は、実際の納入コストに影響を与える可能性がある
表面処理や機械的仕上げ加工は、寸法や材料の歩留まりにさまざまな影響を及ぼす可能性があります。.
酸洗いは、化学的プロセスによって表面の材料を除去します。研削や機械加工は、機械的な方法で材料を除去します。光輝焼鈍は、一般的に、材料を除去して寸法精度を高めることよりも、制御された熱処理によって表面を保護することを目的としています。.
調達への影響は一様ではありません。.
完成部品に必要な最小直径に近い丸棒を注文する場合を考えてみましょう。サプライヤーの初期素材の表面に、大幅な削り取りを必要とする凹凸がある場合、加工後の最終直径を得るには、名目上の素材サイズでは不十分となる可能性があります。.
同様に、大幅な研削を必要とする特大サイズの棒材を発注すると、材料消費量や加工コストが増加する可能性があります。1キログラムあたりの初期価格が安かったとしても、必ずしも合格品1個あたりのコストが最も低くなるわけではありません。.
オファーを承認する前に、以下の点を比較してください:
| コスト要因 | 購入者が確認すべき事項 |
|---|---|
| 初期寸法 | 記載されているサイズは、公称値、保証最小値、それとも許容範囲内のものでしょうか? |
| 仕上げ代 | スケール除去、研削、または機械加工のために、どの程度の在庫を確保しておく必要がありますか? |
| 完成時の寸法 | 合意された仕上げ工程を経て、要求される公差は達成可能でしょうか? |
| 材料歩留まり | この作業によって、高価なニッケル合金が相当量除去されることになるのでしょうか? |
| セットアップとバッチサイズ | そのサプライヤーでは、希望する仕上げについて、追加の設定や最低注文数量が必要ですか? |
| 検査 | 表面粗さの測定、寸法検査報告書、および指定された非破壊検査(NDT)は、見積書に含まれていますか? |
| パッケージング | 完成した表面は、輸送中に傷、湿気、および汚染から保護されますか? |
最小発注数量(MOQ)、リードタイム、および仕上げ費用はサプライヤーごとに異なります。これらは、仕上げ名から推測するのではなく、実際の見積書で確認する必要があります。.
3. 汚染管理は、表面仕上げとは別の要件である
ニッケル合金の在庫品は、仕上げ加工後に不適切な取り扱いや梱包が行われると、損傷したり汚染されたりする可能性があります。.
例えば、アース棒は他の棒と接触することで傷がつくことがあります。機械加工された表面は、取り扱い中に油や金属粉が付着することがあります。適切に酸洗いされた表面も、保管中に残留物や汚染物質にさらされることがあります。.
腐食の影響を受けやすい用途については、最終的な表面状態だけでなく、取り扱い要件も明記してください。用途に応じて、専用の工具や適切に洗浄された工具の使用、保護用セパレーターの使用、清潔な梱包、乾燥した保管環境、および不適切な材料との接触制限などが含まれる場合があります。.
酸洗い工程においても、適切な後処理としてのすすぎと乾燥が必要です。表面がきれいに見えていても、隙間に残留した化学薬品やすすぎ水が問題を引き起こす可能性があります。化学処理は、合金に適した手順に従い、環境および作業者の安全に対する適切な管理措置を講じて実施しなければなりません。その ニッケル協会による洗浄および表面処理に関する技術指針 化学処理後の表面をすすぎ、点検することの重要性について述べているが、その特定の文献は、すべてのニッケル合金ではなく、オーステナイト系ステンレス鋼を対象としている。.
輸出注文の場合、梱包は実際に購入された仕上げ状態と一致している必要があります。保護包装だけでは、特に長い棒材や精密部品が梱包内で互いに擦れ合う可能性がある場合、表面に損傷がない状態で到着することを保証するものではありません。.
エンジニアはニッケル合金の表面仕上げをどのように指定すべきか?
発注書や技術図面には、求められる成果を定量的な言葉で明記する必要があります。仕上げ名称は、その説明の一部に過ぎません。.
公認の仕様を用いて表面粗さを定義する
表面粗さが性能に影響を与える場合は、必要なパラメータ(最大Ra値など)および許容限界を明記してください。また、製品に応じて、測定方法、評価要件、および検査箇所を定めてください。.
ISO 21920-1:2021 は、技術製品文書においてプロファイルに基づく表面粗さを表記するための規則を定めています。現在公表されているこの規格は、以下のリンクから参照できます。 ISO公式カタログ.
例えば、図面では、軸受面に特定のRa限界値が要求される場合があります。その値は、仕上げ名称と粗さとの間に想定される普遍的な関係から導き出すのではなく、技術設計、用途要件、または検証済みの製造プロセスに基づいて決定されるべきです。.
表面仕上げを、材料および熱処理の要件とは区別する
購入仕様書には、合金および製品の形状、適用される材料規格、要求される熱処理状態、寸法、および表面状態を個別に明記しなければならない。.
ASTM B906- 例えば、-22は、ニッケルおよびニッケル合金の平鋼板、薄板、およびストリップに関する一般的な要件を規定しています。これはこれらの製品形態に関連するものですが、棒材、鍛造品、およびあらゆる種類の管材に対する普遍的な表面仕上げ仕様として扱うべきではありません。常に、該当する製品規格および最新の契約要件を参照してください。.
推奨される表面仕上げ仕様のチェックリスト
| 必要条件 | 参考となる表現例 |
|---|---|
| 材料の特定 | 合金のグレード、製品の形状、および適用される材料規格を特定する |
| 表面処理 | 製品に応じて、酸洗いおよびスケール除去を行うか、または光輝焼鈍を行う |
| 機械仕上げ | 必要に応じて研磨、旋削、または機械加工を施す |
| 粗さ | 名前付き関数面に対して、パラメータおよび最大許容値を指定する |
| 寸法公差 | 必要に応じて、最終的な直径、厚さ、真直度、真円度、または形状公差を規定すること |
| 欠陥の受入 | 該当する製品規格、図面、または合意された検査基準を参照してください。 |
| 表面の清浄度 | 油分、スケール、残留物、または異物混入に関する適切な制限を定義する |
| トレーサビリティ | 合意された材料証明書および検査記録の提出を求める |
| パッケージング | 仕上げや輸送条件に応じた適切な保護対策を講じてください |
このアプローチにより、買い手と供給業者間の曖昧さが軽減されます。また、供給業者が「明るい」「滑らか」「高品質」といった言葉をそれぞれ異なる意味で解釈するのではなく、同じ成果物に対して価格を設定するため、競合する見積もりの比較も容易になります。.
ニッケル合金の表面仕上げは、調達および総コストにどのような影響を与えるのか?
最も安価な仕上げが、必ずしも最も経済的な選択肢とは限りません。正しい比較基準は、許容できる品質の材料を入手し、それを要求通りの性能を発揮する部品に加工するためのコストです。.
熱間仕上げされた棒材は、大規模な機械加工が施される部品の場合、商業的に魅力的である可能性があります。その後、外表面全体が削り取られるのであれば、事前に精密研削に費用をかけることは、ほとんど価値をもたらさないでしょう。.
対照的に、最終部品に厳密に管理された直径が求められる場合、研削バーを使用することで、加工工程の削減や材料の無駄を減らすことができます。このコスト削減効果は、研削による割増コスト、寸法許容差、および材料利用率と照らし合わせて評価する必要があります。.
加工前に表面から熱間加工スケールを除去する必要がある場合は、酸洗い処理済みの板材が適している場合があります。指定された製品形状、清浄度要件、および製造工程の観点から適している場合には、光輝焼鈍処理済みの管が好まれる場合があります。.
MWalloysでは、見積依頼(RFQ)の審査にあたっては、合金価格のみではなく、納入時の状態を比較することをお勧めしています。購入者は、見積書に記載されている仕上げ、寸法検査、表面検査、切断、証明書、梱包が価格に含まれているのか、それとも追加作業として扱われるのかを確認する必要があります。.
有益なサプライヤー比較では、次の4つの疑問に答えられるべきです:
-
提案されている仕上げは、実際の用途に適していますか?
-
その材料は、最終図面の寸法要件を満たすのに十分な寸法余裕を持って納品されますか?
-
依頼された検査は実施され、記録に残されていますか?
-
指定された条件での必要数量について、総費用とリードタイムはどのくらいになりますか?
少量の注文であっても、慎重に検討する必要があります。特注の研削や機械加工には最低加工料がかかる場合がありますが、標準的な在庫品であればすぐに手に入る場合もあります。どちらの場合も一概には言えませんので、購入を決定する前に、在庫状況、最小注文数量(MOQ)、加工期間、および提示された公差を確認してください。.
ニッケル合金の表面仕上げに関するよくある質問
1. 鏡面仕上げのニッケル合金は、酸洗い仕上げのニッケル合金よりも優れているのでしょうか?
必ずしもそうとは限りません。ブライト仕上げは、魅力的で均一な表面を実現できますが、酸洗いでは酸化スケールやそれに付随する表面層を除去します。どちらが適しているかは、製造工程、腐食環境、寸法要件、および清浄度の要件によって異なります。外観だけでは、表面の健全性を確実に判断することはできません。.
2. 酸洗処理を行うと、インコネル625やハステロイC-276の耐食性は向上しますか?
酸洗いは、不適切な酸化スケールやそれに伴う汚染物質を除去することで、表面状態を改善することができます。ただし、これにより合金の基材の材質が変化するわけではなく、あらゆる使用環境において耐食性が保証されるわけでもありません。化学処理は合金に適したものでなければならず、また、部品自体が使用温度、媒体、および動作条件に適している必要があります。.
3. ニッケル合金の切削棒は、熱間圧延棒よりも常に精度が高いのでしょうか?
研削棒材は、通常の熱間仕上げ材に比べ、より厳密な寸法管理と、より均一な表面仕上げを実現できます。実際の公差は、サプライヤーの製造工程や製品仕様によって異なります。「研削」という表記だけに頼るのではなく、直径、真直度、真円度、および適用される表面要件を必ず確認してください。.
4. 機械加工されたニッケル合金の表面には、依然として欠陥が残っている可能性はありますか?
はい。機械加工によって表面の欠陥の一部が露わになったり除去されたりすることはありますが、除去された材料の外部にある表面下の不連続部や欠陥が存在しないことを保証することはできません。欠陥が重大な問題となる場合は、機械加工の仕上げとは別に、適切な検査方法と合格基準を定めてください。.
5. ニッケル合金製の部品には、Ra値をどの程度に指定すべきですか?
あらゆるニッケル合金の用途に適用できる単一のRa値というものは存在しません。シール面、摺動軸、一般的な機械加工部品、耐食性プレートでは、それぞれ異なる機能要件が求められます。部品の設計に基づいて粗さの許容限界を定め、必要に応じて測定方法を指定してください。.
6. 漬けた材料は、納品後に機械加工できますか?
はい。酸洗い済みの材料は、さらなる加工や機械加工の起点として頻繁に使用されます。ただし、機械加工を行うと、切削された部分の元の表面状態が変化します。完成した部品に特定の表面処理や清浄度が求められる場合は、機械加工後に追加の洗浄や仕上げが必要かどうかを判断してください。.
7. 表面仕上げは、ニッケル合金製品のリードタイムや最小注文数量(MOQ)に影響を与えますか?
可能です。標準的な在庫寸法や一般的な表面仕上げの製品は、特殊な研磨加工や機械加工が施された製品よりも調達しやすい場合があります。追加の仕上げ、検査、梱包を行うと、加工時間やコストが増加する可能性があります。具体的な合金、製品形状、寸法、数量については、実際の最小発注数量(MOQ)および納期条件をサプライヤーに確認する必要があります。.
8. 購入者は、ニッケル合金の表面仕上げを承認する前に、どのような事項を確認すべきでしょうか?
合金のグレード、適用される材料規格、熱処理状態、寸法、合意された表面仕上げ、および要求される公差について確認を求めること。必要に応じて、表面粗さ測定値、寸法検査記録、指定された非破壊検査(NDT)の結果、材料試験証明書、および梱包内容についても確認を取得すること。これらの書類は、発注書および当該部品の用途と一致している必要がある。.
最終的な技術的提言
ニッケル合金の表面仕上げは、完成部品に実際に求められる特性に応じて選択してください。適切な製品形状と制御雰囲気処理によって表面要件が満たされる場合は、光輝焼鈍を採用してください。合金に適したスケール除去処理が必要な場合は、酸洗いを採用してください。形状や表面粗さを制御するには研削を、所定の機能的特徴を形成するには機械加工を採用してください。.
優れた購入仕様書は、単に「明るく」「清潔で」「滑らかな」表面を求めるだけのものではありません。そこには、材料、最終寸法、要求される表面状態、受入基準、および検証方法が明確に定められています。このようにして、エンジニアは表面に関連するリスクを低減し、購買担当者は加工コストを管理し、不必要な仕上げを回避し、用途に適した材料を確保することができるのです。.