
Los acabados superficiales de las aleaciones de níquel no solo afectan al aspecto: influyen en la precisión dimensional, la limpieza de la superficie, el coste de fabricación y el riesgo de que surjan problemas relacionados con la superficie durante su uso. Los términos «brillante», «decapado», «pulido» y «mecanizado» describen diferentes estados superficiales o procesos de acabado, y no son intercambiables. La elección correcta depende del tipo de aleación, la forma del producto, el entorno de funcionamiento, las tolerancias requeridas y de si el material se someterá posteriormente a mecanizado, soldadura o fabricación.
Para los ingenieros, la prioridad es especificar las propiedades superficiales que influyen en el rendimiento. Para los compradores y los responsables de aprovisionamiento, se trata de obtener esas propiedades sin tener que pagar por acabados innecesarios, sin provocar retrasos evitables en los plazos de entrega y sin recibir material que, aunque cumpla con las especificaciones químicas, no satisfaga los requisitos dimensionales o de limpieza de la aplicación.
¿Qué significan los términos «pulido», «decapado», «molido» y «mecanizado» en el caso de las aleaciones de níquel?
Las aleaciones de níquel, como Inconel 625, Inconel 718, Inconel 600, Hastelloy C-276y Monel 400 Se suministran con diferentes acabados superficiales en función de su forma y del proceso de fabricación. Una misma aleación puede estar disponible en forma de barra laminada en caliente, barra pelada, varilla rectificada sin centros, chapa decapada o tubo recocido brillante.
Estas descripciones identifican diferentes aspectos del producto. El recocido brillante es un proceso de tratamiento térmico que se lleva a cabo en una atmósfera controlada. El decapado es un proceso químico de limpieza y eliminación de incrustaciones de la superficie. El rectificado elimina material de forma mecánica para mejorar la geometría y el estado de la superficie. El mecanizado permite obtener las dimensiones y características especificadas mediante herramientas de corte.
Esta distinción es importante porque una superficie de aspecto liso no implica automáticamente que el componente esté limpio, libre de defectos, sea dimensionalmente preciso o resistente a la corrosión. El estado de la superficie debe considerarse independientemente de la composición de la aleación, las condiciones del tratamiento térmico, las propiedades mecánicas y los requisitos de inspección. El análisis que hace el Manual ASM sobre la ingeniería de superficies de aleaciones de níquel, por ejemplo, distingue entre varias condiciones de oxidación que requieren diferentes tratamientos de decapado y acabado.
Comparación de acabados superficiales de aleaciones de níquel
| Estado de la superficie | Cómo se elabora | Ventaja principal | Limitación principal | Aplicaciones típicas |
|---|---|---|---|---|
| Brillante o recocido brillante | Recocido en atmósfera controlada u otro proceso de acabado brillante especificado, en función de la forma del producto | Aspecto limpio y brillante; buena uniformidad superficial potencial | La palabra "brillante" por sí sola no determina la rugosidad, la tolerancia dimensional ni la ausencia de defectos. | Tubos, bandas, componentes de precisión y aplicaciones que requieren un aspecto superficial controlado |
| En escabeche | Eliminación química de la capa de óxido y de la contaminación superficial asociada | Elimina las incrustaciones adheridas y deja la superficie sin incrustaciones | Requiere un tratamiento químico adecuado para la aleación, un enjuague minucioso y una manipulación adecuada tras el tratamiento | Chapas, barras, piezas forjadas y componentes fabricados resistentes a la corrosión |
| Suelo | Eliminación de material mediante abrasión en condiciones controladas | Mejora del control del diámetro, la redondez y la textura de la superficie | Coste adicional; pueden quedar restos de daños por rectificado o defectos subyacentes si el proceso y la inspección no son adecuados. | Ejes de precisión, pasadores, componentes deslizantes y barras redondas de tolerancia estrecha |
| Mecanizado | Torneado, fresado, mandrinado, taladrado u otra operación de corte | Permite obtener dimensiones, orificios, asientos, roscas y superficies funcionales con las medidas definidas | El coste depende del margen de mecanizado, la configuración, la cantidad de material a eliminar y la complejidad. | Componentes acabados, piezas de válvulas, bridas, accesorios y piezas de maquinaria |
Estas categorías pueden solaparse. Un componente puede someterse a un tratamiento de decapado tras el conformado en caliente y, posteriormente, a un rectificado, o bien un tubo recocido brillante puede cortarse y mecanizarse en sus extremos. Una superficie mecanizada también puede requerir una limpieza o un desincrustado por separado.
En lo que respecta a las compras, la cuestión importante no es simplemente qué acabado está disponible, sino qué combinación de tratamiento superficial, geometría e inspección se requiere para la aplicación final.
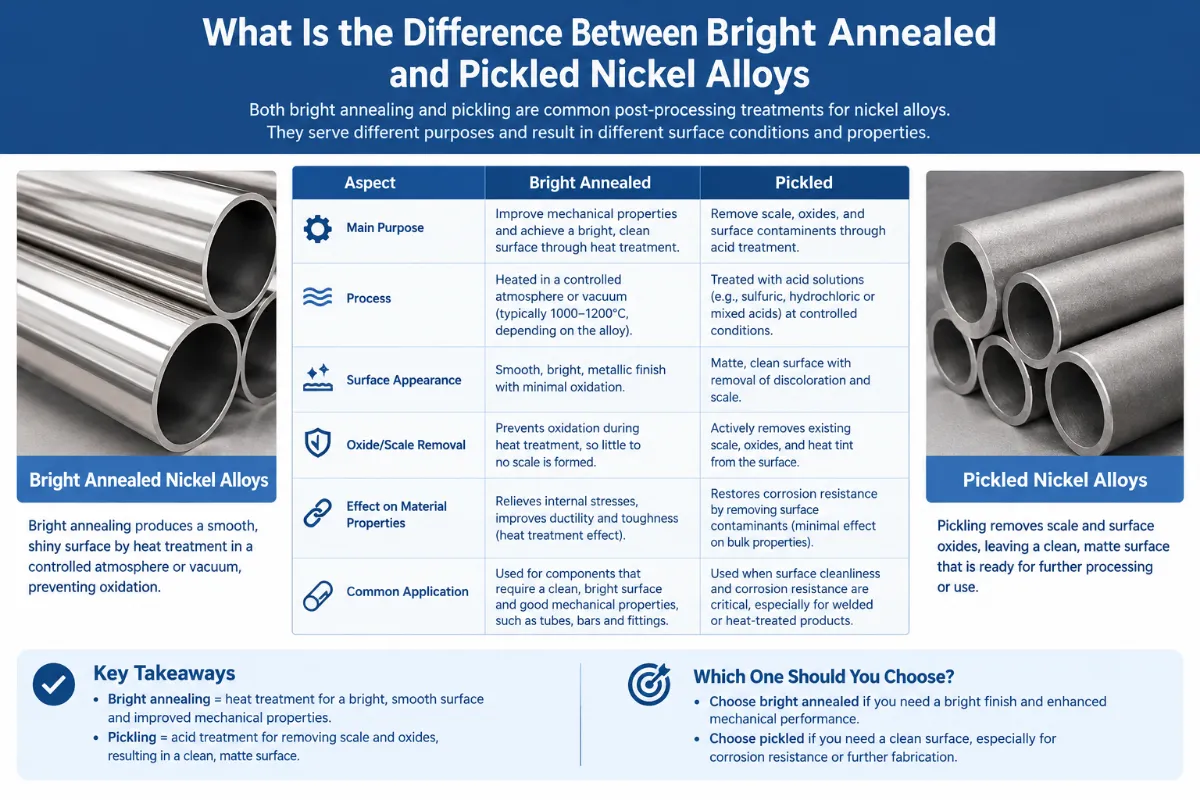
¿Cuál es la diferencia entre las aleaciones de níquel recocidas brillantes y las decapadas?
Los materiales recocidos brillantes y decapados suelen compararse porque ambos pueden presentar una superficie relativamente limpia, sin la gruesa capa de óxido que caracteriza a algunos productos sometidos a trabajo en caliente. Sin embargo, sus procesos de fabricación son fundamentalmente diferentes.
Cómo funciona el recocido brillante
El recocido brillante consiste en calentar el material en una atmósfera controlada, diseñada para limitar la oxidación durante el tratamiento térmico. Cuando se controla adecuadamente, el proceso conserva una superficie brillante y reduce la necesidad de realizar posteriormente un desincrustado agresivo.
El resultado exacto depende de la aleación, la atmósfera, las condiciones del horno, la superficie inicial y la forma del producto. Por ejemplo, no debe darse por sentado automáticamente que un tubo recocido brillante tenga la misma rugosidad o las mismas tolerancias dimensionales que una barra rectificada de precisión.
El recocido brillante resulta especialmente relevante cuando es necesario mantener el estado de la superficie mediante un tratamiento térmico, como ocurre con determinados productos tubulares y en tiras. Además, puede reducir la cantidad de tratamiento superficial necesario tras el recocido.
Sin embargo, un aspecto brillante no garantiza que la superficie esté libre de defectos. Aún pueden presentarse daños causados por la manipulación, marcas de herramientas, arañazos o imperfecciones heredadas de una fase anterior de la fabricación.
Cómo funciona el decapado
El decapado consiste en aplicar una solución química seleccionada en función de la aleación y el estado de la superficie concretos, con el fin de eliminar la capa de óxido y otras capas superficiales no deseadas. Este tratamiento puede ser necesario tras el laminado en caliente, la forja, el tratamiento térmico o la fabricación.
No todas las aleaciones de níquel responden de la misma manera al mismo tratamiento químico. Las aleaciones con alto contenido en níquel, las aleaciones de níquel y cobre, las aleaciones de níquel y cromo y las aleaciones de níquel, hierro y cromo pueden requerir procedimientos diferentes. Por lo tanto, los parámetros de decapado deben establecerse en función del material y las condiciones específicas, en lugar de copiarse indiscriminadamente de un procedimiento de limpieza para acero inoxidable. El Referencia sobre ingeniería de superficies de aleaciones de níquel del Manual de la ASM analiza estas diferencias.
Tras el tratamiento químico, es fundamental realizar un enjuague, un secado y un control de la contaminación. No debe permitirse que queden residuos de productos químicos del proceso atrapados en hendiduras o en superficies que vayan a entrar en servicio.
¿Qué acabado es mejor para aplicaciones en las que se requiere resistencia a la corrosión?
Ninguno de los dos acabados es superior en todos los casos. La elección depende del estado inicial de la superficie y de los requisitos del componente.
El decapado resulta útil cuando es necesario eliminar la capa de óxido tras el conformado en caliente o el tratamiento térmico. El recocido brillante resulta útil cuando un proceso de tratamiento térmico en atmósfera controlada permite conservar una superficie adecuada sin que se forme una capa de óxido gruesa.
Pensemos en un componente de aleación de níquel destinado a un entorno químico que contenga cloruro. Una superficie de aspecto brillante no compensa la presencia de incrustaciones, un tipo de aleación inadecuado o una ranura mal diseñada. Del mismo modo, un componente correctamente decapado no es inmune a la corrosión si el entorno de funcionamiento supera las capacidades de la aleación.
La norma práctica de selección consiste en especificar el estado de la superficie requerido y su verificación, y no solo el aspecto visual.
¿Cuándo se debe especificar material de aleación de níquel rectificado o mecanizado?
Los acabados de rectificado y mecanizado se eligen principalmente para cumplir los requisitos geométricos y funcionales. No deben considerarse automáticamente como alternativas superiores a los acabados brillantes o decapados.
Barra de aleación de níquel rectificada: diámetro, redondez y uniformidad de la superficie
El rectificado consiste en utilizar una herramienta abrasiva para eliminar una cantidad controlada de material. En el caso de las barras redondas, el rectificado sin centros es un método de acabado habitual, mientras que el rectificado cilíndrico puede utilizarse para geometrías y tolerancias específicas.
Vale la pena considerar el uso de barras de aleación de níquel rectificadas cuando:
-
Un eje, un pasador o un componente deslizante deben tener un diámetro controlado.
-
Un ensamblaje ajustado no puede adaptarse a las variaciones dimensionales del material estándar acabado en caliente.
-
Es necesario que la textura de la superficie sea uniforme en todo el lote de producción.
-
El componente requiere menos mecanizado durante la fase final de fabricación.
En las especificaciones se debe indicar la tolerancia del diámetro final y cualquier límite de redondez o rectitud que se requiera. La rugosidad superficial debe indicarse por separado cuando afecte al funcionamiento.
También hay una limitación que se suele pasar por alto: el rectificado no garantiza la eliminación de todas las discontinuidades del material. Una junta, un solapamiento o un defecto subsuperficial pueden permanecer tras haber eliminado el material circundante. El calor excesivo generado durante el rectificado también puede afectar a la integridad de la superficie, dependiendo de la aleación, los parámetros de rectificado y las condiciones de enfriamiento.
En el caso de aplicaciones exigentes, la inspección dimensional debe combinarse con un ensayo no destructivo adecuado cuando así lo exija el plano o la especificación aplicable.
Componentes mecanizados de aleación de níquel: superficies funcionales y margen de material
El mecanizado resulta adecuado cuando es necesario transformar el material en bruto en un componente acabado con una geometría definida.
Entre los ejemplos más comunes se encuentran los componentes de válvulas de Inconel, las piezas para procesos químicos de Hastelloy, los accesorios marinos de Monel y los elementos de fijación de aleaciones resistentes a altas temperaturas.
Las aleaciones de níquel pueden plantear exigencias considerables en cuanto al mecanizado, ya que algunos tipos conservan su resistencia a temperaturas elevadas, se endurecen por deformación durante el corte y generan fuerzas de corte considerables. La selección de la herramienta, los parámetros de corte, la rigidez y la gestión térmica pueden influir en el acabado final de la superficie.
Antes de adquirir material para el mecanizado, comprueba lo siguiente:
-
Dimensiones iniciales: La pieza en bruto debe proporcionar material suficiente para el desbarbado y el mecanizado final.
-
Dimensiones finales: Las tolerancias se aplican a la pieza acabada, no solo al material en bruto original.
-
Condiciones de tratamiento térmico: Las condiciones requeridas deben ser compatibles con la secuencia de fabricación.
-
Integridad de la superficie: Las marcas de herramientas, las rebabas, los restos de material o los daños localizados deben controlarse cuando afecten al funcionamiento.
-
Acceso para la inspección: Las superficies críticas deben permanecer accesibles para su medición o para la realización de ensayos no destructivos.
Un acabado mecanizado puede ser adecuado para una superficie de sellado, un asiento de cojinete o un orificio de precisión, incluso cuando el resto del componente presenta un acabado diferente. Rara vez existe una razón técnica para exigir el mismo tratamiento superficial, que suele ser costoso, en todas las superficies de un componente.
Cómo interactúan la rugosidad superficial, la corrosión y el desgaste
La rugosidad de la superficie suele expresarse como Ra, la desviación media aritmética de un perfil superficial medido con respecto a su línea media. Otros parámetros, entre los que se incluyen Rz, describen diferentes aspectos del perfil de la superficie.
Estos valores aportan información útil, pero no describen por completo la integridad de la superficie. Dos superficies pueden presentar valores Ra similares y, sin embargo, diferir en cuanto a arañazos profundos aislados, marcas direccionales de herramientas, contaminantes incrustados o defectos locales.
El requisito de rugosidad adecuado depende de la función de la superficie.
Acabado superficial en equipos resistentes a la corrosión
El comportamiento frente a la corrosión de las aleaciones de níquel depende de la composición química de la aleación, la temperatura, la composición del fluido, la concentración, las condiciones de flujo, los depósitos y la geometría del componente. El estado de la superficie puede influir en la probabilidad de que se produzca un ataque localizado, especialmente cuando hay incrustaciones, contaminación o imperfecciones que dan lugar a hendiduras.
Por ejemplo, un componente de Inconel 625 utilizado en equipos de proceso que contienen cloruro requiere una especificación de aleación adecuada y una superficie debidamente preparada. El requisito de rugosidad Ra por sí solo no basta para demostrar la resistencia a la corrosión por picaduras o en hendiduras.
Un acabado brillante no garantiza un mejor comportamiento frente a la corrosión que un acabado decapado. Por el contrario, no debe darse por sentado automáticamente que una superficie decapada sea adecuada para cualquier entorno corrosivo. La selección del material y la preparación de la superficie deben evaluarse conjuntamente.
Acabado superficial en aplicaciones de deslizamiento y sellado
En el caso de los componentes deslizantes, la relación entre la textura de la superficie y el rendimiento es más específica.
Una superficie rugosa puede aumentar la fricción, acelerar el desgaste o dañar un componente con el que entra en contacto. Una superficie excesivamente lisa también puede resultar inadecuada para determinados sistemas de lubricación si la textura requerida tiene como objetivo retener el lubricante.
En el caso de las juntas, los requisitos relativos a la superficie suelen depender de la presión de contacto, el material de la junta, la compatibilidad con el fluido y la dirección del movimiento. La rugosidad, la orientación, la ondulación y la ausencia de arañazos requeridas pueden ser más importantes que el hecho de que un proveedor describa el material como «brillante» o «pulido».
Por este motivo, el plano debe identificar la superficie funcional y definir los requisitos aplicables. Una solicitud genérica de un componente de aleación de níquel pulido no es un sustituto adecuado.
Tres riesgos relacionados con el acabado superficial que a menudo se pasan por alto en las especificaciones
Los siguientes aspectos merecen una atención especial, ya que pueden afectar al coste del proyecto, a la aceptación del producto y al rendimiento del servicio, incluso cuando el tipo de aleación en sí sea el adecuado.
1. El rectificado puede mejorar el aspecto sin garantizar la integridad de la superficie.
Una operación de rectificado puede eliminar la incrustación visible y las irregularidades, dejando sin embargo parcialmente intacta una discontinuidad subyacente. Un control inadecuado del proceso también puede provocar daños térmicos localizados o dar lugar a un estado superficial desfavorable.
Esto es importante en el caso de ejes sometidos a cargas elevadas, componentes sensibles a la fatiga y piezas sometidas a esfuerzos cíclicos. Un defecto que resulte inofensivo en un componente sobredimensionado y no crítico puede resultar inaceptable en una pieza acabada sometida a grandes esfuerzos.
En MWalloys, nuestra recomendación técnica es distinguir tres criterios de aceptación: ¿Es aceptable la textura de la superficie? ¿Son aceptables las dimensiones? ¿Ha superado el componente la inspección de defectos requerida?
Estas cuestiones requieren distintos tipos de pruebas. Un perfilómetro mide la textura de la superficie, los instrumentos dimensionales verifican la geometría y los ensayos no destructivos adecuados detectan defectos específicos. Ninguno de ellos sustituye a los demás.
Cuando la aplicación sea sensible a la fatiga, el plan de inspección y los criterios de aceptación deben acordarse antes de la producción, incluyendo si la inspección se realiza antes o después de la operación final de rectificado o mecanizado.
2. Los recargos por acabados pueden modificar el coste real de entrega
Los tratamientos superficiales y las operaciones de acabado mecánico pueden afectar a las dimensiones y al rendimiento del material de diversas maneras.
El decapado elimina material de la superficie mediante un proceso químico. El esmerilado y el mecanizado eliminan material de forma mecánica. El recocido brillante suele tener como objetivo preservar la superficie mediante un tratamiento térmico controlado, más que lograr la precisión dimensional mediante la eliminación de material.
Las consecuencias para la contratación pública no son las mismas.
Imaginemos una barra redonda encargada con un diámetro cercano al mínimo necesario para un componente acabado. Si el material de partida del proveedor presenta irregularidades superficiales que requieran un desbaste considerable, es posible que la dimensión nominal del material resulte insuficiente para alcanzar el diámetro final tras el mecanizado.
Del mismo modo, encargar una barra de gran tamaño que requiera un rectificado exhaustivo puede aumentar el consumo de material y el coste de procesamiento. Un precio inicial por kilogramo más bajo no implica necesariamente el menor coste por componente aceptado.
Antes de aceptar una oferta, compara:
| Factor coste | Lo que debe confirmar el comprador |
|---|---|
| Dimensiones iniciales | ¿La medida indicada es nominal, mínima garantizada o está sujeta a un margen de tolerancia? |
| Complemento por acabado | ¿Qué cantidad de material debe quedar disponible para el desincrustado, el esmerilado o el mecanizado? |
| Dimensiones finales | ¿Es posible alcanzar las tolerancias requeridas tras la secuencia de acabado acordada? |
| Rendimiento del material | ¿Se eliminará con esta operación una cantidad considerable de aleación de níquel, que es un material caro? |
| Configuración y tamaño del lote | ¿El proveedor exige una configuración adicional o una cantidad mínima para el acabado solicitado? |
| Inspección | ¿Se incluyen en el presupuesto la medición de la rugosidad, los informes dimensionales y los ensayos no destructivos (END) especificados? |
| Embalaje | ¿Estará protegida la superficie acabada contra arañazos, humedad y suciedad durante el transporte? |
La cantidad mínima de pedido (MOQ), el plazo de entrega y los gastos de acabado varían según el proveedor. Deben confirmarse en el presupuesto concreto, en lugar de deducirse a partir del nombre del acabado.
3. El control de la contaminación es un requisito independiente del acabado superficial
El material de aleación de níquel puede resultar dañado o contaminado tras la operación de acabado si la manipulación y el embalaje no son adecuados.
Una varilla de tierra, por ejemplo, puede rayarse al entrar en contacto con otras barras. Una superficie mecanizada puede acumular aceite o partículas metálicas durante su manipulación. Una superficie correctamente decapada puede quedar expuesta a residuos o contaminantes durante el almacenamiento.
Para aplicaciones sensibles a la corrosión, especifique los requisitos de manipulación, así como el estado final de la superficie. Dependiendo de la aplicación, estos pueden incluir herramientas específicas o debidamente limpiadas, separadores protectores, embalajes limpios, almacenamiento en seco y restricciones en cuanto al contacto con materiales inadecuados.
Los procesos de decapado también requieren un enjuague y un secado adecuados tras el tratamiento. Los residuos de productos químicos o el agua de enjuague que quedan retenidos en las grietas pueden causar problemas, incluso cuando la superficie parece limpia. El tratamiento químico debe realizarse siguiendo procedimientos adecuados para la aleación y con los controles pertinentes en materia de medio ambiente y seguridad de los trabajadores. El Guía técnica del Nickel Institute sobre limpieza y tratamiento de superficies describe la importancia de enjuagar y revisar las superficies tras un tratamiento químico, aunque esa publicación en concreto se refiere a los aceros inoxidables austeníticos y no a todas las aleaciones de níquel.
En el caso de los pedidos de exportación, el embalaje debe corresponder al acabado realmente adquirido. El simple hecho de utilizar un envoltorio protector no garantiza que la superficie llegue sin daños, especialmente si las barras largas o los componentes de precisión pueden moverse unos contra otros dentro del embalaje.
¿Cómo deben especificar los ingenieros el acabado superficial de las aleaciones de níquel?
Una orden de compra o un plano técnico deben describir el resultado deseado en términos cuantificables. El nombre del acabado es solo una parte de esa descripción.
Definir la rugosidad según una especificación reconocida
Cuando la textura de la superficie afecte al rendimiento, especifique el parámetro y el límite requeridos, como, por ejemplo, un valor máximo de Ra. Establezca asimismo el método de medición, los requisitos de evaluación y los puntos de inspección que sean adecuados para el producto.
La norma ISO 21920-1:2021 establece las reglas para indicar la textura superficial basada en perfiles en la documentación técnica de los productos. La norma vigente publicada puede consultarse a través de la Catálogo oficial de la ISO.
Por ejemplo, un plano puede exigir un límite Ra específico en una superficie de apoyo. Ese valor debe derivarse del diseño técnico, de los requisitos de la aplicación o de un proceso de fabricación validado, y no de una relación universal supuesta entre el nombre de un acabado y la rugosidad.
Distinguir entre los requisitos de acabado superficial y los de material y tratamiento térmico
Las especificaciones de compra deben identificar de forma independiente la aleación y la forma del producto, la norma de materiales aplicable, las condiciones de tratamiento térmico requeridas, las dimensiones y el estado de la superficie.
ASTM B906-22, por ejemplo, recoge los requisitos generales para las chapas, láminas y bandas laminadas en plano de níquel y aleaciones de níquel. Es aplicable a esas formas de producto, pero no debe considerarse una especificación universal de acabado superficial para barras, piezas forjadas y todo tipo de tubos. Consulte siempre la norma de producto aplicable y los requisitos contractuales vigentes.
Lista de comprobación recomendada para las especificaciones de acabado superficial
| Requisito | Ejemplo de redacción útil |
|---|---|
| Identidad del material | Identificar el tipo de aleación, la forma del producto y la especificación del material correspondiente |
| Tratamiento de superficies | Decapado y desincrustado, o recocido brillante, según corresponda al producto |
| Acabado mecánico | Rectificado, torneado o mecanizado según sea necesario |
| Rugosidad | Especifica el parámetro y el valor máximo permitido en las superficies funcionales designadas. |
| Tolerancias dimensionales | Especifica las tolerancias finales del diámetro, el espesor, la rectitud, la circularidad o las características, según corresponda. |
| Aceptación de defectos | Consulte la norma del producto aplicable, el plano o los criterios de inspección acordados. |
| Limpieza de la superficie | Definir las restricciones pertinentes en materia de aceite, incrustaciones, residuos o contaminación por materiales extraños |
| Trazabilidad | Exigir los certificados de los materiales y los registros de inspección acordados |
| Embalaje | Especifica la protección adecuada al acabado y a las condiciones de transporte |
Este enfoque reduce la ambigüedad entre el comprador y el proveedor. Además, facilita la comparación entre presupuestos de la competencia, ya que los proveedores fijan el precio del mismo producto o servicio, en lugar de interpretar de forma diferente términos como "brillante", "suave" o "de alta calidad".
¿Cómo afectan los acabados superficiales de las aleaciones de níquel a la adquisición y al coste total?
El acabado más barato no es necesariamente la opción más económica. La comparación correcta es el coste que supone adquirir un material aceptable y transformarlo en un componente que cumpla con los requisitos de rendimiento exigidos.
Una barra laminada en caliente puede resultar comercialmente interesante para una pieza que vaya a someterse a un mecanizado intensivo. Invertir en un rectificado de precisión previo puede aportar poco valor si posteriormente se elimina toda la superficie exterior.
Por el contrario, una barra rectificada puede reducir las operaciones de mecanizado y el desperdicio de material cuando el componente final requiere un diámetro estrictamente controlado. El ahorro debe evaluarse teniendo en cuenta el sobrecoste del rectificado, la tolerancia dimensional y la utilización del material.
Las chapas decapadas pueden ser adecuadas cuando es necesario eliminar la cascarilla resultante del trabajo en caliente de la superficie antes de la fabricación. Los tubos recocidos brillantes pueden ser preferibles cuando la forma especificada del producto, los requisitos de limpieza y el proceso de fabricación lo hagan adecuado.
En MWalloys, nuestra recomendación a la hora de revisar las solicitudes de presupuesto es comparar las condiciones de entrega, en lugar de limitarse únicamente al precio de la aleación. Los compradores deben determinar si el acabado, la inspección dimensional, la inspección de la superficie, el corte, la certificación y el embalaje indicados en el presupuesto están incluidos o se consideran operaciones adicionales.
Una comparación útil entre proveedores debería responder a cuatro preguntas:
-
¿Es el acabado propuesto compatible con la aplicación concreta?
-
¿Llegará el material con suficiente margen dimensional para ajustarse al plano definitivo?
-
¿Se ha incluido y documentado la inspección solicitada?
-
¿Cuál es el coste total y el plazo de entrega para la cantidad solicitada en las condiciones especificadas?
Los pedidos pequeños también merecen un análisis minucioso. El rectificado o mecanizado a medida puede conllevar unos gastos mínimos de procesamiento, mientras que es posible que haya disponible un acabado estándar en stock. Ninguna de estas opciones es válida en todos los casos, por lo que conviene confirmar la disponibilidad, la cantidad mínima de pedido (MOQ), el plazo de procesamiento y las tolerancias indicadas en el presupuesto antes de comprometerse a realizar la compra.
Preguntas frecuentes sobre los acabados superficiales de las aleaciones de níquel
1. ¿Es la aleación de níquel con acabado brillante mejor que la aleación de níquel decapada?
No siempre. El pulido brillante puede proporcionar una superficie atractiva y uniforme, mientras que el decapado elimina la capa de óxido y las capas superficiales asociadas. La mejor opción depende del proceso de fabricación, el entorno de corrosión, los requisitos dimensionales y las necesidades de limpieza. El aspecto por sí solo no es un indicador fiable de la integridad de la superficie.
2. ¿Mejora el decapado la resistencia a la corrosión del Inconel 625 o del Hastelloy C-276?
El decapado puede mejorar el estado de la superficie al eliminar la capa de óxido inadecuada y la contaminación asociada. No modifica la calidad de la aleación en su conjunto ni garantiza la resistencia a la corrosión en todos los entornos de uso. El tratamiento químico debe ser adecuado para la aleación, y el componente debe seguir siendo apto para la temperatura, el medio y las condiciones de funcionamiento.
3. ¿Son las barras de aleación de níquel rectificadas siempre más precisas que las barras laminadas en caliente?
Las barras rectificadas pueden ofrecer un control dimensional más preciso y una textura superficial más uniforme que el material acabado en caliente habitual. Las tolerancias reales dependen del proceso del proveedor y de las especificaciones del producto. Es recomendable confirmar el diámetro, la rectitud, la circularidad y los requisitos de superficie aplicables, en lugar de basarse únicamente en el término "rectificada".
4. ¿Puede una superficie mecanizada de aleación de níquel seguir presentando defectos?
Sí. El mecanizado puede dejar al descubierto o eliminar algunas imperfecciones superficiales, pero no puede garantizar la ausencia de discontinuidades o defectos subsuperficiales fuera de la zona del material eliminado. Cuando los defectos sean críticos, se deben establecer métodos de inspección y criterios de aceptación adecuados, independientemente del acabado del mecanizado.
5. ¿Qué valor de Ra debo especificar para un componente de aleación de níquel?
No existe un único valor Ra adecuado para todas las aplicaciones de las aleaciones de níquel. Una superficie de sellado, un eje deslizante, una pieza mecanizada en general y una chapa resistente a la corrosión tienen requisitos funcionales diferentes. Defina el límite de rugosidad a partir del diseño del componente y especifique el método de medición cuando sea necesario.
6. ¿Se puede mecanizar el material decapado tras su entrega?
Sí. El material decapado se utiliza con frecuencia como punto de partida para su posterior fabricación o mecanizado. Sin embargo, el mecanizado altera el estado original de la superficie en las zonas cortadas. Si el componente acabado requiere un tratamiento superficial o un nivel de limpieza concretos, hay que determinar si es necesario realizar una limpieza o un acabado adicionales tras el mecanizado.
7. ¿Influye el acabado superficial en el plazo de entrega y en la cantidad mínima de pedido de los productos de aleación de níquel?
Sí, es posible. Las dimensiones estándar de los productos en bruto y los acabados superficiales habituales pueden ser más fáciles de conseguir que los productos rectificados o mecanizados especializados. Los procesos adicionales de acabado, inspección y embalaje pueden aumentar el tiempo y el coste de procesamiento. Es necesario confirmar con el proveedor el pedido mínimo (MOQ) y las condiciones de entrega concretas para cada aleación, forma del producto, dimensiones y cantidad.
8. ¿Qué debe solicitar un comprador antes de dar el visto bueno al acabado superficial de una aleación de níquel?
Solicite la confirmación del tipo de aleación, la especificación del material aplicable, las condiciones de tratamiento térmico, las dimensiones, el acabado acordado y las tolerancias requeridas. Cuando sea necesario, obtenga también mediciones de rugosidad, registros de inspección dimensional, resultados de ensayos no destructivos (END) especificados, certificados de ensayo de materiales y confirmación del embalaje. La documentación debe coincidir con la orden de compra y con el uso previsto del componente.
Recomendación técnica definitiva
Elige los acabados superficiales de las aleaciones de níquel en función de las propiedades que realmente requiera el componente acabado. Recurre al recocido brillante cuando la forma adecuada del producto y el proceso en atmósfera controlada cumplan los requisitos superficiales. Recurre al decapado cuando se necesite un proceso de desoxidación adecuado para la aleación. Recurre al esmerilado para obtener una geometría y una textura superficial controladas, y al mecanizado para conseguir características funcionales definidas.
Las especificaciones de compra más rigurosas no se limitan a exigir una superficie brillante, limpia o lisa. En ellas se establecen el material, las dimensiones finales, el estado superficial requerido, los criterios de aceptación y los métodos de verificación. Así es como los ingenieros reducen los riesgos relacionados con la superficie, mientras que los compradores controlan los costes de procesamiento, evitan acabados innecesarios y obtienen un material adecuado para la aplicación prevista.