
Die Oberflächenbeschaffenheit von Nickellegierungen wirkt sich nicht nur auf das Aussehen aus, sondern beeinflusst auch die Maßgenauigkeit, die Oberflächenreinheit, die Herstellungskosten und das Risiko oberflächenbedingter Probleme im Einsatz. „Blank“, „gebeizt“, „geschliffen“ und „bearbeitet“ beschreiben unterschiedliche Oberflächenzustände bzw. Veredelungsverfahren und sind nicht austauschbar. Die richtige Wahl hängt von der Legierungssorte, der Produktform, der Betriebsumgebung, den geforderten Toleranzen sowie davon ab, ob das Material einer weiteren Bearbeitung, dem Schweißen oder der Weiterverarbeitung unterzogen wird.
Für Ingenieure steht die Festlegung der Oberflächeneigenschaften im Vordergrund, die für die Leistung entscheidend sind. Für Einkäufer und Beschaffungsmanager geht es darum, diese Eigenschaften zu erhalten, ohne für unnötige Oberflächenbehandlungen zu bezahlen, vermeidbare Verzögerungen bei den Lieferzeiten zu verursachen oder Material zu erhalten, das zwar die chemischen Spezifikationen erfüllt, aber die Anforderungen der Anwendung hinsichtlich Maßhaltigkeit oder Reinheit nicht erfüllt.
Was bedeuten die Begriffe „glänzend“, „gebeizt“, „geschliffen“ und „bearbeitet“ im Zusammenhang mit Nickellegierungen?
Nickellegierungen wie beispielsweise Inconel 625, Inconel 718, Inconel 600, Hastelloy C-276und Monel 400 werden je nach Produktform und Herstellungsverfahren in unterschiedlichen Oberflächenausführungen geliefert. Dieselbe Legierung kann als warmgewalzter Stab, geschälter Stab, spitzenlos geschliffene Stange, gebeiztes Blech oder hellgeglühtes Rohr erhältlich sein.
Diese Bezeichnungen beschreiben verschiedene Aspekte des Produkts. Unter „Glühen“ versteht man einen Wärmebehandlungsprozess, der unter kontrollierter Atmosphäre durchgeführt wird. „Beizen“ ist ein chemisches Verfahren zur Oberflächenreinigung und Entzunderung. Beim „Schleifen“ wird Material mechanisch abgetragen, um die Oberflächengeometrie und den Oberflächenzustand zu verbessern. Bei der „Bearbeitung“ werden mithilfe von Schneidwerkzeugen bestimmte Abmessungen und Merkmale erzeugt.
Diese Unterscheidung ist wichtig, da eine glatt aussehende Oberfläche nicht automatisch bedeutet, dass es sich um ein sauberes, fehlerfreies, maßgenaues oder korrosionsbeständiges Bauteil handelt. Der Oberflächenzustand muss getrennt von der Legierungszusammensetzung, dem Wärmebehandlungszustand, den mechanischen Eigenschaften und den Prüfanforderungen betrachtet werden. Die Erörterung der Oberflächenbehandlung von Nickellegierungen im ASM-Handbuch unterscheidet beispielsweise zwischen verschiedenen Oxidationszuständen, die unterschiedliche Beiz- und Endbearbeitungsverfahren erfordern.
Vergleich der Oberflächenbeschaffenheit von Nickellegierungen
| Zustand der Oberfläche | Wie es hergestellt wird | Primärer Vorteil | Wichtigste Einschränkung | Typische Anwendungen |
|---|---|---|---|---|
| Glänzend oder hellgeglüht | Glühen unter kontrollierter Atmosphäre oder ein anderes, je nach Produktform festgelegtes Verfahren zur Glanzveredelung | Sauberes, helles Erscheinungsbild; potenziell gute Oberflächengleichmäßigkeit | Das Wort "glatt" allein sagt nichts über die Rauheit, die Maßtoleranz oder die Fehlerfreiheit aus. | Rohre, Bänder, Präzisionsbauteile und Anwendungen, bei denen ein kontrolliertes Oberflächenbild erforderlich ist |
| Eingelegt | Chemische Entfernung von Oxidablagerungen und damit verbundenen Oberflächenverunreinigungen | Entfernt festsitzende Kalkablagerungen und sorgt für eine entkalkte Oberfläche | Erfordert eine für die Legierung geeignete chemische Behandlung, gründliches Spülen und eine angemessene Handhabung nach der Behandlung | Korrosionsbeständige Bleche, Stangen, Schmiedeteile und Fertigteile |
| Boden | Abrasives Abtragen von Material unter kontrollierten Bedingungen | Verbesserte Durchmesserkontrolle, Rundheit und Oberflächenstruktur | Zusätzliche Kosten; bei unzureichendem Verfahren und unzureichender Prüfung können Schleifschäden oder unter der Oberfläche liegende Mängel zurückbleiben | Präzisionswellen, Stifte, Gleitkomponenten und Rundstangen mit engen Toleranzen |
| Bearbeitet | Drehen, Fräsen, Bohren oder ein anderer Zerspanungsvorgang | Erzeugt definierte Abmessungen, Bohrungen, Sitzflächen, Gewinde und Funktionsflächen | Die Kosten hängen von der Bearbeitungszugabe, der Rüstung, dem Materialabtrag und der Komplexität ab. | Fertigteile, Ventilkomponenten, Flansche, Vorrichtungen und Geräteteile |
Diese Kategorien können sich überschneiden. Ein Bauteil kann nach der Warmumformung in Salzlake eingelegt und anschließend geschliffen werden, oder ein hellgeglühtes Rohr kann zugeschnitten und an den Enden bearbeitet werden. Eine bearbeitete Oberfläche kann zudem eine gesonderte Reinigung oder Entzunderung erfordern.
Bei der Beschaffung geht es nicht nur darum, welche Oberflächenbeschaffenheit verfügbar ist. Entscheidend ist vielmehr, welche Kombination aus Oberflächenbehandlung, Geometrie und Prüfung für die jeweilige Endanwendung erforderlich ist.
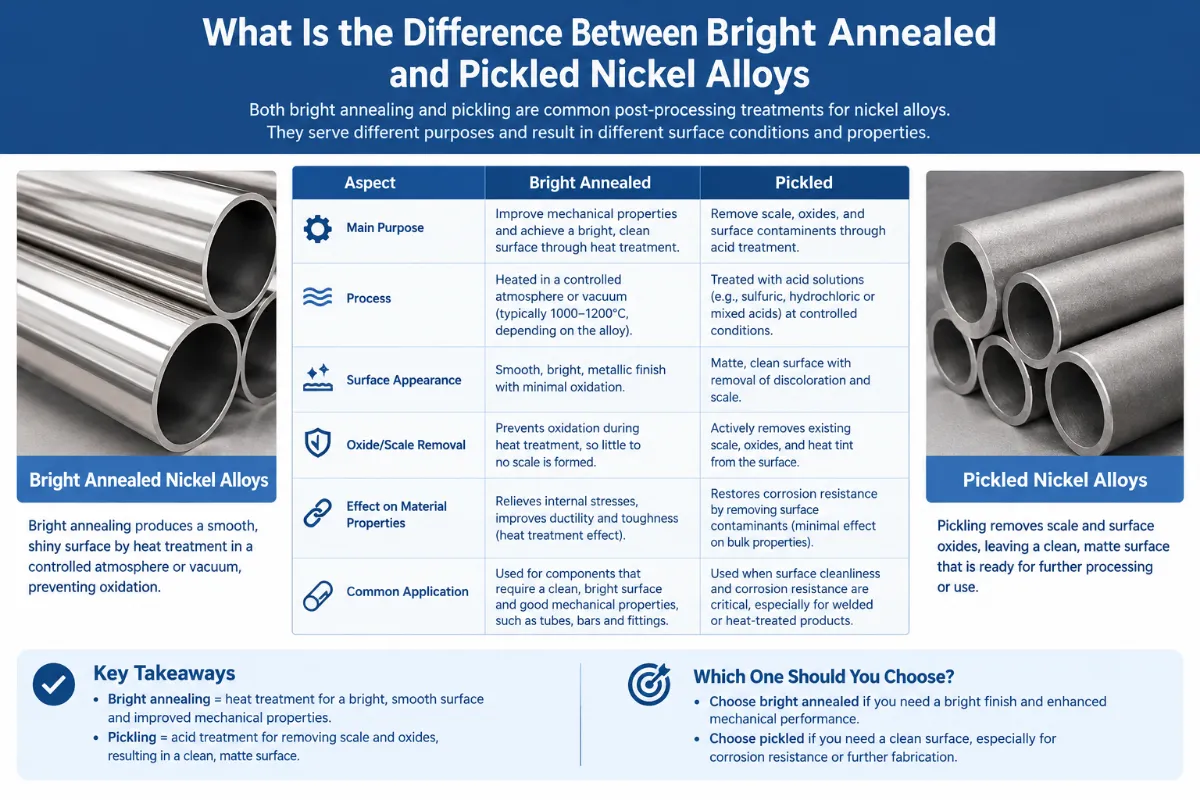
Was ist der Unterschied zwischen hellgeglühten und gebeizten Nickellegierungen?
Glüh- und gebeizte Werkstoffe werden oft miteinander verglichen, da beide eine relativ saubere Oberfläche aufweisen können, ohne die starken Oxidablagerungen, die bei einigen warmgeformten Produkten auftreten. Ihre Herstellungsverfahren unterscheiden sich jedoch grundlegend.
So funktioniert das Glühen
Beim Glänzglühen wird das Material unter einer kontrollierten Atmosphäre erhitzt, um die Oxidation während der Wärmebehandlung zu begrenzen. Bei sachgemäßer Steuerung sorgt dieses Verfahren für eine glänzende Oberfläche und verringert den Bedarf an einer anschließenden aggressiven Entzunderung.
Das genaue Ergebnis hängt von der Legierung, der Atmosphäre, den Ofenbedingungen, der Ausgangsoberfläche und der Produktform ab. So sollte beispielsweise nicht automatisch davon ausgegangen werden, dass ein hellgeglühtes Rohr dieselbe Rauheit oder dieselben Maßtoleranzen aufweist wie ein präzisionsgeschliffener Stab.
Das Glühen zur Oberflächenaufhellung ist besonders dann von Bedeutung, wenn der Oberflächenzustand durch die Wärmebehandlung erhalten bleiben muss, wie dies bei bestimmten Rohr- und Bandprodukten der Fall ist. Es kann zudem den Umfang der nach dem Glühen erforderlichen Oberflächenbehandlung verringern.
Ein glänzendes Erscheinungsbild ist jedoch kein Beweis für eine makellose Oberfläche. Es können dennoch Transportschäden, Werkzeugspuren, Kratzer oder Unregelmäßigkeiten vorhanden sein, die aus einer früheren Fertigungsstufe stammen.
So funktioniert das Einlegen
Beim Beizen wird eine speziell auf die jeweilige Legierung und den Oberflächenzustand abgestimmte chemische Lösung verwendet, um Oxidschichten und andere unerwünschte Oberflächenschichten zu entfernen. Diese Behandlung kann nach dem Warmwalzen, Schmieden, der Wärmebehandlung oder der Fertigung erforderlich sein.
Nicht alle Nickellegierungen reagieren gleich auf dieselbe chemische Behandlung. Hochnickellegierungen, Nickel-Kupfer-Legierungen, Nickel-Chrom-Legierungen und Nickel-Eisen-Chrom-Legierungen erfordern unter Umständen unterschiedliche Verfahren. Die Beizparameter müssen daher für das jeweilige Material und den jeweiligen Zustand festgelegt werden und dürfen nicht wahllos aus einem Reinigungsverfahren für Edelstahl übernommen werden. Die Nachschlagewerk des ASM Handbook zur Oberflächenbehandlung von Nickellegierungen erläutert diese Unterschiede.
Nach der chemischen Behandlung sind Spülen, Trocknen und die Kontaminationskontrolle unerlässlich. Es darf nicht dazu kommen, dass Rückstände der Prozesschemikalien in Spalten oder auf Oberflächen verbleiben, die später in Betrieb genommen werden.
Welche Oberflächenbehandlung eignet sich besser für den Einsatz in korrosionsbehafteten Umgebungen?
Keine der beiden Oberflächenbehandlungen ist in jeder Hinsicht überlegen. Die Wahl hängt vom ursprünglichen Zustand der Oberfläche und den Anforderungen an das Bauteil ab.
Das Beizen ist sinnvoll, wenn nach der Warmumformung oder der Wärmebehandlung Oxidkruste entfernt werden muss. Das Glühen zur Erzielung einer glänzenden Oberfläche ist sinnvoll, wenn durch eine Wärmebehandlung unter kontrollierter Atmosphäre eine geeignete Oberfläche erhalten werden kann, ohne dass sich eine starke Kruste bildet.
Betrachten wir ein Bauteil aus einer Nickellegierung, das für eine chloridhaltige chemische Umgebung vorgesehen ist. Eine glänzend aussehende Oberfläche gleicht weder Zunderrückstände, eine ungeeignete Legierungssorte noch eine schlecht konstruierte Spalte aus. Ebenso ist ein ordnungsgemäß gebeiztes Bauteil nicht vor Korrosion gefeit, wenn die Einsatzbedingungen die Leistungsfähigkeit der Legierung übersteigen.
Als praktische Auswahlregel gilt, dass die geforderte Oberflächenbeschaffenheit und deren Überprüfung festgelegt werden müssen, nicht nur das optische Erscheinungsbild.
Wann sollten Sie geschliffenes oder bearbeitetes Material aus einer Nickellegierung spezifizieren?
Schleif- und Bearbeitungszustände werden in erster Linie so gewählt, dass sie den geometrischen und funktionalen Anforderungen entsprechen. Sie sollten nicht automatisch als bessere Alternative zu blankem oder gebeiztem Oberflächenfinish angesehen werden.
Geschliffene Stangen aus einer Nickellegierung: Durchmesser, Rundheit und Oberflächenbeschaffenheit
Beim Schleifen wird mit einem Schleifwerkzeug eine kontrollierte Materialmenge abgetragen. Bei Rundstangen ist das spitzenlose Schleifen ein gängiges Verfahren zur Endbearbeitung, während für bestimmte Geometrien und Toleranzen das Rundschleifen zum Einsatz kommen kann.
Geschliffene Stangen aus einer Nickellegierung sind in folgenden Fällen eine Überlegung wert:
-
Eine Welle, ein Bolzen oder ein Gleitbauteil erfordert einen genau festgelegten Durchmesser.
-
Eine passgenaue Baugruppe kann die Maßabweichungen von gewöhnlichem warmgefertigtem Material nicht ausgleichen.
-
Die Oberflächenstruktur muss innerhalb einer Produktionscharge einheitlich sein.
-
Das Bauteil erfordert bei der Endfertigung weniger Bearbeitung.
In der Spezifikation sollten die Toleranz für den Enddurchmesser sowie gegebenenfalls erforderliche Grenzwerte für Rundheit oder Geradheit angegeben werden. Die Oberflächenrauheit sollte gesondert angegeben werden, sofern sie die Funktion beeinträchtigt.
Es gibt zudem eine Einschränkung, die leicht übersehen wird: Das Schleifen garantiert nicht, dass jede Materialunregelmäßigkeit beseitigt wird. Eine Naht, eine Überlappung oder ein unter der Oberfläche liegender Fehler kann bestehen bleiben, nachdem das umgebende Material entfernt wurde. Übermäßige Schleifwärme kann zudem die Oberflächenintegrität beeinträchtigen, abhängig von der Legierung, den Schleifparametern und den Kühlbedingungen.
Bei anspruchsvollen Anwendungen sollte die Maßprüfung mit einer geeigneten zerstörungsfreien Prüfung kombiniert werden, sofern dies in der Zeichnung oder der maßgebenden Spezifikation vorgeschrieben ist.
Bearbeitete Bauteile aus Nickellegierungen: Funktionsflächen und Aufmaß
Die spanende Bearbeitung ist dann angebracht, wenn Rohmaterial zu einem Fertigteil mit definierter Geometrie verarbeitet werden soll.
Zu den gängigen Beispielen zählen Ventilkomponenten aus Inconel, Teile für die chemische Verarbeitung aus Hastelloy, Schiffsausrüstung aus Monel sowie Befestigungselemente aus Hochtemperaturlegierungen.
Nickellegierungen können erhebliche Anforderungen an die Zerspanung stellen, da einige Sorten ihre Festigkeit bei erhöhten Temperaturen beibehalten, sich beim Zerspanen kaltverfestigen und beträchtliche Schnittkräfte erzeugen. Die Wahl des Werkzeugs, die Schnittparameter, die Steifigkeit und das Wärmemanagement können sich alle auf die endgültige Oberflächenqualität auswirken.
Bevor Sie Material für die Bearbeitung kaufen, überprüfen Sie bitte Folgendes:
-
Ausgangsmaße: Das Rohteil muss genügend Material für die Nachbearbeitung und die Endbearbeitung bieten.
-
Endmaße: Die Toleranzen gelten für das fertige Bauteil, nicht nur für das Ausgangsmaterial.
-
Wärmebehandlungszustand: Der geforderte Zustand muss mit dem Fertigungsablauf vereinbar sein.
-
Oberflächenbeschaffenheit: Werkzeugspuren, Grate, Materialverschmierungen oder lokale Beschädigungen müssen dort beseitigt werden, wo sie die Funktionsfähigkeit beeinträchtigen.
-
Zugang für Inspektionen: Kritische Oberflächen müssen für Messungen oder zerstörungsfreie Prüfungen zugänglich bleiben.
Eine maschinell bearbeitete Oberfläche kann für eine Dichtfläche, einen Lagersitz oder eine Präzisionsbohrung geeignet sein, auch wenn der Rest des Bauteils eine andere Oberflächenbeschaffenheit aufweist. Es gibt selten einen technischen Grund, für jede Fläche eines Bauteils dieselbe kostspielige Oberflächenbehandlung zu verlangen.
Wie Oberflächenrauheit, Korrosion und Verschleiß zusammenwirken
Die Oberflächenrauheit wird häufig ausgedrückt als Ra, die arithmetische mittlere Abweichung eines gemessenen Oberflächenprofils von seiner Mittellinie. Weitere Parameter, darunter Rz, beschreiben verschiedene Aspekte des Oberflächenprofils.
Diese Werte liefern zwar nützliche Informationen, beschreiben jedoch die Oberflächenintegrität nicht vollständig. Zwei Oberflächen können ähnliche Ra-Werte aufweisen, sich jedoch hinsichtlich vereinzelter tiefer Kratzer, richtungsabhängiger Werkzeugspuren, eingebetteter Verunreinigungen oder lokaler Defekte unterscheiden.
Die richtige Anforderung an die Oberflächenrauheit hängt von der Funktion der Oberfläche ab.
Oberflächenbeschaffenheit bei korrosionsbeständigen Anlagen
Das Korrosionsverhalten von Nickellegierungen hängt von der chemischen Zusammensetzung der Legierung, der Temperatur, der Zusammensetzung der Flüssigkeit, der Konzentration, den Strömungsverhältnissen, Ablagerungen und der Geometrie des Bauteils ab. Der Oberflächenzustand kann die Wahrscheinlichkeit eines lokalen Korrosionsangriffs beeinflussen, insbesondere wenn Zunder, Verunreinigungen oder spaltbildende Unebenheiten vorhanden sind.
Beispielsweise erfordert ein Bauteil aus Inconel 625 in chloridhaltigen Prozessanlagen eine geeignete Legierungsspezifikation und eine ordnungsgemäß aufbereitete Oberfläche. Eine Ra-Anforderung allein reicht nicht aus, um die Beständigkeit gegen Lochfraß oder Spaltkorrosion nachzuweisen.
Eine glänzende Oberfläche ist keine Garantie für eine bessere Korrosionsbeständigkeit als eine gebeizte Oberfläche. Umgekehrt sollte eine gebeizte Oberfläche nicht automatisch als für jede korrosive Umgebung geeignet angesehen werden. Die Materialauswahl und die Oberflächenvorbereitung müssen gemeinsam bewertet werden.
Oberflächenbeschaffenheit bei Gleit- und Dichtungsanwendungen
Bei Gleitbauteilen ist der Zusammenhang zwischen Oberflächenbeschaffenheit und Leistung noch spezifischer.
Eine raue Oberfläche kann die Reibung erhöhen, den Verschleiß beschleunigen oder ein Gegenstück beschädigen. Eine übermäßig glatte Oberfläche kann ebenfalls für bestimmte Schmiersysteme ungeeignet sein, wenn die erforderliche Oberflächenstruktur dazu dient, Schmiermittel zurückzuhalten.
Bei Dichtungen hängen die Anforderungen an die Oberfläche in der Regel vom Anpressdruck, vom Dichtungswerkstoff, von der Medienverträglichkeit und von der Bewegungsrichtung ab. Die geforderte Rauheit, Ausrichtung, Welligkeit und die Abwesenheit von Kratzern können wichtiger sein als die Angabe des Lieferanten, ob das Material poliert oder geschliffen ist.
Aus diesem Grund sollte in der Zeichnung die Funktionsfläche gekennzeichnet und die geltenden Anforderungen festgelegt werden. Eine allgemeine Anforderung an ein Bauteil aus einer polierten Nickellegierung ist kein angemessener Ersatz.
Drei Risiken bei der Oberflächenbeschaffenheit, die in Spezifikationen oft übersehen werden
Die folgenden Aspekte verdienen besondere Beachtung, da sie sich auf die Projektkosten, die Produktakzeptanz und die Leistungsfähigkeit des Service auswirken können, selbst wenn die Legierungssorte an sich korrekt ist.
1. Durch Schleifen lässt sich das Erscheinungsbild verbessern, ohne dass die Oberflächenintegrität nachgewiesen wird.
Durch das Schleifen können sichtbare Zunder und Unebenheiten entfernt werden, während eine darunterliegende Unregelmäßigkeit teilweise erhalten bleibt. Eine unzureichende Prozesssteuerung kann zudem zu lokalen thermischen Schäden oder einer ungünstigen Oberflächenbeschaffenheit führen.
Dies ist von Bedeutung für stark belastete Wellen, ermüdungsanfällige Bauteile und Teile, die zyklischen Belastungen ausgesetzt sind. Ein Defekt, der in einem überdimensionierten, unkritischen Bauteil harmlos ist, kann in einem stark beanspruchten Fertigteil inakzeptabel sein.
Unsere technische Empfehlung bei MWalloys lautet, drei Abnahmefragen voneinander zu trennen: Ist die Oberflächenstruktur akzeptabel? Sind die Maße akzeptabel? Hat das Bauteil die erforderliche Fehlerprüfung bestanden?
Diese Fragen erfordern unterschiedliche Nachweise. Ein Profilometer misst die Oberflächenstruktur, Messgeräte überprüfen die Geometrie, und geeignete zerstörungsfreie Prüfverfahren dienen der Erkennung bestimmter Fehler. Keines dieser Verfahren kann die anderen ersetzen.
Ist die Anwendung ermüdungsempfindlich, sollten der Prüfplan und die Abnahmekriterien vor Produktionsbeginn vereinbart werden, einschließlich der Frage, ob die Prüfung vor oder nach dem abschließenden Schleif- oder Bearbeitungsvorgang erfolgt.
2. Nachbearbeitungszuschläge können die tatsächlichen Lieferkosten beeinflussen
Oberflächenbehandlungen und mechanische Endbearbeitungsverfahren können sich auf unterschiedliche Weise auf die Maße und die Materialausbeute auswirken.
Beim Beizen wird Material durch einen chemischen Prozess von der Oberfläche entfernt. Beim Schleifen und bei der spanenden Bearbeitung wird Material mechanisch abgetragen. Beim Glänzglühen geht es in der Regel eher darum, die Oberfläche durch eine kontrollierte Wärmebehandlung zu erhalten, als durch Materialabtrag Maßgenauigkeit zu erzielen.
Die Auswirkungen auf die Beschaffung sind nicht identisch.
Nehmen wir einen Rundstab, der nahe am für ein Fertigteil erforderlichen Mindestdurchmesser bestellt wurde. Wenn das Ausgangsmaterial des Lieferanten Oberflächenunregelmäßigkeiten aufweist, die einen erheblichen Materialabtrag erfordern, reicht die Nennabmessung des Materials möglicherweise nicht aus, um nach der Bearbeitung den Enddurchmesser zu erreichen.
Ebenso kann die Bestellung eines übergroßen Stabs, der umfangreiches Schleifen erfordert, den Materialverbrauch und die Bearbeitungskosten erhöhen. Ein niedrigerer Anschaffungspreis pro Kilogramm führt nicht zwangsläufig zu den niedrigsten Kosten pro akzeptiertem Bauteil.
Bevor Sie ein Angebot annehmen, vergleichen Sie:
| Kostenfaktor | Was der Käufer überprüfen sollte |
|---|---|
| Ausgangsmaße | Handelt es sich bei der angegebenen Größe um eine Nenngröße, eine garantierte Mindestgröße oder unterliegt sie einem Toleranzbereich? |
| Zuschlag für die Endbearbeitung | Wie viel Material muss für das Entzundern, Schleifen oder die maschinelle Bearbeitung noch verfügbar sein? |
| Fertigmaße | Sind die geforderten Toleranzen nach der vereinbarten Bearbeitungsreihenfolge erreichbar? |
| Materialausbeute | Wird bei diesem Vorgang eine beträchtliche Menge der teuren Nickellegierung entfernt? |
| Einrichtung und Losgröße | Verlangt der Lieferant für die gewünschte Oberflächenbehandlung zusätzliche Einrichtungskosten oder eine Mindestbestellmenge? |
| Inspektion | Sind Rauheitsmessungen, Maßprotokolle und die angegebenen zerstörungsfreien Prüfungen im Angebot enthalten? |
| Verpackung | Wird die fertige Oberfläche während des Transports vor Kratzern, Feuchtigkeit und Verschmutzungen geschützt? |
Mindestbestellmenge, Lieferzeit und Kosten für die Oberflächenbehandlung sind lieferantenspezifisch. Sie sollten im konkreten Angebot bestätigt werden und nicht aus der Bezeichnung der Oberflächenbehandlung abgeleitet werden.
3. Die Kontaminationskontrolle ist eine von der Oberflächenbeschaffenheit unabhängige Anforderung.
Nickellegierungsmaterial kann nach der Endbearbeitung beschädigt oder verunreinigt werden, wenn es unsachgemäß gehandhabt oder verpackt wird.
Ein Erdungsstab kann beispielsweise durch den Kontakt mit anderen Stäben zerkratzt werden. Eine maschinell bearbeitete Oberfläche kann bei der Handhabung Öl oder Metallpartikel aufnehmen. Eine ordnungsgemäß gebeizte Oberfläche kann während der Lagerung Rückständen oder Verunreinigungen ausgesetzt sein.
Bei korrosionsempfindlichen Anwendungen sind sowohl die Handhabungsvorschriften als auch die endgültige Oberflächenbeschaffenheit festzulegen. Je nach Anwendung können dazu spezielle oder entsprechend gereinigte Werkzeuge, Schutzabtrennungen, saubere Verpackungen, trockene Lagerung sowie Einschränkungen hinsichtlich des Kontakts mit ungeeigneten Materialien gehören.
Beizverfahren erfordern zudem eine geeignete Nachbehandlung durch Spülen und Trocknen. Chemikalienrückstände oder in Spalten zurückbleibendes Spülwasser können Probleme verursachen, selbst wenn die Oberfläche sauber erscheint. Die chemische Behandlung muss unter Anwendung legierungsgerechter Verfahren und unter Einhaltung angemessener Umwelt- und Arbeitsschutzmaßnahmen durchgeführt werden. Die Technische Leitlinien des Nickel Institute zur Reinigung und Oberflächenbehandlung beschreibt, wie wichtig es ist, Oberflächen nach einer chemischen Behandlung abzuspülen und zu überprüfen, auch wenn sich diese Veröffentlichung speziell auf austenitische Edelstähle bezieht und nicht auf alle Nickellegierungen.
Bei Exportaufträgen sollte die Verpackung der tatsächlich gekauften Oberflächenausführung entsprechen. Eine Schutzverpackung allein garantiert nicht, dass die Oberfläche unbeschädigt ankommt, insbesondere wenn sich lange Stangen oder Präzisionsbauteile im Inneren der Verpackung gegeneinander verschieben können.
Wie sollten Ingenieure die Oberflächenbeschaffenheit von Nickellegierungen festlegen?
In einer Bestellung oder einer technischen Zeichnung sollte das gewünschte Ergebnis in messbaren Größen beschrieben werden. Die Bezeichnung der Oberflächenausführung ist nur ein Teil dieser Beschreibung.
Definieren Sie die Rauheit anhand einer anerkannten Spezifikation
Wenn die Oberflächenstruktur die Leistung beeinflusst, geben Sie den erforderlichen Parameter und den Grenzwert an, beispielsweise einen maximalen Ra-Wert. Legen Sie außerdem die Messmethode, die Bewertungsanforderungen und die Prüfstellen entsprechend dem Produkt fest.
ISO 21920-1:2021 enthält Vorschriften für die Angabe profilbasierter Oberflächenstrukturen in der technischen Produktdokumentation. Die aktuell veröffentlichte Norm kann über die Offizieller ISO-Katalog.
Beispielsweise kann in einer Zeichnung ein bestimmter Ra-Grenzwert für eine Lagerfläche vorgeschrieben sein. Dieser Wert sollte sich aus der technischen Konstruktion, den Anwendungsanforderungen oder einem validierten Fertigungsprozess ergeben und nicht aus einer angenommenen allgemeinen Beziehung zwischen einer Oberflächenbezeichnung und der Rauheit.
Trennen Sie die Oberflächenbeschaffenheit von den Anforderungen an Werkstoff und Wärmebehandlung
In der Beschaffungsspezifikation sollten die Legierung und die Produktform, die geltende Werkstoffnorm, der erforderliche Wärmebehandlungszustand, die Abmessungen und die Oberflächenbeschaffenheit jeweils gesondert angegeben werden.
ASTM B906-22 regelt beispielsweise die allgemeinen Anforderungen an flachgewalzte Bleche, Platten und Bänder aus Nickel und Nickellegierungen. Sie gilt zwar für diese Produktformen, sollte jedoch nicht als allgemeingültige Spezifikation für die Oberflächenbeschaffenheit von Stangen, Schmiedeteilen und allen Arten von Rohren angesehen werden. Beachten Sie stets die geltende Produktnorm und die aktuellen vertraglichen Anforderungen.
Checkliste mit Empfehlungen für die Festlegung der Oberflächenbeschaffenheit
| Anforderung | Beispiel für eine sinnvolle Formulierung |
|---|---|
| Materialbezeichnung | Legen Sie die Legierungssorte, die Produktform und die geltende Werkstoffspezifikation fest |
| Oberflächenbehandlung | Gebeizt und entzundert oder, sofern für das Produkt zutreffend, glühgeglüht |
| Mechanische Oberflächenbearbeitung | Je nach Bedarf geschliffen, gedreht oder bearbeitet |
| Rauheit | Geben Sie den Parameter und den maximal zulässigen Wert auf benannten Funktionsflächen an |
| Toleranzen bei den Abmessungen | Geben Sie gegebenenfalls die Toleranzen für den Enddurchmesser, die Wandstärke, die Geradheit, die Rundheit oder andere Merkmale an. |
| Fehlerakzeptanz | Beziehen Sie sich auf die geltende Produktnorm, Zeichnung oder die vereinbarten Prüfkriterien |
| Sauberkeit der Oberfläche | Legen Sie relevante Grenzwerte für Öl, Kalkablagerungen, Rückstände oder Verunreinigungen durch Fremdstoffe fest |
| Rückverfolgbarkeit | Fordern Sie die vereinbarten Materialzertifikate und Prüfprotokolle an |
| Verpackung | Legen Sie einen Schutz fest, der der Oberflächenbeschaffenheit und den Transportbedingungen angemessen ist |
Dieser Ansatz verringert Unklarheiten zwischen Käufer und Lieferant. Außerdem lassen sich konkurrierende Angebote leichter vergleichen, da die Lieferanten Preise für dieselbe Leistung festlegen, anstatt Begriffe wie "hell", "glatt" oder "hochwertig" unterschiedlich auszulegen.
Wie wirken sich Oberflächenbeschaffenheiten von Nickellegierungen auf die Beschaffung und die Gesamtkosten aus?
Die kostengünstigste Oberflächenbehandlung ist nicht automatisch die wirtschaftlichste Option. Der richtige Vergleich bezieht sich auf die Kosten für die Beschaffung eines geeigneten Materials und dessen Verarbeitung zu einem Bauteil, das die geforderten Leistungsmerkmale erfüllt.
Ein warmgefertigter Stab kann für ein Bauteil, das einer umfangreichen Bearbeitung unterzogen wird, wirtschaftlich attraktiv sein. Die Kosten für ein vorheriges Präzisionsschleifen bringen möglicherweise nur wenig Nutzen, wenn anschließend die gesamte Außenfläche abgetragen wird.
Im Gegensatz dazu kann eine Schleifstange den Bearbeitungsaufwand und den Materialabfall reduzieren, wenn das Endbauteil einen genau kontrollierten Durchmesser erfordert. Die Einsparung muss unter Berücksichtigung des Schleifzuschlags, der Maßtoleranz und der Materialausnutzung bewertet werden.
Eine gebeizte Platte kann geeignet sein, wenn die Oberfläche vor der Weiterverarbeitung frei von Warmwalzzunder sein muss. Ein hellgeglühtes Rohr kann vorzuziehen sein, wenn die vorgeschriebene Produktform, die Reinheitsanforderungen und der Fertigungsweg dies zulassen.
Wir bei MWalloys empfehlen, bei der Prüfung von Angebotsanfragen nicht nur den Legierungspreis allein zu vergleichen, sondern auch den Lieferzustand zu berücksichtigen. Einkäufer sollten klären, ob die im Angebot genannten Oberflächenbearbeitung, Maßprüfung, Oberflächenprüfung, Zuschnitt, Zertifizierung und Verpackung im Preis inbegriffen sind oder als zusätzliche Leistungen behandelt werden.
Ein aussagekräftiger Lieferantenvergleich sollte vier Fragen beantworten:
-
Ist die angebotene Oberflächenbehandlung mit der konkreten Anwendung kompatibel?
-
Wird das Material mit ausreichendem Maßspiel geliefert, um den Anforderungen der endgültigen Zeichnung gerecht zu werden?
-
Ist die angeforderte Überprüfung enthalten und dokumentiert?
-
Wie hoch sind die Gesamtkosten und die Lieferzeit für die gewünschte Menge in der angegebenen Ausführung?
Auch kleine Bestellungen verdienen eine sorgfältige Prüfung. Bei Sonderanfertigungen durch Schleifen oder Zerspanung können Mindestbearbeitungskosten anfallen, während eine Standardausführung aus Lagerbestand möglicherweise sofort verfügbar ist. Da keine der beiden Möglichkeiten allgemeingültig ist, sollten Sie vor einer Kaufentscheidung die Verfügbarkeit, die Mindestbestellmenge, die Bearbeitungszeit und die angegebenen Toleranzen überprüfen.
Häufig gestellte Fragen zu Oberflächenveredelungen von Nickellegierungen
1. Ist eine Nickellegierung mit Hochglanzoberfläche besser als eine gebeizte Nickellegierung?
Nicht in jedem Fall. Durch Glanzpolieren lässt sich eine ansprechende und gleichmäßige Oberfläche erzielen, während beim Beizen Oxidschichten und damit verbundene Oberflächenschichten entfernt werden. Welche Option die bessere ist, hängt vom Herstellungsverfahren, der Korrosionsumgebung, den Maßanforderungen und den Reinheitsanforderungen ab. Das Aussehen allein ist kein verlässlicher Maßstab für die Oberflächenintegrität.
2. Verbessert das Beizen die Korrosionsbeständigkeit von Inconel 625 oder Hastelloy C-276?
Durch Beizen lässt sich der Oberflächenzustand verbessern, indem ungeeignete Oxidschichten und damit verbundene Verunreinigungen entfernt werden. Dies verändert jedoch weder die Legierungsgüte noch garantiert es Korrosionsbeständigkeit in jeder Einsatzumgebung. Die chemische Behandlung muss auf die Legierung abgestimmt sein, und das Bauteil muss weiterhin für die Temperatur, das Medium und die Betriebsbedingungen geeignet sein.
3. Sind geschliffene Stangen aus einer Nickellegierung immer präziser als warmgewalzte Stangen?
Geschliffene Stangen bieten eine genauere Maßhaltigkeit und eine gleichmäßigere Oberflächenstruktur als herkömmliches warmgefertigtes Material. Die tatsächlichen Toleranzen hängen vom Herstellungsverfahren und den Produktspezifikationen des Lieferanten ab. Vergewissern Sie sich daher über Durchmesser, Geradheit, Rundheit und die geltenden Oberflächenanforderungen, anstatt sich allein auf die Bezeichnung "geschliffen" zu verlassen.
4. Kann eine bearbeitete Oberfläche aus einer Nickellegierung dennoch Fehler aufweisen?
Ja. Durch die Bearbeitung können zwar einige Oberflächenfehler freigelegt oder beseitigt werden, jedoch kann nicht garantiert werden, dass keine unter der Oberfläche liegenden Unregelmäßigkeiten oder Fehler außerhalb des abgetragenen Materials vorhanden sind. Bei kritischen Fehlern sind geeignete Prüfverfahren und Abnahmekriterien festzulegen, die unabhängig von der Bearbeitungsqualität sind.
5. Welchen Ra-Wert sollte ich für ein Bauteil aus einer Nickellegierung angeben?
Es gibt keinen einheitlichen Ra-Wert, der für alle Anwendungen von Nickellegierungen geeignet ist. Eine Dichtfläche, eine Gleitwelle, ein allgemeines Bearbeitungsteil und eine korrosionsbeständige Platte stellen unterschiedliche funktionale Anforderungen. Legen Sie den Rauheitsgrenzwert anhand der Bauteilkonstruktion fest und geben Sie gegebenenfalls die Messmethode an.
6. Kann gebeiztes Material nach der Lieferung bearbeitet werden?
Ja. Geätztes Material wird häufig als Ausgangsbasis für die weitere Fertigung oder Bearbeitung verwendet. Durch die Bearbeitung verändert sich jedoch der ursprüngliche Oberflächenzustand an den bearbeiteten Stellen. Wenn das fertige Bauteil eine bestimmte Oberflächenbehandlung oder einen bestimmten Reinheitsgrad erfordert, sollten Sie prüfen, ob nach der Bearbeitung eine zusätzliche Reinigung oder Nachbearbeitung erforderlich ist.
7. Hat die Oberflächenbeschaffenheit Auswirkungen auf die Lieferzeit und die Mindestbestellmenge von Produkten aus Nickellegierungen?
Das ist möglich. Standardabmessungen und gängige Oberflächenbeschaffenheiten lassen sich möglicherweise leichter beschaffen als speziell geschliffene oder bearbeitete Produkte. Zusätzliche Endbearbeitungs-, Prüf- und Verpackungsschritte können die Bearbeitungszeit und die Kosten erhöhen. Die tatsächliche Mindestbestellmenge (MOQ) und die Lieferbedingungen müssen für die jeweilige Legierung, Produktform, Abmessungen und Menge mit dem Lieferanten abgeklärt werden.
8. Was sollte ein Käufer verlangen, bevor er eine Oberflächenbeschaffenheit einer Nickellegierung genehmigt?
Fordern Sie eine Bestätigung der Legierungssorte, der geltenden Werkstoffspezifikation, des Wärmebehandlungszustands, der Abmessungen, der vereinbarten Oberflächenbeschaffenheit und der geforderten Toleranzen an. Holen Sie gegebenenfalls auch Rauheitsmessungen, Protokolle der Maßprüfung, vorgeschriebene Ergebnisse der zerstörungsfreien Prüfung, Werkstoffprüfzeugnisse und eine Bestätigung der Verpackung ein. Die Unterlagen sollten mit der Bestellung und dem Verwendungszweck des Bauteils übereinstimmen.
Abschließende technische Empfehlung
Wählen Sie die Oberflächenveredelungen für Nickellegierungen entsprechend den Eigenschaften aus, die das fertige Bauteil tatsächlich erfordert. Wenden Sie das Glühen an, wenn die geeignete Produktform und ein Verfahren unter kontrollierter Atmosphäre die Oberflächenanforderungen erfüllen. Wenden Sie das Beizen an, wenn ein für die Legierung geeignetes Entzunderungsverfahren erforderlich ist. Wenden Sie das Schleifen an, um die Geometrie und Oberflächenstruktur kontrolliert zu gestalten, und die maschinelle Bearbeitung, um definierte funktionale Merkmale zu erzielen.
Eine aussagekräftige Kaufspezifikation beschränkt sich nicht darauf, eine helle, saubere oder glatte Oberfläche zu fordern. Sie legt das Material, die Endmaße, die erforderliche Oberflächenbeschaffenheit, die Abnahmekriterien und die Prüfverfahren fest. Auf diese Weise reduzieren Ingenieure oberflächenbedingte Risiken, während Einkäufer die Verarbeitungskosten kontrollieren, unnötige Nachbearbeitungen vermeiden und Material erhalten, das für den vorgesehenen Einsatzzweck geeignet ist.