
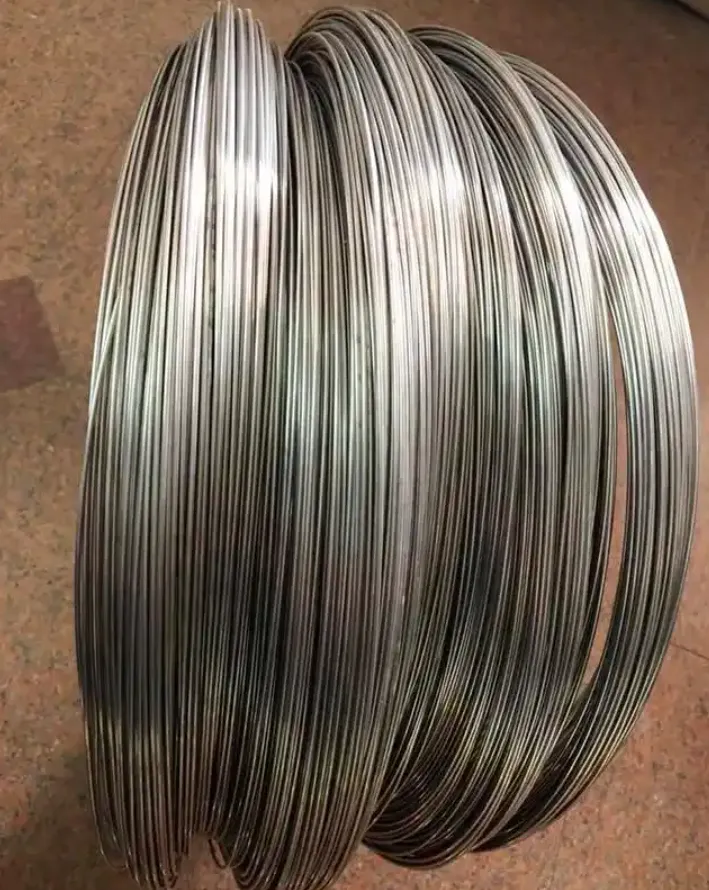
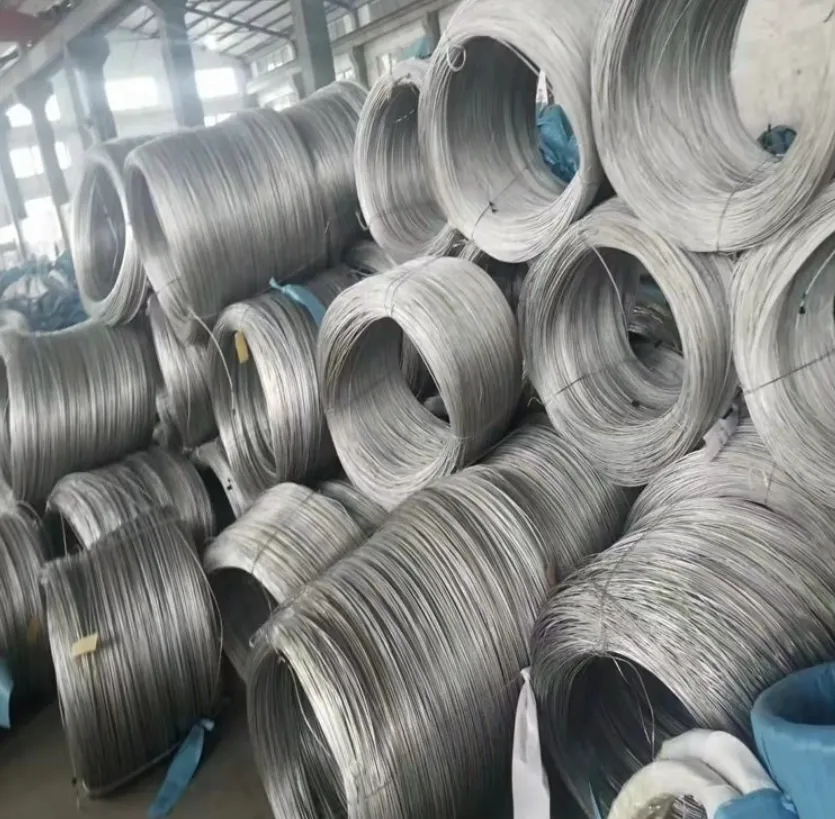
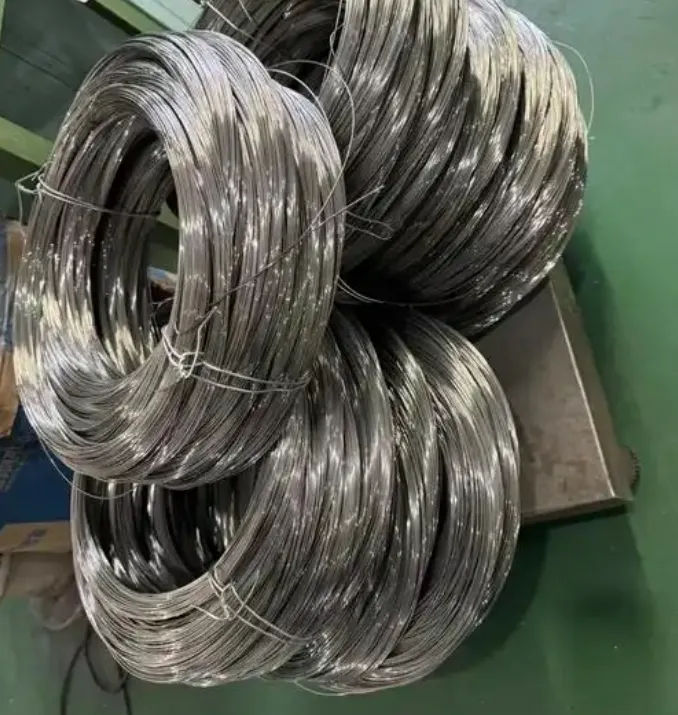
A medida Alambre de Hastelloy C22 (UNS N06022) es un alambre de aleación de níquel-cromo-molibdeno-tungsteno que ofrece la mayor resistencia a la corrosión de entre todos los alambres disponibles en el mercado, superando al C276, al 316L, e Inconel 625 en entornos ácidos oxidantes, al tiempo que mantiene una resistencia competitiva en medios reductores, con diámetros que van desde el alambre de precisión de 0,05 mm hasta el alambre de soldadura de 12 mm, suministrado en condiciones de recocido, templado para muelles y tal como se trefiló, para su uso como material de aportación en soldadura, fabricación de muelles y fabricación de componentes de precisión. En MWalloys, suministramos alambre de Hastelloy C22 a medida a ingenieros de plantas químicas, fabricantes del sector aeroespacial, fabricantes de equipos farmacéuticos y fabricantes de muelles de precisión que necesitan un rendimiento anticorrosivo garantizado en los entornos de trabajo más agresivos.
La elección entre el alambre estándar de catálogo y el alambre de Hastelloy C22 verdaderamente a medida influye en todos los procesos posteriores: la calidad de la soldadura, la uniformidad de la rigidez elástica, la uniformidad de la bobina y, en última instancia, la vida útil del equipo.
¿Qué es el alambre de Hastelloy C22 y en qué se diferencia de otros productos de alambre de aleación de níquel?
Hastelloy C22 es una marca registrada de Haynes International. Pertenece a la familia C de aleaciones de níquel-cromo-molibdeno, un grupo desarrollado específicamente para resistir la corrosión severa en entornos de procesamiento químico, control de la contaminación y fabricación de productos farmacéuticos, en los que los aceros inoxidables convencionales y los grados de níquel de menor aleación fallan prematuramente.
En su formato de alambre, el C22 ocupa una posición única en el mercado de los alambres de aleaciones resistentes a la corrosión. No se trata simplemente de una reformulación del C276 con una composición química ligeramente diferente: fue diseñado deliberadamente en la década de los 80 para subsanar las deficiencias de rendimiento que presenta el C276 en entornos ácidos oxidantes, aumentando el contenido de cromo de aproximadamente 15,5% a 21%, al tiempo que se mantiene una elevada resistencia a los ácidos reductores gracias a un contenido de molibdeno cuidadosamente equilibrado de 13,5%.
Por qué el alambre tiene una importancia diferente a la de la chapa o la barra
La mayoría de los datos publicados sobre el Hastelloy C22 se refieren a su comportamiento en forma de placa y de tubo. El alambre plantea consideraciones técnicas adicionales que rara vez se abordan:
- Textura del dibujo: El proceso de trefilado en frío utilizado para fabricar alambre genera una textura cristalográfica significativa y tensiones residuales que afectan tanto al comportamiento mecánico como a la resistencia a la corrosión del alambre en su estado final.
- Relación entre superficie y volumen: El alambre tiene una superficie específica por unidad de peso considerablemente mayor que la chapa, lo que significa que la calidad de la superficie influye directamente en el comportamiento frente a la corrosión en medios sumergidos o en movimiento.
- Sensibilidad al calor: Las propiedades mecánicas del alambre varían considerablemente en función del grado de reducción por estirado en frío y, en el caso de las aplicaciones en muelles, es esencial un control preciso del temple para obtener constantes elásticas uniformes.
- Geometría de bobinado: El alambre en tensión enrollado en una bobina presenta una curvatura y una tensión residuales que es necesario tener en cuenta para las operaciones de conformado de precisión.
En MWalloys, hemos observado que los clientes que solicitan con éxito chapas de C22 suelen subestimar lo diferentes que son los requisitos técnicos a la hora de pasar a la adquisición de alambre de C22. La aleación es la misma, pero la forma del producto requiere un conjunto de parámetros de especificación completamente diferente.
Descripción general de la familia de productos de alambre C22
| Tipo de cable | Función principal | Rango de diámetros habitual | Condiciones de suministro |
|---|---|---|---|
| Alambre de soldadura (GTAW/TIG) | Metal de aportación para soldaduras resistentes a la corrosión | 0,8 mm – 3,2 mm | Recocido, estirado brillante |
| Alambre de soldadura (GMAW/MIG) | Soldadura con alimentación continua de alambre | 0,9 mm – 1,6 mm | Recocido, bobinado por capas de precisión |
| Alambre para soldadura por arco sumergido | Recubrimiento de soldadura de alto depósito | 2,4 mm – 4,0 mm | Recocido |
| Alambre de muelle | Resortes de precisión, juntas y sellos | 0,1 mm – 6,0 mm | Tremado en frío |
| Alambre de precisión | Sensores, instrumentos, componentes de precisión | 0,05 mm – 2,0 mm | Recocido o trefilado |
| Malla metálica tejida | Materiales filtrantes, soporte para catalizadores | 0,05 mm – 0,5 mm | Recocido, blando |
| Alambre trenzado (calidad para trenzado) | Tejido de malla, pantallas | 0,1 mm – 2,0 mm | Recocido |
| Cuerda y alambre trenzado | Conectores flexibles, planta química | 0,3 mm – 3,0 mm | Recocido |
¿Cuál es la composición química completa y el perfil de propiedades del alambre de Hastelloy C22?
La composición química del alambre C22 debe cumplir las mismas especificaciones que el C22 en todas las demás formas de presentación del producto, aunque el proceso de trefilado plantea cuestiones específicas en cuanto a la composición química de la superficie y la uniformidad de la composición a lo largo del alambre.
Requisitos de composición química
| Elemento | UNS N06022 Mín. (%) | UNS N06022 Max (%) | Papel en el rendimiento |
|---|---|---|---|
| Níquel (Ni) | Equilibrio (~56%) | Saldo | Matriz base, inmunidad frente a la SCC, estabilidad general |
| Cromo (Cr) | 20.0 | 22.5 | Resistencia a los ácidos oxidantes, estabilidad de la película pasiva |
| Molibdeno (Mo) | 12.5 | 14.5 | Reducción de la resistencia a los ácidos y a la corrosión por picaduras |
| Tungsteno (W) | 2.5 | 3.5 | Mayor resistencia a la corrosión por picaduras y en hendiduras |
| Hierro (Fe) | 2.0 | 6.0 | Modificador de costes, función estructural secundaria |
| Cobalto (Co) | - | 2.5 | Elemento residual controlado |
| Carbono (C) | - | 0.010 | Reducido al mínimo para evitar la sensibilización al carburo |
| Silicio (Si) | - | 0.08 | Reducido al mínimo para evitar la precipitación de siliciuro |
| Manganeso (Mn) | - | 0.50 | Desoxidación controlada para el trefilado |
| Fósforo (P) | - | 0.025 | Control de impurezas |
| Azufre (S) | - | 0.010 | El control de las impurezas es fundamental para el trefilado |
| Vanadio (V) | - | 0.35 | Residuo menor |
El límite de azufre extremadamente bajo (0,010% como máximo) resulta especialmente crítico para las aplicaciones en alambre. El azufre se segrega hacia los límites de grano y forma inclusiones durante la solidificación, y en el trefilado, estas inclusiones de sulfuro se convierten en filones alargados que pueden provocar grietas superficiales durante reducciones de trefilado extremas. Para la producción de alambre fino de menos de 0,5 mm de diámetro, muchas fábricas de alambre aplican restricciones adicionales respecto al azufre (un máximo de 0,0051 TP3T) que van más allá de la especificación estándar.
Propiedades mecánicas según el estado del alambre
| Propiedad | Alambre recocido | 25% trefilado en frío | 50% trefilado en frío | Acero para muelles (70%+ CR) |
|---|---|---|---|---|
| Resistencia a la tracción (MPa) | 690 – 760 | 900 – 1050 | 1100 – 1280 | 1380 – 1550 |
| Límite elástico (MPa) | 290 – 360 | 650 - 800 | 900 – 1050 | 1200 – 1380 |
| Alargamiento (%) | 45 - 55 | 20 – 30 | 10 – 18 | 3 – 8 |
| Dureza (HRC / HRB) | 85 – 90 HRB | 25 – 32 HRC | 35 – 40 HRC | 40 – 44 HRC |
| Reducción de superficie (%) | 60 – 70 | 45 - 55 | 30 - 40 | 15 – 25 |
Los valores representan las propiedades típicas de un alambre de 2,0 mm de diámetro. Las propiedades varían en función del diámetro exacto, el proceso de trefilado y el historial de recocidos intermedios.
Propiedades físicas del alambre C22
| Propiedad física | Valor | Importancia para las aplicaciones con alambre |
|---|---|---|
| Densidad | 8,69 g/cm³ | Afecta a los cálculos del peso de la bobina |
| Resistividad eléctrica | 1,14 µΩ·m | Alta resistividad relevante para la soldadura por resistencia |
| Conductividad térmica | 10,1 W/m-K | La baja conductividad influye en la acumulación de calor en el trefilado a alta velocidad |
| Módulo de elasticidad | 211 GPa | Controla los cálculos de diseño de la rigidez de los muelles |
| Módulo de rigidez | 80 GPa | Se utiliza en los cálculos de muelles de torsión |
| Coeficiente de dilatación térmica | 12,7 µm/m·°C | Influye en el comportamiento del muelle en todo el rango de temperaturas |
| Intervalo de fusión | 1357 – 1399 °C | Factores relevantes para el comportamiento de solidificación del alambre de soldadura |
| Permeabilidad magnética | < 1,002 (no magnético) | Compatible con aplicaciones que requieren sensibilidad magnética |
El módulo de elasticidad (211 GPa) y el módulo de rigidez (80 GPa) son datos esenciales para los cálculos de diseño de muelles. A diferencia del alambre para muelles de acero al carbono (para el que existen tablas de diseño de uso generalizado), el alambre para muelles C22 requiere el uso explícito de estos valores de módulo, ya que las referencias estándar para el diseño de muelles parten de las propiedades del acero al carbono. El uso de valores de módulo incorrectos da lugar a muelles con coeficientes de elasticidad sistemáticamente erróneos, lo que puede no ser evidente hasta que se instalan en servicio.
¿Qué rangos de diámetro y especificaciones de forma del alambre hay disponibles para el alambre C22 a medida?
La gama dimensional del alambre de Hastelloy C22 a medida es más amplia de lo que la mayoría de los profesionales de compras creen. Desde el alambre fino para sensores, de menos de 0,1 mm, hasta la varilla de soldadura gruesa, de 4,0 mm, los requisitos de fabricación en cada extremo de este espectro son totalmente diferentes.
Capacidades de tolerancia de diámetro por rango de tamaños
| Diámetro nominal | Tolerancia estándar | Tolerancia de precisión | Tolerancia de ultraprecisión |
|---|---|---|---|
| 0,05 – 0,10 mm | ±0,005 mm | ±0,003 mm | ±0,002 mm |
| 0,10 – 0,25 mm | ±0,008 mm | ±0,005 mm | ±0,003 mm |
| 0,25 – 0,50 mm | ±0,010 mm | ±0,008 mm | ±0,005 mm |
| 0,50 – 1,00 mm | ±0,015 mm | ±0,010 mm | ±0,008 mm |
| 1,00 – 2,00 mm | ±0,020 mm | ±0,015 mm | ±0,010 mm |
| 2,00 – 4,00 mm | ±0,030 mm | ±0,020 mm | ±0,015 mm |
| 4,00 – 8,00 mm | ±0,050 mm | ±0,030 mm | ±0,020 mm |
| 8,00 – 12,00 mm | ±0,080 mm | ±0,050 mm | ±0,030 mm |
Opciones de acabado de la superficie del alambre
| Estado de la superficie | Descripción | Aplicación típica | Ra Alcanzable |
|---|---|---|---|
| Dibujo brillante | Superficie metálica limpia, tal y como ha salido del troquelado | Alambre para soldadura, alambre para muelles | 0,1 – 0,4 µm |
| Recocido brillante | Trefilado y posteriormente recocido en atmósfera controlada | Alambre blando, tejido, punto | 0,2 – 0,6 µm |
| En escabeche | Óxido eliminado mediante tratamiento ácido | Alambre de soldadura cuando la incrustación sea inaceptable | 0,4 – 1,0 µm |
| Electropulido | Alisado electroquímicamente | Médico, farmacéutico, sensores | < 0,1 µm |
| Solo sin cal | El sarro se ha eliminado mecánicamente | Aplicaciones menos críticas | 0,8 – 2,0 µm |
| Con una ligera capa de óxido | Óxido fino controlado mediante recocido | Algunas aplicaciones de soldadura | Variable |
Opciones de embalaje para bobinas y carretes
| Tipo de envase | Diámetro típico del alambre | Capacidad de carga | Mejor aplicación |
|---|---|---|---|
| Bobina de bobinado transversal (plástico) | 0,5 – 2,4 mm | 5 – 15 kg | Soldadura GMAW, alimentación automatizada |
| Bobina de bobinado transversal (metal) | 0,5 – 3,2 mm | 15 – 30 kg | Producción a gran escala mediante soldadura GMAW |
| Paquete de tambores (enrollados por capas) | 0,9 – 1,6 mm | 50 – 250 kg | Soldadura automatizada de gran volumen |
| Bobina (colocación manual) | 0,1 – 6,0 mm | 1 – 25 kg | GTAW, bobinado de muelles, general |
| Bobina con bobinado oscilante | 0,05 – 1,0 mm | 0,5 – 5 kg | Alambre fino, alimentación de precisión |
| Longitudes de corte recto | 0,8 – 4,0 mm | Por unidad | Varilla para soldadura GTAW, soldadura manual |
| Bobinas personalizadas | Cualquiera | Especificado por el cliente | Aplicaciones OEM |
¿Cómo se especifica el alambre de soldadura Hastelloy C22 y qué lo hace adecuado para aplicaciones de soldadura críticas?
El alambre de soldadura Hastelloy C22 está clasificado según la norma AWS A5.14 como ERNiCrMo-10. Esta clasificación abarca el alambre sin recubrimiento para la soldadura por arco con gas y tungsteno (GTAW/TIG), la soldadura por arco con gas y metal (GMAW/MIG) y la soldadura por arco de plasma. Conocer el marco completo de especificaciones evita los errores de sustitución que pueden dar lugar a uniones soldadas con una resistencia a la corrosión comprometida.
AWS y las clasificaciones internacionales de alambre para soldadura
| Proceso | Clasificación AWS | Denominación alternativa | Norma aplicable |
|---|---|---|---|
| Alambre sin recubrimiento para GTAW (TIG) | ERNiCrMo-10 | N.º de serie 2.4602 | AWS A5.14 / ASME SFA-5.14 |
| Alambre para soldadura GMAW (MIG) | ERNiCrMo-10 | - | AWS A5.14 |
| Soldadura por arco de plasma | ERNiCrMo-10 | - | AWS A5.14 |
| Electrodo SMAW | ENiCrMo-10 | - | AWS A5.11 |
| Alambre SAW | ERNiCrMo-10 + fundente adecuado | - | AWS A5.14 |
| PTA (en polvo) | Polvo C22 | - | Especificaciones del proveedor |
Por qué se prefiere el ERNiCrMo-10 al ERNiCrMo-4 (alambre C276) en entornos mixtos
Una de las prácticas más importantes desde el punto de vista técnico y menos comprendidas en la soldadura de aleaciones resistentes a la corrosión es el uso del metal de aportación C22 (ERNiCrMo-10) para soldar el metal base C276. Este método de soldadura entre aleaciones diferentes es recomendado por Haynes International y se aplica ampliamente en la construcción de plantas químicas por las siguientes razones:
La zona afectada por el calor (HAZ) de la soldadura y el metal de soldadura son siempre las primeras zonas en corroerse en entornos ácidos mixtos u oxidantes porque:
- El ciclo térmico de la soldadura provoca una pérdida localizada de cromo junto a los precipitados de carburo en la zona afectada por el calor (HAZ).
- La segregación del metal de soldadura genera variaciones de composición a microescala que pueden dar lugar a focos de corrosión localizados.
- La geometría de la superficie de soldadura crea condiciones similares a las de una hendidura en el borde de la soldadura, lo que provoca la concentración de agentes corrosivos.
Al utilizar el material de aportación C22 (con mayor contenido de Cr que el 21%) sobre el metal base C276 (15,5% de Cr), tanto el metal de soldadura como la zona afectada térmicamente (HAZ) presentan, de hecho, un mayor contenido de cromo que el metal base circundante, lo que hace que la zona de soldadura sea más resistente al ataque oxidante que el propio material base. Esto puede parecer contradictorio, pero es metalúrgicamente sólido y ha quedado demostrado en la práctica a lo largo de décadas de servicio en plantas de desulfuración de gases de combustión (FGD), farmacéuticas y químicas.
Parámetros de soldadura GTAW para alambre C22
| Parámetro | Valor recomendado | Notas |
|---|---|---|
| Gas de protección | Argón (100%) o Ar + 5% H₂ | La adición de H₂ mejora la penetración; utilícese con precaución |
| Gas de purga (parte trasera) | Aragón (100%) | Imprescindible para una pasada de raíz resistente a la corrosión |
| Tipo de corriente | Electrodo de corriente continua negativo (DCEN) | Norma para aleaciones de níquel sometidas a soldadura GTAW |
| Gama actual | 80 – 200 A (depende del diámetro) | Menor que el del acero para una unión equivalente |
| Tensión | 10 – 15 V | Arco más corto que en la soldadura de acero |
| Velocidad de desplazamiento | 100 – 200 mm/min | Más lento que el acero a la hora de controlar la aportación de calor |
| Temperatura de paso | 150 °C como máximo | Fundamental para prevenir la sensibilización al HAZ |
| Precaliente | No es necesario (metal común < 3 mm) | 100 °C para secciones gruesas |
| Diámetro del alambre (GTAW) | 1,6 mm (estándar), 2,4 mm (grueso) | Adaptar al tamaño de la junta |
| Ángulo de alimentación del alambre de relleno | Entre 15 y 20° respecto a la pieza de trabajo | Ángulo menor que el del acero |
Parámetros de soldadura GMAW para alambre C22
| Parámetro | Valor recomendado | Notas |
|---|---|---|
| Diámetro del cable | 0,9 mm, 1,2 mm o 1,6 mm | 1,2 mm: el más habitual en la producción |
| Gas de protección | 100% Ar o Ar + 20% He | El helio mejora la aportación de calor y la fluidez |
| Velocidad de alimentación del alambre | 4 – 8 m/min | Menor que el del acero; ajustar según el diámetro |
| Tensión | 20 – 28 V | Cortocircuito o transferencia por pulverización |
| Modo de transferencia | Se prefiere la transferencia por pulverización | Más adecuado para uniones en las que la corrosión es un factor crítico |
| Punta de contacto para trabajar | 15 – 20 mm | Más largo que el acero típico para soldadura GMAW |
| Perspectiva de viaje | Empuje de 5 a 15° | Reduce las salpicaduras y mejora la fusión |
Requisitos para el tratamiento posterior a la soldadura
A diferencia de las soldaduras de acero al carbono, las soldaduras de C22 no suelen requerir un tratamiento térmico posterior a la soldadura (PWHT) para el alivio de tensiones o el control de la dureza. Sin embargo, existen varios tratamientos superficiales posteriores a la soldadura que mejoran significativamente la resistencia a la corrosión:
Eliminación del tinte térmico: La capa superficial oxidada (tinte térmico) que se forma junto a las soldaduras presenta un empobrecimiento en cromo y es considerablemente menos resistente a la corrosión que la película pasiva base. Se recomienda encarecidamente eliminarla mediante uno de los siguientes métodos en aplicaciones en las que la corrosión sea un factor crítico:
| Método | Eficacia | Notas |
|---|---|---|
| Decapado (HNO₃ + HF) | Excelente | Método estándar; seguir los protocolos de la OSHA relativos al H₂F |
| Limpieza electroquímica | Muy buena | Más seguro que el decapado con ácido; hay equipos portátiles disponibles |
| Chorro de perlas de vidrio + pasivación | Bien | Para zonas en las que el tratamiento químico no resulta viable |
| Pulido + pasivación | Aceptable | Riesgo de incrustación de partículas abrasivas; utilice herramientas específicas |
Evita por completo el uso de herramientas de esmerilado o abrasivos que hayan estado en contacto previamente con acero al carbono u otros materiales que contengan hierro. La contaminación por hierro en la superficie del C22 provocará una corrosión acelerada y puede anular por completo la ventaja de esta aleación frente a la corrosión.
¿Cuáles son los requisitos técnicos para el alambre de muelles y las bobinas de precisión de Hastelloy C22?
El alambre para muelles representa la forma de producción de alambre C22 más exigente desde el punto de vista técnico. La combinación de un control dimensional preciso, propiedades mecánicas controladas a lo largo de toda la longitud del alambre, un excelente acabado superficial y un temple uniforme requiere unas capacidades de fabricación que van mucho más allá del trefilado estándar.
Parámetros de diseño de resortes para alambre C22
Los siguientes parámetros de diseño se aplican específicamente al alambre C22 y difieren de las tablas de diseño de muelles de acero al carbono:
| Parámetro de diseño | Valor del alambre C22 | Comparación de aceros al carbono | Impacto del diseño |
|---|---|---|---|
| Módulo de elasticidad (E) | 211 GPa | 207 GPa | Comportamiento similar en cuanto a la deflexión del muelle |
| Módulo de rigidez (G) | 80 GPa | 79 GPa | Cálculos de resortes de torsión muy similares |
| Tensión máxima recomendada (templado elástico) | 450 – 520 MPa | 700 - 900 MPa | Los muelles C22 requieren un alambre más grueso o más espiras |
| Límite de resistencia a la fatiga (R = -1) | ~420 – 480 MPa | ~600 – 800 MPa | El límite inferior de fatiga exige un diseño conservador |
| Relajación de tensiones a 200 °C | < Pérdida de 5% en 1000 h | Superior (CS) | C22: superior en cuanto a temperatura |
| Relajación de tensiones a 300 °C | 8 – Pérdida de 151 TP3T en 1000 h | Mucho más alto (CS) | C22 significativamente mejor |
| Índice de elasticidad recomendado (D/d) | 4 – 12 | 4 – 15 | Gama similar |
| Radio mínimo de curvatura (templado elástico) | 3 veces el diámetro del alambre | Varía | Evita las curvas cerradas |
Especificaciones de templado del alambre de resorte
Para las aplicaciones de muelles, es necesario especificar con precisión el estado de temple del alambre, ya que cada estado de temple ofrece una combinación diferente de resistencia, ductilidad y estado de la superficie:
| Designación del temple | Reducción del frío (%) | Resistencia a la tracción (2 mm de diámetro, MPa) | Alargamiento (%) | Mejor aplicación |
|---|---|---|---|---|
| Recocido | 0 | 690 – 760 | 45 - 55 | Conformado, resortes flexibles, tejido |
| Dibujado con luz | 10 - 20 | 850 – 950 | 30 - 40 | Resortes para uso moderado |
| Medio duro | 30 - 40 | 1000 – 1150 | 18 – 28 | Resortes de resistencia media |
| Tres cuartos duro | 50 – 60 | 1200 – 1350 | 10 – 18 | Resortes para cargas elevadas |
| Temperamento primaveral | 65 – 75 | 1380 – 1550 | 3 – 8 | Resortes de máxima resistencia |
| Resorte adicional | >75 | 1500 – 1650 | 1 – 5 | Resortes de carga excepcionales |
Aplicaciones del alambre de precisión y sus requisitos específicos
Además de en la fabricación de muelles, el alambre de precisión C22 se utiliza en aplicaciones en las que la propia forma del alambre es el componente funcional, en lugar de ser un material de partida para una pieza conformada:
| Aplicación de alambre de precisión | Diámetro | Especificaciones fundamentales | Requisitos de superficie |
|---|---|---|---|
| Cable de protección para termopares | 0,5 – 2,0 mm | Tolerancia de diámetro: ±0,005 mm | Brillante, sin óxido |
| Alambre de sellado para juntas | 0,5 – 3,0 mm | Sección transversal circular, rectitud | Limpio y sin rebabas |
| Malla quirúrgica/farmacéutica | 0,05 – 0,3 mm | Uniformidad del diámetro a lo largo de la longitud | Electropulido |
| Malla de soporte del catalizador | 0,1 – 0,5 mm | Tejibilidad, ductilidad | Recocido, blando |
| Cables de instrumentación para plantas químicas | 0,3 – 1,0 mm | Continuidad eléctrica, corrosión | Dibujo brillante |
| Alambre para medios filtrantes | 0,05 – 0,5 mm | Uniformidad del tejido | Recocido |
| Alambre del elemento calefactor | 0,5 – 3,0 mm | Uniformidad de la resistividad | Superficie limpia |
| Alambre perfilado (alambre con forma) | Sección transversal personalizada | Tolerancia dimensional del perfil | Por solicitud |
Requisitos de rectitud y de torción/hélice para alambre de precisión
Para el bobinado de precisión de muelles y el montaje automatizado de componentes, el alambre debe cumplir unos requisitos geométricos específicos:
Reparto: El diámetro natural del círculo que forma el alambre cuando se corta una bobina y se coloca sobre una superficie plana. Un control riguroso del moldeado garantiza una alimentación uniforme en las máquinas de bobinado de muelles CNC.
| Diámetro del alambre | Diámetro mínimo de la bobina (sobre superficie plana) |
|---|---|
| 0,1 – 0,5 mm | > 100 × el diámetro del alambre |
| 0,5 – 2,0 mm | > 80 × diámetro del alambre |
| 2,0 – 6,0 mm | > 60 × diámetro del alambre |
Hélice: La desviación lateral de la bobina fundida respecto a un plano horizontal. Una hélice excesiva hace que el alambre se salga de los rodillos guía en las máquinas de bobinado de muelles.
| Diámetro del alambre | Hélice máxima admisible |
|---|---|
| 0,1 – 2,0 mm | < 25 mm por bobina de círculo fundido |
| 2,0 – 6,0 mm | < 50 mm por bobina de círculo fundido |
¿Cómo se fabrica el alambre de Hastelloy C22 a medida para cumplir con las especificaciones de precisión?
Comprender el proceso de fabricación ayuda a los ingenieros a redactar mejores especificaciones y a los profesionales de compras a plantear las preguntas adecuadas a la hora de evaluar a los proveedores.
Proceso completo de trefilado del alambre C22
Fase 1: Fabricación de varillas
La producción de alambre C22 comienza con una barra laminada en caliente, normalmente de entre 5 y 12 mm de diámetro, fabricada mediante laminación en caliente a partir de un lingote fundido al vacío. La superficie de la barra se desincrustada mediante decapado (HNO₃-HF) para eliminar el óxido resultante del laminado en caliente; a continuación, se somete a un recocido inicial en solución (1121 °C, enfriamiento rápido) para establecer una microestructura inicial uniforme de grano fino.
Fase 2: Calendario inicial de planos
La varilla, una vez descalcificada y recocida, pasa a la secuencia de matrices de trefilado. La elevada tasa de endurecimiento por deformación del C22 limita la reducción total posible entre recocidos a aproximadamente una reducción de área de 60 – 70%, antes de que el alambre se vuelva demasiado duro para trefilarlo sin que se agriete. Los programas de trefilado habituales utilizan una reducción de 10 a 15% por pasada, con un ángulo de matriz de 6 a 8°.
| Variable de dibujo | Efecto sobre la calidad del alambre | Rango de control típico |
|---|---|---|
| Material de la matriz | Acabado superficial, índice de desgaste de la matriz | Diamante (hilo fino), carburo (hilo grueso) |
| Ángulo de troquel | Fricción, tensión residual | Semiángulo de 6 a 9° |
| Reducción por pasada | Endurecimiento por deformación, riesgo de formación de costuras | 10 – 18% por pasada |
| Lubricante para tracción | Calidad de la superficie, vida útil del troquel | Aceite mineral, lubricante sintético |
| Velocidad de dibujo | Generación de calor, estado de la superficie | 10 – 500 m/min (dependiendo del tamaño) |
| Frecuencia de recocido intermedio | Recuperación de la ductilidad | Cada 50 – 70% de reducción acumulada |
Etapa 3: Recocido intermedio
Los recocidos intermedios restauran la ductilidad para poder continuar con el trefilado. La atmósfera de recocido es fundamental: las atmósferas de hidrógeno o de nitrógeno-hidrógeno evitan la formación de óxido y mantienen la superficie brillante, esencial para la calidad del alambre de soldadura. El recocido brillante en un horno tubular de atmósfera controlada es el procedimiento estándar para la producción de alambre de soldadura. En el caso del alambre para muelles, el estado final (grado de deformación en frío tras el último recocido) se calcula cuidadosamente para alcanzar el rango de resistencia a la tracción especificado.
Fase 4: Trefilado final hasta alcanzar el diámetro exacto
Las últimas etapas de trefilado determinan el diámetro final exacto, el estado de la superficie y el temple. Un micrómetro láser integrado en la línea de producción supervisa continuamente el diámetro del alambre durante el trefilado final. Cualquier desviación fuera de la tolerancia activa un ajuste automático del proceso o el rechazo de la bobina.
Etapa 5: Acabado de superficies
Dependiendo de la aplicación prevista:
- El alambre para soldadura se somete a un recocido brillante final o se suministra trefilado brillante, sin óxido.
- El alambre para muelles puede someterse a un tratamiento de igualación de tensiones (tratamiento térmico a baja temperatura, entre 300 y 400 °C, durante 1 a 2 horas) para reducir la tensión residual de trefilado sin ablandar significativamente su dureza.
- El alambre de precisión destinado a aplicaciones médicas o farmacéuticas se somete a un proceso de electropulido.
Fase 6: Bobinado y embalaje
El bobinado de precisión en bobinas garantiza un enrollado y una hélice uniformes. El bobinado transversal del alambre de soldadura requiere un paso transversal controlado con precisión para producir capas uniformes que se desenrollen sin problemas en los equipos de soldadura automatizados. La irregularidad en el bobinado por capas es una causa importante de los problemas de alimentación del alambre en la soldadura en serie.
¿Qué ventajas ofrece el alambre C22 en cuanto a resistencia a la corrosión en condiciones reales de uso industrial?
El comportamiento frente a la corrosión del alambre C22 en su entorno real de uso es lo que, en última instancia, justifica su mayor coste en comparación con las alternativas de menor aleación. Los siguientes datos y ejemplos reflejan las ventajas de rendimiento en condiciones reales que convierten al alambre C22 en el material preferido para aplicaciones exigentes.
Datos comparativos sobre la velocidad de corrosión en aplicaciones con alambre
| Entorno corrosivo | Precio del alambre 316L | C276 Velocidad de transmisión | Velocidad de transmisión C22 | Condición de prueba |
|---|---|---|---|---|
| 10% HNO₃, en ebullición | 15,2 milésimas al año | 19,1 millones al año | 2,1 milésimas de pulgada al año | ASTM G28 |
| 65% HNO₃, ebullición | Fracasó rápidamente | 19,1 millones al año | 2,1 milésimas de pulgada al año | ASTM G28 |
| 10% HCl, 70 °C | Fracasó rápidamente | 5,8 millones al año | 7,3 millones al año | Inmersión |
| FeCl₃ (10%), 50 °C | Fracasó rápidamente | 4,2 millones al año | 1,1 milésimas de pulgada al año | ASTM G48 |
| Mezcla de HNO₃ + HF | Fracasó rápidamente | 35,4 millones al año | 8,7 millones al año | Inmersión |
| H₂SO₄ (20%), en ebullición | 12,4 milésimas de pulgada al año | 9,5 millones al año | 11,2 millones al año | Inmersión |
| Agua de mar + oxidante | 3,2 milésimas al año | 1,8 milésimas de pulgada al año | 0,9 milésimas de pulgada al año | Exposición sobre el terreno |
Datos recopilados a partir de los boletines técnicos de Haynes International y de estudios sobre corrosión revisados por expertos. Los valores son aproximados y dependen de las condiciones concretas.
Resistencia a la corrosión por picaduras en aplicaciones con alambre
La corrosión por picaduras es motivo de especial preocupación en las aplicaciones con alambre, ya que una sola picadura que atraviese un alambre fino puede provocar un fallo total de la sección transversal. El valor PREN para el C22:
PREN (C22) = 21 + 3,3 × (13,5 + 0,5 × 3,0) + 16 × 0 = 21 + 3,3 × 15 = 21 + 49,5 = ~70,5
Este resultado es superior al del C276 (PREN ~72) y supera con creces al del 316L (PREN ~24). En los ensayos de temperatura crítica de picadura según el método C de la norma ASTM G48, el C22 alcanza una temperatura crítica de picadura superior a 85 °C en una solución de cloruro férrico 6%, lo que demuestra una resistencia excepcional a la picadura inducida por cloruro, lo que se traduce directamente en una larga vida útil en aplicaciones de alambre expuestas a corrientes de proceso que contienen cloruro.
Comportamiento frente a la corrosión de las soldaduras de los depósitos de ERNiCrMo-10
La corrosión del metal de soldadura suele ser el factor que limita la vida útil de los equipos. Los depósitos de soldadura de ERNiCrMo-10 (C22) se han evaluado exhaustivamente en entornos de servicio simulados:
| Entorno de pruebas | Metal de soldadura C276 (ERNiCrMo-4) | Metal de soldadura C22 (ERNiCrMo-10) |
|---|---|---|
| Ataque HAZ en HNO₃ 65% | Grave (zona con carencia de cromo) | Mínimo (valor basal de Cr más alto) |
| Corrosión por picaduras en 6% con FeCl₃, a 70 °C | Presencia moderada de picaduras en la zona afectada por el calor (HAZ) | No se ha observado corrosión por picaduras |
| SCC en MgCl₂ (en ebullición) | Sin grietas | Sin grietas |
| Suspensión de FGD con ácidos mixtos | Daño moderado en el talón de la soldadura | Ataque mínimo |
Estos resultados confirman que, en aplicaciones con ácidos mixtos u oxidantes, el ERNiCrMo-10 produce depósitos de soldadura intrínsecamente más resistentes a la corrosión que el ERNiCrMo-4, lo que justifica su uso incluso al soldar metal base C276.
¿Qué sectores dependen del alambre de Hastelloy C22 a medida y qué aplicaciones concretas determinan sus necesidades?
Procesamiento químico y fabricación farmacéutica
Las industrias química y farmacéutica son las mayores consumidoras de alambre C22 en todas sus formas. Aplicaciones específicas:
| Aplicación | Formulario en línea | ¿Por qué C22? | Diámetro |
|---|---|---|---|
| Soldaduras de la torre de absorción de FGD | Alambre de soldadura ERNiCrMo-10 | Entorno mixto de oxidación y reducción | 1,6 – 3,2 mm |
| Revestimiento de la vasija del reactor | Alambre para soldadura GMAW | Revestimiento de ácido oxidante | 1,2 – 1,6 mm |
| Alambre para juntas de mezcladores farmacéuticos | Alambre de muelle | Compatibilidad con CIP/SIP, limpieza | 1,0 – 3,0 mm |
| Juntas de las tuberías de inyección de productos químicos | Alambre de precisión | Resistencia química, presión | 0,5 – 2,0 mm |
| Soportes de malla Catalyst | Alambre trenzado | Entorno químico oxidante | 0,1 – 0,5 mm |
| Resorte de alivio de presión | Alambre de muelle | Compatibilidad con vapores corrosivos | 2,0 – 6,0 mm |
| Resortes de la junta del agitador | Alambre de muelle | Compatibilidad con los fluidos de proceso | 1,0 – 4,0 mm |
Aplicaciones aeroespaciales y de defensa
| Aplicación | Formulario en línea | Requisito clave | Diámetro |
|---|---|---|---|
| Soldaduras para la reparación del sistema de escape | Alambre TIG ERNiCrMo-10 | Oxidación a alta temperatura + corrosión | 1,6 – 2,4 mm |
| Alambre de sellado para sistemas de combustible | Alambre de precisión | Compatibilidad con el combustible, fatiga | 0,5 – 2,0 mm |
| Actuadores de resorte (entornos corrosivos) | Alambre de muelle | Resistencia mecánica + corrosión en servicio | 1,0 – 4,0 mm |
| Detección de armas químicas | Alambre fino | Elemento sensor, resistencia química | 0,1 – 0,5 mm |
Industria del petróleo y el gas
| Aplicación | Formulario en línea | Requisitos para conducir |
|---|---|---|
| Resortes de las válvulas de servicio oxidados | Alambre de muelle | Resistencia al H₂S, conformidad con la norma NACE |
| Resortes de sellado para pozos | Alambre de muelle | Resistencia al H₂S, al CO₂ y al cloruro |
| Soldaduras de conectores submarinos | Alambre para soldadura TIG | Agua de mar + gas ácido |
| Soldaduras de pluma por inyección química | Alambre para soldadura TIG/MIG | Compatibilidad química de los inhibidores |
| Reparación de tuberías ascendentes flexibles | Alambre para soldadura | Resistencia a la corrosión del agua de mar |
Energía nuclear y generación eléctrica
| Aplicación | Formulario en línea | Especificaciones clave |
|---|---|---|
| Soldaduras para la reparación de generadores de vapor | ERNiCrMo-10 | Calidad nuclear, trazabilidad total |
| Resortes del sistema de ácido bórico | Alambre de muelle | Resistencia a la corrosión del agua borada |
| Soldaduras de los recipientes para el tratamiento de residuos | Alambre para soldadura TIG/MIG | Compatibilidad entre HNO₃ y HF |
| Obstrucción de los tubos de un intercambiador de calor | Alambre de precisión | Alta integridad, resistencia a la corrosión |
¿Cómo se especifica y se encarga correctamente el alambre de Hastelloy C22 a medida?
Una especificación precisa es fundamental para obtener un alambre que funcione correctamente en su aplicación. El siguiente esquema recoge todos los parámetros que deben definirse.
Lista de comprobación completa de especificaciones para pedidos de alambre C22
1. Identificación de aleaciones
- Aleación: Hastelloy C22 (UNS N06022)
- Clasificación AWS (alambre de soldadura): ERNiCrMo-10 según la norma AWS A5.14
- Norma de materiales aplicable: ASTM B863 (alambre), AWS A5.14 (alambre para soldadura)
2. Dimensiones del alambre
- Diámetro nominal (mm o pulgadas)
- Tolerancia de diámetro (especificar clase: estándar, de precisión o de ultraprecisión)
- Sección transversal: redonda (estándar) o perfilada/con forma (proporcionar plano)
3. Requisitos relativos a las propiedades mecánicas
- Rango de resistencia a la tracción (mín. y máx.)
- Alargamiento mínimo
- Rango de dureza, si se especifica
- Especificar estado: recocido, trefilado hasta alcanzar el estado de templado (especificar una reducción de % o el rango de resistencia a la tracción deseado)
4. Estado de la superficie
- Lustrado, recocido, electropulido o decapado
- Valor de Ra si es crítico
- Criterios específicos de aceptación de defectos (sin juntas, sin solapamientos, sin grietas superficiales)
5. Geometría del alambre (fundición, hélice, rectitud)
- Diámetro mínimo de fundición (para alambre enrollado)
- Desviación máxima de la hélice
- Rectitud (para longitudes cortadas: curvatura máxima por cada 300 mm)
6. Especificaciones del paquete y del carrete
- Tipo de bobina o carrete
- N.º de identificación de la bobina, diámetro exterior, anchura (si se trata de una bobina)
- Peso neto por bobina
- Bobinado: bobinado por capas, bobinado transversal, bobinado oscilante
- Requisitos relativos a los intercalados o separadores.
7. Composición química
- Cumplimiento de la composición de la norma UNS N06022 según la norma ASTM B163/B863
- Cualquier restricción adicional (por ejemplo, un contenido máximo de azufre de 0,0051 TP3T para alambre fino)
8. Certificaciones necesarias
- EN 10204 Tipo 3.1 o 3.2
- Certificado de análisis químico
- Certificado de ensayo mecánico
- Certificado de conformidad AWS A5.14 (alambre de soldadura)
- Cualificación nuclear, si procede (NQA-1, 10 CFR 50, Apéndice B)
Errores habituales en las especificaciones y sus consecuencias
| Error en las especificaciones | Consecuencia práctica | Enfoque correcto |
|---|---|---|
| No se especifica el temple del alambre para muelles | Al recibir el alambre recocido: la rigidez del muelle es demasiado baja | Especificar el rango de resistencia a la tracción o la reducción en frío % |
| Omisión de los requisitos relativos a moldes y hélices | Alambre no apto para el bobinado de muelles con CNC | Especificar el diámetro mínimo de la bobina por diámetro de cable |
| No se especifica el tipo de bobinado | Alambre bobinado en espiral suministrado con bobinado aleatorio: problemas de alimentación | Especificar explícitamente si se trata de una herida transversal o de una herida en capas |
| Se utiliza únicamente el nombre comercial, sin código UNS | Riesgo de sustitución no equivalente | Incluye siempre el código UNS N06022 |
| No se especifica el estado de la superficie | Recepción de alambre decapado cuando se necesita alambre trefilado brillante para soldadura | Especificar «brillante trefilado» o «brillante recocido» |
| Solicitud del certificado 3.1 para el sector nuclear | Insuficiente para el programa de control de calidad nuclear | Especificar el nivel NQA-1 y el certificado 3.2 |
¿En qué se diferencia el alambre C22 de las alternativas C276, C2000 e Inconel 625?
Los ingenieros suelen evaluar varias opciones de alambre de aleación antes de concretar las especificaciones. La siguiente comparación aborda los criterios clave para la toma de decisiones.
Tabla comparativa de aleaciones para alambre
| Propiedad | C22 (N06022) | C276 (N10276) | C2000 (N06200) | Inconel 625 (N06625) | ACERO INOXIDABLE 316L |
|---|---|---|---|---|---|
| Cromo (%) | 21 | 15.5 | 23 | 22 | 17 |
| Molibdeno (%) | 13.5 | 16 | 16 | 9 | 2.2 |
| PREN | ~70 | ~72 | ~82 | ~52 | ~24 |
| Resistencia a los ácidos oxidantes | Excelente | Moderado | Excelente | Bien | Limitado |
| Reducir la resistencia a los ácidos | Bien | Excelente | Bien | Moderado | Limitado |
| Resistencia mixta a los ácidos | Excelente | Moderado | Excelente | Bien | Pobre |
| Corrosión por picaduras provocada por el agua de mar | Excelente | Excelente | Excelente | Muy buena | Pobre |
| Soldabilidad (como material de aportación) | Excelente | Excelente | Bien | Excelente | Bien |
| Disponibilidad de alambre de muelle | Bien | Bien | Limitado | Muy buena | Excelente |
| Coste relativo (cable) | Alto (base) | Similar a C22 | +20-30% contra C22 | Similar a C22 | Mucho más bajo |
| Compatibilidad cruzada de las soldaduras | Sí (soldaduras C276) | Estándar | Limitado | Estándar | Estándar |
Cuándo elegir cada alternativa
Elige cable C22 cuando:
- El entorno de trabajo presenta propiedades oxidantes (ácido nítrico, cloruro férrico, hipoclorito)
- La aplicación implica condiciones ácidas mixtas o variables (FGD, CIP farmacéutico)
- Debes soldar metal base C276 en un entorno oxidante (utiliza material de aportación C22).
- Los servicios farmacéuticos o nucleares requieren la mejor estabilidad posible de la película pasiva.
Elige el cable C276 cuando:
- El entorno es puramente reductor (HCl concentrado, corrientes con predominio de H₂S).
- Estás soldando metal base C276 en un entorno puramente reductor.
- El presupuesto es limitado y el análisis de corrosión confirma que se dan condiciones de mera reducción.
Elige el cable C2000 cuando:
- Se requiere la mayor cobertura posible frente a la corrosión de una sola aleación.
- Se necesitan simultáneamente niveles muy elevados tanto de cromo como de molibdeno.
- El coste no es el factor determinante; la prioridad es la máxima vida útil.
Elige alambre de Inconel 625 cuando:
- Se requiere una elevada resistencia a la fatiga, junto con resistencia a la corrosión.
- El principal motivo de preocupación es el servicio en agua de mar con carga mecánica.
- La aplicación consiste en un recubrimiento de soldadura para proporcionar resistencia a la erosión y la corrosión.
- Se acepta el uso de alambre para muelles con menores requisitos de resistencia a la corrosión y a un coste más bajo.
Preguntas frecuentes: Alambre de Hastelloy C22 a medida para soldadura, muelles y aplicaciones de precisión
1: ¿Cuál es la clasificación AWS del alambre de soldadura Hastelloy C22?
El alambre de soldadura de Hastelloy C22 se clasifica como ERNiCrMo-10 según la norma AWS A5.14 (Especificación para electrodos y varillas de soldadura desnudos de níquel y aleaciones de níquel) y como ENiCrMo-10 para electrodos recubiertos de soldadura SMAW según la norma AWS A5.11. El prefijo "ER" indica un electrodo o varilla desnuda apta para los procesos GTAW, GMAW o PAW. La designación "NiCrMo" identifica la familia de aleaciones de níquel-cromo-molibdeno, y el sufijo "-10" distingue la composición química C22 de otras clasificaciones de Ni-Cr-Mo: ERNiCrMo-4 es C276, ERNiCrMo-3 es Inconel 625 y ERNiCrMo-7 es Hastelloy C4. Al realizar un pedido de alambre de soldadura, especifique siempre tanto el número UNS (N06022) como la clasificación AWS (ERNiCrMo-10) para evitar errores de sustitución. La designación equivalente de la ASME es SFA-5.14 ERNiCrMo-10, que se utiliza al soldar según los requisitos del Código de Calderas y Recipientes a Presión de la ASME. Algunos proveedores europeos se refieren al material como W. Nr. 2.4602, que es el número Werkstoff alemán equivalente a la composición del alambre de soldadura C22.
2: ¿Se puede utilizar alambre de soldadura C22 para soldar metal base C276? ¿Es recomendable hacerlo?
Sí, el ERNiCrMo-10 (hilo C22) se recomienda específicamente para soldar metal base C276 en entornos de servicio con ácidos oxidantes y mixtos, ya que el mayor contenido de cromo del material de aportación C22 produce un metal de soldadura con una resistencia superior al ataque oxidante en comparación con el ERNiCrMo-4 (material de aportación equivalente al C276). Haynes International respalda explícitamente esta práctica de soldadura entre aleaciones diferentes en su documentación técnica. La zona afectada por el calor de la soldadura es siempre el punto más vulnerable en una unión de aleaciones resistentes a la corrosión, ya que el ciclo térmico puede crear zonas localizadas con empobrecimiento de cromo adyacentes a los puntos de precipitación de carburos. Al utilizar un material de aportación con mayor contenido en cromo, el depósito de soldadura parte de una base de cromo más elevada que resiste mejor la corrosión de la zona de unión. En la práctica, prácticamente todos los equipos de C276 destinados a depuradores de FGD, reactores farmacéuticos y plantas químicas que manipulan corrientes de ácidos mixtos se sueldan ahora con ERNiCrMo-10 en lugar del ERNiCrMo-4 correspondiente. No se recomienda la práctica inversa (utilizar alambre de C276 sobre un metal base de C22), ya que introduce una zona con menor contenido de cromo que sería atacada preferentemente en condiciones oxidantes.
3: ¿Cuál es el diámetro mínimo disponible para el alambre de muelles de Hastelloy C22 a medida?
El alambre para muelles de Hastelloy C22 a medida se comercializa a partir de un diámetro aproximado de 0,10 mm, y la capacidad de producción se extiende hasta los 0,05 mm para aplicaciones especializadas en sensores y mallas filtrantes, aunque los plazos de entrega y las cantidades mínimas de pedido aumentan considerablemente por debajo de los 0,25 mm. La producción de alambre para muelles C22 con diámetros muy finos requiere múltiples recocidos intermedios, matrices de trefilado de diamante cada vez más finas, un riguroso control de la calidad de la superficie para evitar marcas de la matriz que actuarían como puntos de concentración de tensiones en el muelle acabado, y un control cuidadoso de la tensión para evitar la rotura del alambre durante el trefilado. En diámetros inferiores a 0,25 mm, la aplicación principal son las mallas tejidas y los medios filtrantes de punto, más que los resortes helicoidales convencionales, ya que los requisitos del índice de elasticidad para resortes funcionales con estos diámetros hacen que resulte extremadamente difícil enrollarlos de forma uniforme. Para aplicaciones de muelles helicoidales convencionales que requieran resistencia a la corrosión, los diámetros mínimos prácticos en el acero para muelles C22 son de aproximadamente 0,3 a 0,5 mm, siendo el rango más solicitado el comprendido entre 0,5 mm y 6,0 mm. Ponte en contacto con MWalloys indicando tus requisitos específicos de diámetro y propiedades mecánicas para confirmar la capacidad de producción y el plazo de entrega.
4: ¿En qué se diferencia la rigidez del alambre C22 de la del alambre para muelles de acero inoxidable 316L?
El alambre para muelles C22 tiene un módulo de rigidez (módulo de cizallamiento G) de aproximadamente 80 GPa, frente a los 75 GPa del acero inoxidable 316L, lo que significa que los muelles de C22 son aproximadamente un 7% más rígidos que los muelles de 316L de idéntica geometría, pero el límite de tensión admisible más bajo del C22 requiere diámetros de alambre mayores o más espiras para soportar cargas equivalentes. La fórmula para calcular la rigidez de los muelles de compresión es k = Gd⁴/(8D³N), donde G es el módulo de cizallamiento, d es el diámetro del alambre, D es el diámetro medio de la espira y N es el número de espiras activas. Los valores similares de G significan que un resorte enrollado con alambre C22 con la misma geometría que un resorte de acero 316L tendrá prácticamente la misma rigidez. Sin embargo, la tensión de torsión máxima admisible para el alambre de muelle C22 (aproximadamente 450–520 MPa en estado de muelle) es inferior a la del alambre de muelle de acero con alto contenido en carbono, pero comparable a la del alambre de muelle 316L. La consecuencia práctica es que no se pueden utilizar directamente las tablas de diseño de muelles de acero al carbono para el C22: hay que emplear las propiedades específicas del material C22 y volver a realizar los cálculos. La ventaja es que los resortes de C22 mantienen su rigidez mucho mejor que los de 316L bajo cargas prolongadas a temperaturas elevadas, debido a la superior resistencia a la relajación de tensiones del C22 por encima de los 150 °C.
5: ¿Qué gas de protección se debe utilizar con el alambre ERNiCrMo-10 en la soldadura GTAW?
El argón puro (pureza mínima de 99,99%) es el gas de protección estándar para la soldadura GTAW con ERNiCrMo-10, mientras que las mezclas de argón y helio (normalmente 75% de Ar + 25% de He o 50% de Ar + 50% de He) cuando se requiere una mayor penetración o velocidades de avance más elevadas. El gas de purga posterior (utilizado para proteger la pasada de raíz de la contaminación atmosférica) también debe ser argón puro con una pureza mínima de 99,95%; cualquier contaminación por oxígeno superior a 50 ppm en el gas de purga provocará la oxidación de la superficie del cordón de raíz, creando una zona susceptible a la corrosión que frustra el propósito del uso de C22. Las adiciones de gases activos, como el CO₂ o el oxígeno, que se utilizan habitualmente con alambres de soldadura de acero para mejorar la estabilidad del arco y la penetración, están estrictamente prohibidas con el C22 y todos los alambres de soldadura de aleaciones de níquel: incluso pequeñas adiciones de gas activo provocan porosidad, reducen la resistencia a la corrosión y pueden causar fisuración en caliente en los depósitos de soldadura de aleaciones de níquel. Las adiciones de hidrógeno (hasta 5%) al argón pueden mejorar la fluidez y reducir la formación de óxidos, pero deben utilizarse con precaución, ya que las aleaciones de níquel son susceptibles a la fisuración de la soldadura asistida por hidrógeno si los niveles de hidrógeno superan un umbral crítico durante el enfriamiento.
6: ¿Qué certificaciones se exigen para el alambre de soldadura C22 utilizado en la fabricación de recipientes a presión según la norma ASME?
Para la construcción conforme a la Sección VIII, División 1, del Código ASME de calderas y recipientes a presión, el alambre de soldadura ERNiCrMo-10 debe cumplir con la norma ASME SFA-5.14, suministrarse con un certificado de ensayo de material EN 10204 Tipo 3.1 y utilizarse conforme a una especificación de procedimiento de soldadura (WPS) cualificada, acompañada de un registro de cualificación del procedimiento (PQR), según la Sección IX de la ASME. La cualificación del procedimiento de soldadura debe demostrar que la unión soldada cumple los requisitos de propiedades mecánicas del Código para la aplicación específica (resistencia a la tracción, ductilidad a la flexión). El soldador u operador de soldadura también debe estar cualificado según la Sección IX de la ASME para el proceso y la posición específicos utilizados. Para aplicaciones nucleares conforme a la Sección III de la ASME, se aplican requisitos adicionales: el proveedor del alambre debe figurar en la lista de proveedores de materiales autorizados (si procede), el material debe adquirirse conforme a un documento de adquisición controlado y el sistema de calidad debe cumplir con la norma NQA-1 o equivalente. En el caso de la soldadura de reparación en recipientes existentes sujetos al Código ASME, se aplican los requisitos del Código de Inspección de la Junta Nacional (NBIC) para la soldadura de reparación, además de los requisitos del Código. Verifique siempre la edición vigente del Código y los requisitos de las adendas con su Agencia de Inspección Autorizada (AIA) antes de finalizar la cualificación del procedimiento de soldadura.
7: ¿Cómo se debe realizar el tratamiento de alivio de tensiones del alambre para muelles de Hastelloy C22 tras su bobinado?
El alambre para muelles C22 debe someterse a un tratamiento de alivio de tensiones a una temperatura de entre 400 y 500 °C durante un periodo de entre 1 y 4 horas en una atmósfera inerte (argón o vacío) tras su bobinado, lo que reduce las tensiones residuales derivadas del bobinado y mejora la estabilidad dimensional sin reducir de forma significativa la dureza ni la resistencia a la corrosión. El tratamiento de alivio de tensiones mejora el rendimiento del muelle de dos maneras: reduce el riesgo de agrietamiento retardado inducido por hidrógeno debido a los residuos de lubricante del trefilado, y mejora la estabilidad dimensional al equilibrar la distribución de tensiones residuales alrededor de la sección transversal del alambre (que resulta no uniforme tras el bobinado, ya que la fibra exterior se encuentra en tensión y la interior, en compresión). Deben evitarse temperaturas superiores a 550 °C, ya que empiezan a reducir la dureza mediante recristalización parcial y pueden provocar la precipitación de carburos en los límites de grano si el enfriamiento es lento. El control de la atmósfera durante el alivio de tensiones es importante: la atmósfera de aire a estas temperaturas provocará una oxidación significativa del C22, lo que reduciría la resistencia a la corrosión y alteraría el aspecto de la superficie. El alivio de tensiones brillante (no oxidante) se puede lograr en hornos de argón o de vacío. Tras el alivio de tensiones, se debe verificar la rigidez de los muelles con respecto a los requisitos de diseño en muestras de muelles de cada lote de producción antes de su aceptación.
8: ¿Cumple el alambre de Hastelloy C22 con la norma NACE MR0175 para aplicaciones de resortes en servicios ácidos?
Sí, el alambre de Hastelloy C22 en estado recocido por solución cumple con la norma NACE MR0175 / ISO 15156-3 para su uso en entornos de servicio ácido; sin embargo, el alambre de templado elástico sometido a un intenso trabajo en frío puede requerir ensayos de homologación para verificar el cumplimiento de los límites de dureza especificados en la norma. La norma NACE MR0175 / ISO 15156, parte 3, abarca los aceros de carbono (CRA) para servicio con gases ácidos y permite el uso del C22 (UNS N06022) para su uso siempre que se cumplan las siguientes condiciones: una dureza que no supere los 35 HRC, un estado de recocido en solución para la mayoría de las aplicaciones y la verificación de que la combinación específica de presión parcial de H₂S, temperatura y cloruro se encuentre dentro de los límites ambientales establecidos. El alambre C22 templado para muelles con una dureza superior a 35 HRC (equivalente a aproximadamente 345 HV) podría no cumplir el límite de dureza de la norma, lo que significa que los resortes de C22 de alta resistencia destinados al servicio con gas ácido requieren un examen minucioso de la especificación NACE y, posiblemente, ensayos complementarios según la norma NACE TM0177. En el caso de los resortes que deban ser tanto de alta resistencia como conformes a la NACE, se recomienda encarecidamente consultar con un ingeniero de materiales familiarizado tanto con el diseño de resortes como con los requisitos del servicio con gas ácido antes de ultimar la especificación. MWalloys puede proporcionar asistencia técnica y documentación sobre los materiales para la adquisición de alambre C22 conforme a la NACE.
9: ¿Cuál es la cantidad mínima de pedido para el alambre de soldadura C22 o el alambre para muelles personalizados?
Las cantidades mínimas de pedido para el alambre de Hastelloy C22 a medida oscilan entre aproximadamente 5 kg, en el caso de los diámetros estándar de alambre de soldadura disponibles en stock, y entre 25 y 100 kg, en el caso de diámetros no estándar o condiciones de temple que requieran lotes de producción específicos, si bien el precio unitario disminuye significativamente a medida que aumentan las cantidades. MWalloys suele tener en stock los diámetros estándar de alambre de soldadura (1,6 mm y 2,4 mm de ERNiCrMo-10, en tramos rectos o en bobinas estándar), que están disponibles en pequeñas cantidades para necesidades urgentes. Los diámetros no estándar, las condiciones de templado de precisión o los requisitos especiales de embalaje requieren pedidos de producción con cantidades mínimas que reflejen los costes de puesta a punto y control de procesos de la producción de alambre de precisión en series pequeñas. En el caso del alambre para muelles con diámetros no estándar o rangos de propiedades mecánicas estrictamente controlados, las cantidades mínimas de pedido suelen ser de 25 a 50 kg para los pedidos de calificación iniciales, y los pedidos de producción suelen partir de 50 a 100 kg por diámetro. Recomendamos ponerse en contacto con el equipo técnico de MWalloys en una fase temprana del desarrollo del producto para establecer las especificaciones óptimas que equilibren los requisitos de rendimiento con unas cantidades mínimas de pedido y unos plazos de entrega realistas.
10: ¿Cómo se comprueba la calidad del cable C22 antes de su envío?
La verificación de la calidad del alambre C22 a medida en MWalloys incluye la inspección dimensional del 100% mediante micrómetros láser, ensayos mecánicos en muestras de cada bobina, la verificación de la composición química a partir de los certificados de fundición, la inspección de la superficie y la medición de la fundición y la hélice en cada bobina, cuyos resultados se documentan en certificados EN 10204 Tipo 3.1. La verificación dimensional se realiza mediante micrómetros láser en línea durante el estirado final y mediante mediciones de confirmación tras el bobinado, comprobando el diámetro en múltiples puntos a lo largo de cada bobina para verificar tanto el diámetro nominal como el cumplimiento de las tolerancias. Los ensayos mecánicos (resistencia a la tracción, alargamiento y dureza) se realizan sobre muestras de alambre extraídas de los primeros y últimos 500 mm de cada bobina, utilizando máquinas de ensayo universales calibradas y trazables a los patrones nacionales de medida. La composición química se verifica a partir del certificado de lote de fábrica, comparando los valores con los límites de la norma UNS N06022; se pueden realizar análisis espectrográficos adicionales previa solicitud. La inspección de la superficie comprueba la ausencia de costuras, solapamientos, picaduras y daños mecánicos. En el caso del alambre de soldadura, se ofrecen como ensayos complementarios un ensayo de hidrógeno difusible según la norma AWS A4.3 y la verificación del rendimiento del arco. Antes de su salida, se realiza una identificación positiva del material (PMI) mediante XRF en cada bobina de alambre de soldadura.
Conclusión: Cómo acertar con el cable C22 a medida desde el primer pedido
El alambre de Hastelloy C22 a medida, en formas para soldadura, muelles y aplicaciones de precisión, constituye uno de los productos de alambre más exigentes desde el punto de vista técnico dentro de la categoría de aleaciones resistentes a la corrosión. La combinación de una composición química de la aleación que favorece el endurecimiento por deformación, unos requisitos dimensionales muy estrictos, un control del temple específico para cada aplicación y unas exigencias de certificación rigurosas hace que los errores en las especificaciones durante la fase de compra se traduzcan directamente en problemas de rendimiento durante el uso o en problemas de fabricación durante el proceso de producción.
Los principios fundamentales de este análisis técnico:
- Especifica el alambre C22 según la norma UNS N06022 y la norma AWS A5.14 ERNiCrMo-10 para alambre de soldadura; nunca te fíes únicamente de los nombres comerciales.
- Definir el temple en función del rango de propiedades mecánicas, y no solo por el nombre del estado, en el caso de los resortes y el alambre de precisión.
- Especifique los requisitos de fundición y hélice para cualquier alambre que se utilice en equipos automatizados de bobinado o de enrollado de muelles.
- Utilice material de aportación ERNiCrMo-10 al soldar metal base C276 en aplicaciones con ácidos oxidantes o mixtos.
- Comprueba la permeabilidad, la pureza del gas de protección y la eliminación del tono térmico tras la soldadura en aplicaciones de soldadura en las que la corrosión es un factor crítico.
- Involucra al equipo técnico de tu proveedor durante la fase de diseño, no en el momento de realizar el pedido.
¿Estás listo para pedir alambre de Hastelloy C22 a medida?
MWalloys suministra alambre de Hastelloy C22 a medida en formatos para soldadura, muelles, aplicaciones de precisión y mallas, desde alambre fino de 0,05 mm hasta barras de 12 mm, con certificación completa según la norma EN 10204, tipos 3.1 y 3.2, documentación de conformidad con la norma AWS A5.14 y embalaje a medida según sus requisitos de bobinado.
Entre nuestras capacidades se incluyen:
- Alambre de soldadura ERNiCrMo-10 en tramos rectos y bobinas enrolladas transversalmente con precisión.
- Alambre para muelles recocido y templado para muelles, con rangos controlados de propiedades mecánicas.
- Alambre de precisión a partir de 0,05 mm con superficie electropulida para aplicaciones médicas y farmacéuticas.
- Combinaciones personalizadas de diámetro y temple con tolerancias de ±0,002 mm.
- NACE MR0175 y paquetes de documentación de grado nuclear.
- Presupuestos rápidos con respuesta en el mismo día para los grados estándar disponibles en stock.
Póngase en contacto con MWalloys para enviarnos las especificaciones de su alambre C22 para su revisión técnica y presupuesto. Nuestro equipo de ingeniería de productos de alambre responde a todas las consultas técnicas en el plazo de un día laborable.
Fuentes verificadas y fidedignas
- Haynes Internacional – Folleto técnico de la aleación Hastelloy C-22 (H-2019C).
- AWS A5.14 / ASME SFA-5.14 – Especificación para electrodos y varillas de soldadura sin recubrimiento de níquel y aleaciones de níquel. Sociedad Americana de Soldadura / Sociedad Americana de Ingenieros Mecánicos.
- AWS A5.11 / ASME SFA-5.11 – Especificaciones para electrodos de soldadura de níquel y aleaciones de níquel para la soldadura por arco con electrodo revestido. Sociedad Americana de Soldadura.
- ASTM Internacional – ASTM B863: Especificación estándar para alambre de titanio y aleaciones de titanio (a la que se hace referencia en cuanto a la metodología para la forma de los productos de alambre); ASTM B166: Varillas, barras y alambre de aleaciones de níquel, cromo y hierro.
- ASTM Internacional – ASTM G48: Métodos de ensayo estándar para determinar la resistencia a la corrosión por picaduras y en hendiduras de los aceros inoxidables y aleaciones relacionadas mediante el uso de una solución de cloruro férrico.
- NACE International (AMPP) – NACE MR0175 / ISO 15156: Industrias del petróleo y del gas natural – Materiales para su uso en entornos que contienen H₂S en la producción de petróleo y gas. Partes 1, 2 y 3.
- Código ASME de calderas y recipientes a presión, Sección IX – Cualificaciones en soldadura, soldadura fuerte y fusión. Sociedad Americana de Ingenieros Mecánicos.
- Código ASME de calderas y recipientes a presión, Sección VIII, División 1 – Normas para la construcción de recipientes a presión. Sociedad Americana de Ingenieros Mecánicos.
- Wahl, A.M. – «Mechanical Springs», 2.ª edición. McGraw-Hill. ISBN 978-0-07-067875-8.
- Lincoln Electric Company – Manual de procedimientos de soldadura por arco, 14.ª edición. Cleveland, Ohio.
- ASM Internacional – Manual de la ASM, volumen 6: Soldadura, soldadura fuerte y soldadura blanda. ASM International, Materials Park, Ohio. ISBN 978-0-87170-382-8.
- EN 10204:2004 – Productos metálicos: Tipos de documentos de inspección. Comité Europeo de Normalización, Bruselas.
- Shigley, J. E., Mischke, C. R., Budynas, R. G. – Diseño de ingeniería mecánica, 8.ª edición. McGraw-Hill. ISBN 978-0-07-312193-2.
- Corporación de Metales Especiales – Boletín técnico sobre productos para la soldadura de la aleación Inconel 625.
- NQA-1:2019 – Requisitos de garantía de calidad para aplicaciones en instalaciones nucleares. Sociedad Americana de Ingenieros Mecánicos.