
MP35N 합금(UNS R30035)은 진공 용융 니켈-코발트-크롬-몰리브덴 다상 합금을 결합하도록 설계된 합금입니다. 초고강도 (작업 강화/처리 강화 인장 강도는 일반적으로 260-300 ksi / ~1.8-2.1 GPa), 뛰어난 인성 및 연성및 일반 부식, 틈새/피팅 및 황화물 응력 균열에 대한 탁월한 내성 - 고성능 의료용 임플란트, 오일 및 가스 사워 서비스 하드웨어, 스프링/와이어 부품 및 정밀 패스너에 가장 먼저 선택되는 소재인 독특한 균형감.
MP35N 소재란 무엇인가요?
MP35N(종종 해당 상품명으로 판매되며 다음과 같이 식별됨) UNS R30035)은 진공 유도 용해 후 진공 아크 재용해(VIM-VAR)로 생산되어 잔류물이 매우 적고 화학적 제어가 엄격하게 이루어집니다. 일반적으로 성형 시 어닐링/용액 처리된 상태 또는 매우 높은 강도를 생성하는 냉간 가공 및 숙성 조건에서 공급됩니다. 이 합금은 극저온에서의 연성과 중간 정도의 고온(온도에 따라 ~300~450°C)까지의 안정성을 유지하면서 수소 취성 및 황화물 응력 부식 균열에 대한 고유한 저항성을 지니고 있습니다. 이러한 특성은 까다로운 해양, 다운홀, 바이오메디컬 및 항공우주 하드웨어에 널리 사용되는 배경이 됩니다.
화학 성분(일반/공칭)
아래는 MP35N(무게 %)에 대해 널리 인정되는 공칭 조성 범위입니다. 개별 밀 제품 시트에는 작은 변형 창이 나열될 수 있으므로 설계 계산을 위해 항상 인증서 데이터를 확인하십시오.
| 요소 | 공칭/일반 wt.% |
|---|---|
| C(탄소) | ≤ 0.02-0.03 |
| Mn(망간) | ≤ 0.10-0.15 |
| Si(실리콘) | ≤ 0.10-0.15 |
| P(인) | ≤ 0.015 |
| S(유황) | ≤ 0.010 |
| Cr(크롬) | ~19.0 - 21.0 |
| Ni(니켈) | ~33.0 - 37.0 |
| Mo(몰리브덴) | ~9.0 - 10.5 |
| Co (코발트) | 잔액(~30-35%) |
| Fe(철) | 일부 사양의 추적/밸런스 |
참고: 데이터시트에는 표준 설명인 ~5% Co, 35% Ni, ~20% Cr, ~10% Mo가 표시되며, 미량 원소는 부식 및 기계적 성능 관리를 위해 매우 낮게 유지됩니다. 정확한 배치 화학 성분은 항상 제조업체의 분석 인증서를 참조하세요.
미세 구조와 MP35N의 특성 보유 이유
-
매트릭스: MP35N은 주로 Ni-Co 고체 용액으로 구성된 상온에서 fcc(면 중심 입방체) 매트릭스를 유지합니다.
-
강화 메커니즘: 합금은 다음과 같습니다. 업무 강화 냉간 변형(드로잉, 압연, 스웨이징) 후 미세 경화 단계(가공에 따라 복합 탄화물/금속 및/또는 분리된 Mo/Cr 클러스터)를 침전시키는 에이징 단계를 거칩니다. 냉간 가공과 에이징의 조합은 용액 열처리만 하는 것보다 훨씬 더 큰 강도를 제공합니다.
-
다상 문자: 노화 중 침전을 제어하면 연성의 치명적인 손실 없이 수율과 인장 강도를 개선하는 다상 미세 구조가 생성되어 거친 스프링 및 와이어 애플리케이션에 매우 중요하고 부식성 응력 하에서 균열이 시작되는 것을 방지할 수 있습니다.
기계적 특성(조건별 일반적인 값)
중요: 속성 값은 냉간 작업 및 노화 일정, 단면 및 테스트 방법에 따라 크게 달라집니다. 최종 설계에는 인증된 밀 데이터를 사용하세요.
대표적인 기계적 특성(일반적인 범위):
| 조건 | 인장 강도(UTS) | 항복 강도(약 0.2%) | 연신율(4D 기준) | 경도(HRC) |
|---|---|---|---|---|
| 어닐링 / 용액 처리 | 115-160 ksi(790-1100 MPa) | ~90-120 ksi(620-830 MPa) | 20-40% | ~20-30 HRC |
| 냉간 가공(스프링 템퍼) | 200-260 ksi(1380-1793 MPa) | 170-230 ksi | 8-18% | ~35~50 HRC |
| 냉간 가공 + 숙성(최대 강도) | 260-300 ksi(1793-2068 MPa) | 240-280 ksi | ≥6-12% | 최대 50대 중반 HRC(프로세스에 따라 다름) |
이러한 범위는 생산자 데이터시트 및 산업 공급업체 참조와 일치합니다. MP35N을 NACE MR0175 사워 서비스용으로 가공할 경우 황화물 응력 균열 저항성을 유지하기 위해 노화/냉간 작업 제한 및 경도 상한이 적용됩니다.
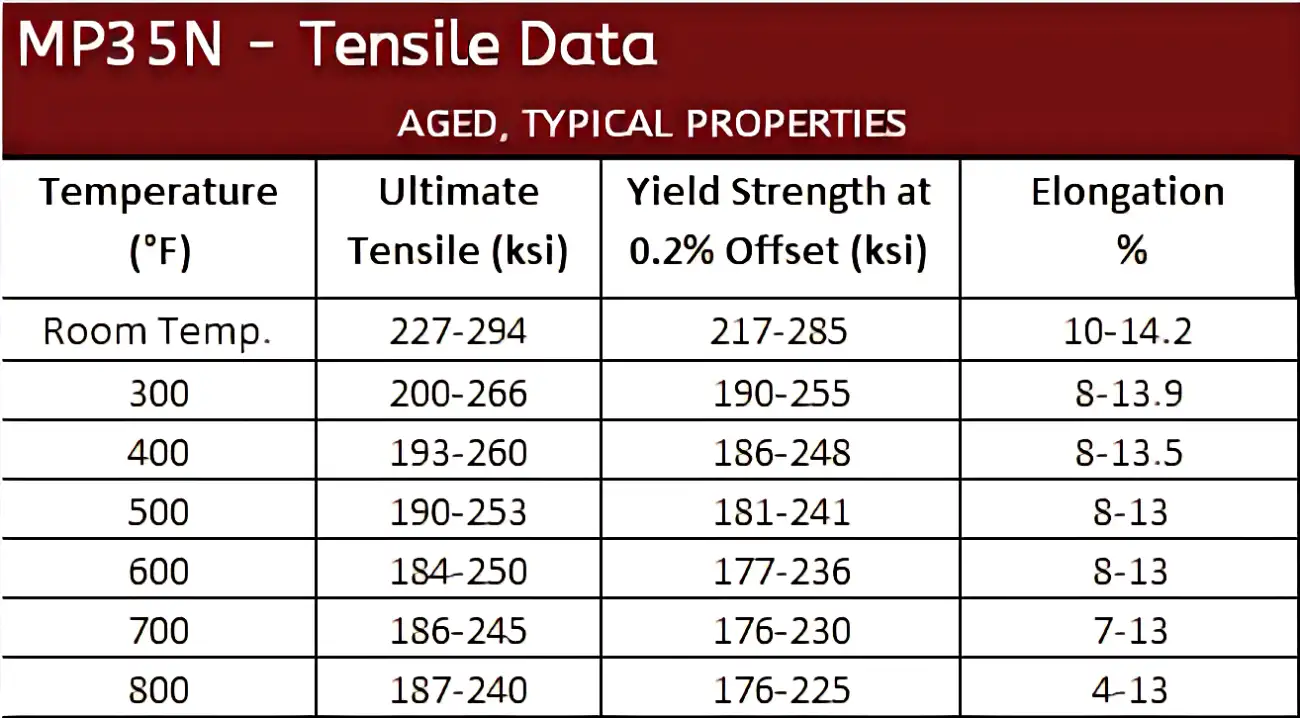
노후화된 일반적인 속성
열처리, 냉간 작업 및 노화
MP35N은 열처리만으로는 최고의 강도를 얻을 수 없으며, 노화 전에 냉간 변형이 필수적입니다. 일반적인 산업 관행입니다:
| 단계 | 일반적인 매개변수(대표) | 목적 |
|---|---|---|
| 솔루션 어닐링 | 1900-2150°F(1040-1175°C) - 급속 담금질 | 균질화, 성형용 연화 |
| 콜드 워크(드로잉/롤링/스웨이징) | 매우 다양 - 와이어/스프링의 경우 일반적으로 30-70% 감소 | 작업 경화를 위한 탈구 도입 |
| 노화 | 1000-1200°F(540-650°C)에서 1~4시간(성질 및 부품 크기에 따라 다름) | 강수량 경화 - 완전한 강도 개발 |
| 스트레스 해소 | 조건에 따라 900-1100°F | 원하는 성질을 잃지 않고 잔류 스트레스 줄이기 |
실용적인 참고 사항:
-
과도한 숙성 또는 과도한 숙성 온도는 최고 강도를 감소시킵니다.
-
오일 및 가스 사워 서비스의 경우 제조업체는 황화수소 내성을 충족하기 위해 NACE/NACE MR0175 / ISO 15156 열처리 지침을 따르며, 경도 제한(예: 특정 용도의 경우 ≤ 35 HRC, 일부 제어 온도에서는 최대값이 더 높음)을 준수해야 합니다.
내식성, 신맛 서비스 및 표준
MP35N은 높은 Cr 및 Mo 수준과 낮은 잔류물로 인해 일반 스테인리스강보다 염화물, 해수 및 황화수소 환경에 대한 내성이 전반적으로 우수합니다.
주요 부식 성능 하이라이트:
-
바닷물과 염화물: 대부분의 강도 수준에서 피팅 및 틈새 부식에 대한 내성이 뛰어나며, 국부적인 내식성을 위해 고니켈 합금과 비슷한 성능을 발휘합니다.
-
황화물 응력 균열(SSC) 및 수소 취화: MP35N은 NACE MR0175/ISO 15156 사워 서비스에 대해 승인된 최고 강도 합금 중 하나입니다.는 지정된 경도 및 성질 가이드라인 내에서 가공할 때 사용됩니다. 따라서 H₂S에 노출되는 다운홀 및 해저 부품에 유용합니다.
-
미네랄 산: 많은 무기산에 대해 우수한 내성을 보이지만 용도에 따라 온도에 따라 선택해야 합니다. 공격적인 화학 물질의 경우 실험실 노출 및 부식 테스트를 권장합니다.
부식 및 의료용으로 일반적으로 참조되는 표준 및 사양입니다:
-
NACE MR0175 / ISO 15156(오일 및 가스 사워 서비스 승인) - SSC에 견딜 수 있는 허용 경도/열처리에 대해 참조합니다.
-
ASTM F562 및 ISO 5832-6(일부 공급업체 시트의 의료용 임플란트 재료 사양 최종 사용 참조).
생체 적합성 및 의료 기기 사용
MP35N이 심혈관 임플란트(스텐트, 심장 구조용 부품), 교정용 와이어/브라켓 및 기타 이식형 애플리케이션 분야에서 명성을 쌓을 수 있었던 것은 다음과 같은 이유 때문입니다:
-
생리적 환경에서 내재된 내식성를 사용하여 이온 방출을 제한합니다.
-
높은 내피로성 이는 주기적으로 로드되는 임플란트(예: 심장 장치)에서 매우 중요합니다.
-
OEM 테스트 및 동료 검토 연구에서 생체 적합성 입증 (예: MIM과 가공된 MP35N의 평가 결과 표준 테스트 프로토콜에서 허용 가능한 생체 적합성을 보임).
임상 및 실험 문헌에 따르면 표면 마감, 가공 경로 및 멸균을 제어할 경우 MP35N 구성품은 임플란트 성능 요구 사항을 충족할 수 있습니다. 임플란트 설계자의 경우, 필요한 특정 임플란트 표준(수술용 임플란트의 경우 ASTM/ISO)을 준수하는지 확인하고 규제 기대치에 따라 장치 수준의 생물학적 테스트를 수행합니다.
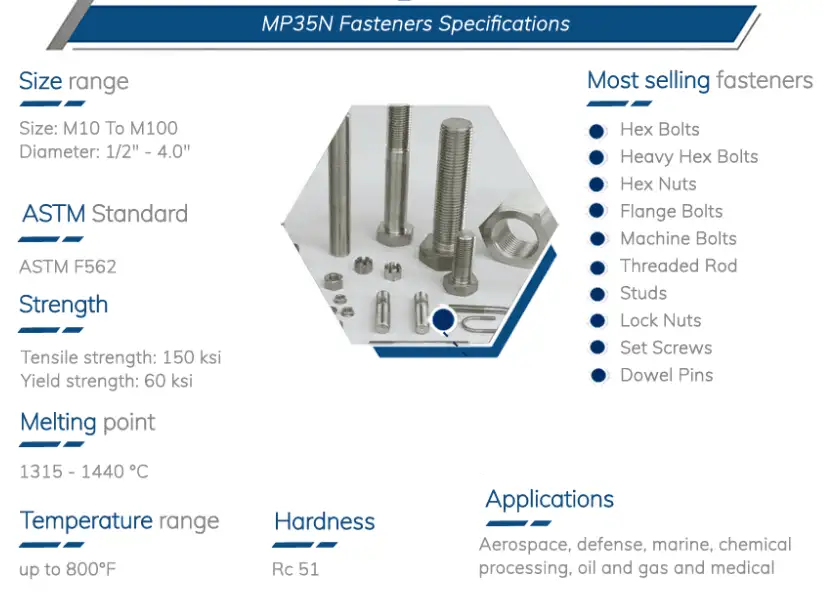
제작: 성형, 가공, 접합
성형 및 그리기
-
합금은 어닐링된 상태에서 작업할 수 있으며, 와이어/스프링 제조에는 무거운 냉간 작업이 일상적입니다.
-
막대/봉 성형의 경우 열간 가공을 사용하기도 하고, 냉간 가공 후 숙성을 통해 설계자가 높은 강도를 달성하기도 합니다.
가공
-
MP35N은 스테인리스 스틸에 비해 가공 난이도가 중간 정도이며, 일반적인 권장 사항은 다음과 같습니다:
-
견고한 툴링, 고강도 CNC 설정
-
포지티브 레이크, 날카로운 모서리가 있는 카바이드 툴링
-
느린 속도와 넉넉한 절삭유로 작업 경화 및 공구 마모 제어
-
-
복잡한 의료용 부품에는 마이크로 머시닝 또는 EDM이 더 적합할 수 있습니다.
용접 및 접합
-
용접은 가능하지만 공정 관리가 필요합니다. 용접은 용액 처리된 소재에 노화를 제어한 후 수행하는 것이 가장 좋으며, 용가재를 선택할 때는 갈바닉 및 부식을 고려해야 합니다.
-
중요한 구성 요소(예: 나사산 패스너, 스프링)의 경우 템퍼를 유지하기 위해 기계적 결합이 선호되는 경우가 많습니다.
표면 마감 및 처리
-
표면 연마, 연마, 전기 연마 및 패시베이션은 내식성을 개선하고 피로 시작 부위를 줄여주며, 특히 의료용 임플란트 및 동적 부품에 중요한 역할을 합니다.
일반적인 제품 형태, 사양 및 추적성
일반적인 제품 양식:
-
와이어(원형, 평면, 모양), 스프링, 스트립, 바, 막대, 튜브, 플레이트(제한적), 단조품 및 맞춤형 정밀 부품.
공통 사양/표준:
-
UNS R30035 - MP35N 제품군에 대한 통합 번호 지정.
-
AMS 5844 / AMS 5845 / AMS 5758 - 바 및 와이어 제품에 자주 사용되는 항공우주 재료 사양을 정의된 온도로 설정합니다.
-
ASTM F562 / ISO 5832-6 - 수술용 임플란트 재료 승인에 인용(제조업체 또는 디자인에서 이러한 참조를 사용할 수 있음).
-
NACE MR0175 / ISO 15156 - 사워 서비스 오일 및 가스 수용을 위해 허용되는 열처리 및 경도 창을 설정합니다.
추적 가능성:
중요 산업(의료, 항공우주, 석유 및 가스)의 경우 전체 자재 추적성(공장 인증서, 열 번호, 열처리 기록, 테스트 보고서)이 필수입니다. 조달 시 필요한 테스트 쿠폰, 기계적 테스트, 부식/SSC 승인 테스트를 지정하세요.
애플리케이션 및 비교 선택
MP35N의 장점
-
의료용 임플란트 및 구조적 심장 장치: 높은 피로 수명 + 생체 적합성 + 소형화된 구조에 대한 높은 강도.
-
석유 및 가스 다운홀 하드웨어(사워 서비스): 패스너, 와이어라인, 스프링 및 고강도 SCC 저항이 필요한 부품.
-
스프링 및 정밀 와이어: 마이크로 스프링, 커넥터 스프링, 고강도 및 내식성을 갖춘 고주기 동적 부품으로 부품 크기를 줄일 수 있습니다.
-
항공우주/고성능 액추에이션: 거친 환경에 노출된 소형 고강도 구성 요소.
비교 스냅샷(정성적):
| 속성 / 비교 | 316L | 17-4 PH | 인코넬 718 | MP35N |
|---|---|---|---|---|
| 최대 UTS(일반) | ~75-100 ksi | ~150-200 ksi(PH) | ~150-220 ksi | 260-300°C(CW+숙성) |
| 부식(해수/SSC) | 굿 투 페어 | Good | 뛰어난 국부적 저항 | 우수(피팅/SSC 내성) |
| 생체 적합성 | Good | 높음(등급에 따라 다름) | 임플란트의 경우 제한됨 | 높음(임플란트에 사용) |
| 피로(높은 주기) | 보통 | Good | 매우 좋음 | 처리 시 탁월한 성능 |
| 기계 가공성 | Good | Good | 어려움 | 보통 난이도 |
| 일반적인 사용 사례 | 일반적인 부식 환경 | 구조 부품 | 고온 및 스트레스 | 고강도 + 부식성/생물학적 환경 |
디자인 노트: MP35N은 스테인리스강이나 일부 니켈 합금에 비해 동일한 기능적 강도를 달성하기 위해 부품 크기를 크게 줄일 수 있지만 재료 비용과 가공 복잡성이 더 높습니다.
설계 고려 사항, 장애 모드 및 검사
디자인 경험 법칙
-
고주기 부품에서 불필요한 노치와 날카로운 전환 방지 - MP35N의 피로 강도는 넉넉한 필렛과 미세한 표면 마감을 통해 이점을 누릴 수 있습니다.
-
나사산 구성 요소의 경우 열처리와 경도를 제어하여 신맛이 나는 환경에서 SSC를 방지하는 것이 중요합니다.
-
가능하면 임플란트 및 심해저 커넥터의 후처리 표면 마감(광택/전기 연마)을 지정하세요.
감시해야 할 실패 모드
-
표면에서 시작되는 피로: 표면 마감 불량, 기계 가공 자국 또는 부식 구덩이로 인해 균열이 발생할 수 있습니다.
-
연령 초과 또는 부적절한 노화: 강도를 감소시키거나 취성을 유발할 수 있으므로 항상 공급업체가 권장하는 온도를 따르세요.
-
부적절한 용접 절차: 잔류 응력, 국부적 과열 또는 잘못된 필러 금속으로 인해 내식성이 저하될 수 있습니다.
검사 및 인증
-
로트 샘플에 대한 기계적 테스트(UTS, YS, 연신율).
-
NACE/ISO 서비스 수락을 위한 경도 검사.
-
사워 서비스 프로젝트를 위한 부식/SSC 테스트.
-
임플란트의 경우: ISO 10993/규제 테스트 계획에 따른 디바이스 수준의 생체 적합성.
비용 및 공급망 고려 사항
MP35N은 코발트 및 몰리브덴 함량과 특수 용융(VIM-VAR) 및 추가 가공(냉간 가공 + 에이징)으로 인해 일반 스테인리스강 및 많은 니켈 합금보다 비쌉니다. 일반적인 구매자 고려 사항:
-
디자인의 경제성: 더 작고 가벼운 부품은 더 높은 재료비를 상쇄할 수 있습니다.
-
리드 타임 및 최소 시간: 와이어, 스트립 및 특수 사이즈는 리드 타임이 길 수 있으므로 필요한 조건과 추적성을 미리 지정하세요.
-
여러 개의 적격 소스: 중요한 애플리케이션의 경우 AMS/NACE/ISO 인증 재료를 공급하고 전체 배치 인증을 제공하는 자격을 갖춘 공장에서 소싱합니다.
실용적인 테이블
표 A - 빠른 속성 조회(엔지니어링 시작점)
| 특징 | 일반 / 디자인 노트 |
|---|---|
| 작동 온도 | -200°C ~ ≈ +315°C(온도에 따라 다름, ~450°C 이상에서는 제한됨) |
| 밀도 | ~8.2-8.6g/cm³(정확한 합금 균형에 따라 다름) |
| 영의 계수 | ~200-230 GPa(약 - 설계 시 확인) |
| 열 전도성 | 낮음~보통(공급업체 데이터 확인) |
| 자기 동작 | 다양한 온도에서 비자기성(MRI 임플란트/센서에 유용) |
표 B - MP35N과 대안 중 선택해야 하는 경우
| 시나리오 | 선호하시나요? |
|---|---|
| 고강도 + 식염수 노출 | MP35N |
| 피로 수명이 긴 수술용 임플란트 | MP35N 또는 Ti-합금(생체 적합성 및 이미징 요구 사항 비교) |
| 500°C 이상의 고온 | MP35N 대신 니켈 기반 초합금(예: IN718, 니모닉)을 고려하세요. |
| 비용에 민감한 비임계 패스너 | 스테인리스강 또는 저합금강 |
자주 묻는 질문
Q: MP35N이 달성할 수 있는 최대 인장 강도는 얼마입니까?
A: 상업용 냉간 가공 및 숙성 온도에서 MP35N은 다음과 같은 온도에 도달할 수 있습니다. 대략 260-300 ksi(~1.8-2.07 GPa). 로트당 정확한 값은 밀 테스트 보고서를 사용하세요.
Q: MP35N은 사워 오일 및 가스 서비스에 적합합니까?
A: 예, MP35N은 지정된 경도/온도 내에서 가공할 경우 NACE MR0175/ISO 15156 사워 서비스에 대해 승인된 최고 강도 합금 중 하나입니다. 공급업체 인증을 확인하세요.
Q: 임플란트에 MP35N을 사용할 수 있나요?
A: 예 - 심혈관 임플란트 및 교정 장치에 사용되었으며 임플란트 재료 사양(예: ASTM F562 / ISO 5832-6 참조)에 명시되어 있습니다. 디바이스 수준의 생체 적합성 테스트는 여전히 필요합니다.
Q: MP35N은 어떻게 강화되나요?
A: 기계적 냉간 변형(가공 경화) 후 제어된 노화(침전 경화)를 거칩니다. 열처리만으로는 최고의 강도를 얻을 수 없습니다.
Q: MP35N은 자성이 있나요?
A: 일반적으로 의료용 영상 호환성에 유용한 많은 제품에서 비자성이라고 설명하지만, 특정 열처리와 부품에 잔류 자성이 있는지 확인해야 합니다.
질문: 일반적인 장애 모드에는 어떤 것이 있나요?
A: 표면에서 발생하는 피로, 부적절한 열처리로 인한 파단 인성 손실, 내식성을 저하시키는 용접/가공 오류 등이 있습니다.
Q: MP35N을 용접할 수 있나요?
A: 예, 하지만 용접에는 세심한 제어, 용접 후 열처리 고려 사항 및 호환성 확인이 필요하며, 많은 고성능 부품의 경우 기계적 접합 또는 용접 접합을 피하는 것이 바람직합니다.
Q: 임플란트용 티타늄과 MP35N은 어떻게 다른가요?
A: MP35N은 강도가 훨씬 높고 내피로성이 뛰어나며, 티타늄은 밀도가 낮아 골유착에 널리 사용됩니다. 선택은 설계 하중, 크기, 이미징 요구 사항 및 생체 적합성 프로파일에 따라 달라집니다.
Q: MP35N은 와이어 형태로도 제공되나요?
A: 예. 원형, 납작한 모양의 와이어는 특히 스프링, 교정 및 전기 접점에 사용되는 일반적인 상업용 형태입니다.
Q: 조달을 위해 어떤 표준을 지정해야 하나요?
A: 업계에서 요구하는 UNS R30035, AMS/ASTM 사양(예: AMS 5844/5845, ASTM F562, ISO 5832-6, NACE MR0175 / ISO 15156 해당 시)을 포함하고 공장 인증서 및 열처리 기록을 요구합니다.
엔지니어와 구매자를 위한 최종 실무 체크리스트
-
PO에 정확한 성질과 필요한 기계적 특성을 지정하세요("MP35N"을 일반적으로 구매하지 마세요).
-
중요 부품에 대한 전체 공장 인증 및 열처리 기록을 요구합니다.
-
신맛이 나는 서비스의 경우 NACE MR0175 / ISO 15156 준수 및 허용 경도를 지정하세요.
-
임플란트의 경우 장치 수준의 생물학적 테스트와 규정 준수 증거가 필요합니다.
-
피로 수명이 중요한 경우 표면 마감을 검사하고 마감 단계(전기 연마, 패시베이션)가 필요합니다.
-
자재 비용 증가와 잠재적인 리드 타임 연장에 대비하고, 중요한 공급망에 대한 공급업체 감사를 고려하세요.
깊이 있게 다루지 못한 내용
이 기술 개요는 업계 데이터시트, 동료 검토 연구 및 공급업체 지침을 종합한 것입니다. 이를 대체하지는 않습니다:
-
특정 열/로트에 대한 정확한 인증 재료 테스트 보고서(설계 시 필수).
-
임플란트에 대한 장치 수준 규제 테스트 계획(ISO 10993/FDA 또는 CE 기술 파일 요구 사항).
-
각 접합 공정에 대한 특정 용접 절차(WPS/PQR) - 제작업체가 개발하고 자격을 갖추어야 합니다.