
성공적인 용접 인코넬 합금 는 올바른 용가재 선택, 열 입력 및 인터패스 온도 제어, 적격 용접 절차 사양 준수, 필요한 경우 적절한 용접 후 처리 실행에 따라 달라집니다. 절차가 합금 화학 및 서비스 요구 사항과 일치할 때 용접은 일반적인 결함을 최소화하면서 기계적 및 내식성 요구 사항을 충족합니다.
인코넬 제품군 한눈에 보기 및 용접성 개요
인코넬은 니켈-크롬 및 니켈-크롬-철 합금 제품군을 포괄하는 상표명으로, 종종 몰리브덴, 니오븀(콜럼븀), 티타늄 및 알루미늄이 첨가되는 경우가 많습니다. 등급에 따라 뚜렷한 용접 거동을 보입니다:
-
합금 625: Nb와 Mo로 강화된 고체 용액, 염화물 피팅 및 응력 부식 균열에 대한 강한 내성, 복잡한 열처리가 필요하지 않아 용접 수리 시 용이한 소재입니다.
-
합금 718: Nb와 Al/Ti를 함유한 침전 경화 합금으로, 열처리 제어를 통해 고강도를 달성하며 용접 시 HAZ 약화 및 변형 노화 균열 위험을 피하기 위해 세심한 열 제어가 필요합니다.
-
합금 600, 601, 800 시리즈: 일치하거나 거의 일치하는 필러를 사용하여 용접성이 우수한 범용 고온 합금입니다.
니켈 합금은 일반적으로 가스 차폐 아크 공정으로 용접할 수 있지만 기계적 반응과 특정 결함에 대한 민감성은 합금 화학 및 열 주기에 따라 달라집니다. 예를 들어, 고강도 침전 경화 가능 합금은 열 입력에 대한 엄격한 제어가 필요하며 필요한 특성을 복원하기 위해 용접 후 열처리가 필요할 수 있습니다.
인코넬에서 잘 작동하는 용접 공정
상업적으로 사용되는 일반적인 프로세스입니다:
-
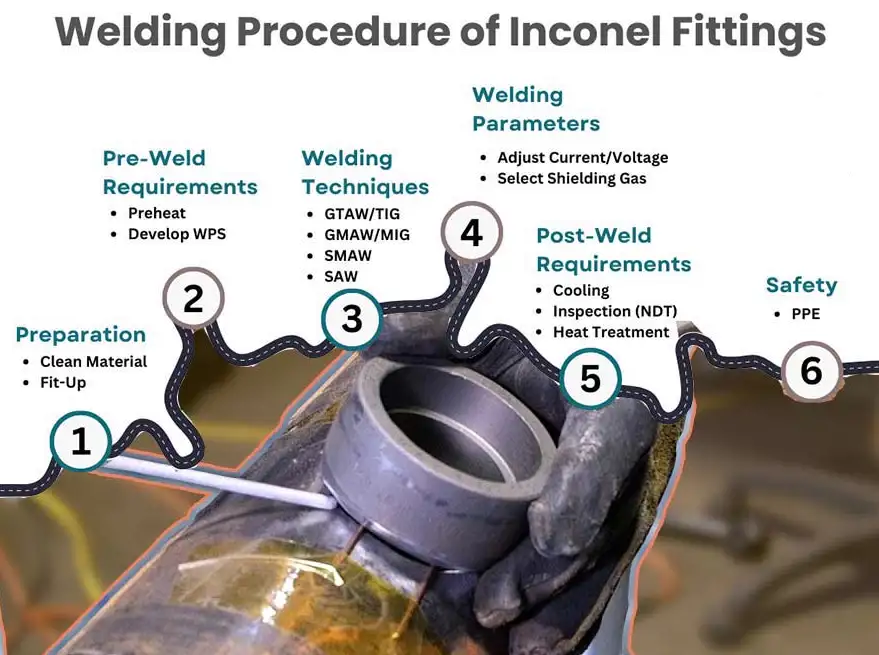
GTAW(TIG): 가장 높은 제어력으로 얇은 섹션과 루트 통과에 선호되며 희석률이 낮고 청결도가 뛰어납니다.
-
GMAW(MIG): 더 높은 증착률로 두꺼운 섹션과 기계화 용접에 적합합니다.
-
SMAW(스틱): 현장 수리에 사용되며 증착 효율이 낮고 다른 장비를 사용할 수 없을 때 유용합니다.
-
FCAW/SAW: 생산, 특히 클래딩에 사용되지만 SAW는 경우에 따라 고용체 합금으로 제한됩니다.
-
펄스 GMAW 및 펄스 GTAW: 열 입력을 제어하고 왜곡을 줄이는 데 유용합니다.
-
전자빔 및 레이저 용접: 정밀하거나 최소한의 HAZ 폭을 위해 특수 애플리케이션에 사용됩니다.
공정 선택은 부품 형상, 필요한 용접 품질, 기계적 특성, 오염 제어 기능 및 접근성에 따라 달라집니다. 중요한 부품의 경우, 파라미터가 제어되는 GTAW 또는 기계화된 GMAW가 일반적입니다.
필러 금속 선택: 원칙과 실용적인 조합
필러 금속 선택의 일반적인 원칙:
-
서비스에서 필요한 내식성과 기계적 거동을 제공하는 화학 물질이 포함된 필러를 선호합니다.
-
침전 경화 모재의 경우 원하는 용접 후 열처리를 허용하거나 취화 단계를 피할 수 있는 필러를 선택합니다.
-
이종 금속 접합부의 경우 금속 간 부서지기 쉬운 형성을 최소화하고 희석을 제어할 수 있는 필러를 선택합니다.
대표적인 권장 필러 선택(업계 관행):
| 베이스 메탈 / 애플리케이션 | 일반적인 필러 | 근거 |
|---|---|---|
| 인코넬 625 베이스 금속 또는 스테인리스/스틸과 다른 접합부 | ERNiCrMo-3(UNS N06625) | 내식성 및 고온 강도에 부합하며 이종 접합에 다용도로 활용 가능 |
| 인코넬 718 베이스 메탈 | 강도가 중요하지 않은 용접부의 ERNiFeCr-2(718 필러에 대한 AWS 분류) 또는 ERNiCrMo-3 | 718에는 고강도화를 위해 노화시킬 수 있는 필러(ERNiFeCr-2)가 있으며, 동일한 용접 강도가 필요하지 않은 경우 합금 625 필러를 사용하는 경우가 많습니다. |
| 인코넬 600 및 유사한 Ni-Cr 합금 | ERNiCr-3(인코넬 82) / ERNiCr-3 변종 | 용접 및 이종 금속 전환에 널리 사용되는 Ni-Cr 합금과 잘 어울립니다. |
용가재 사양 및 조성은 AWS A5.14(니켈 및 니켈 합금 전극 및 봉) 및 관련 EN/ISO 용가재 표준에서 표준화되어 있으며, 이러한 사양을 준수하면 일관된 용접 성능을 보장합니다.
조인트 설계, 가장자리 준비 및 핏업
실용적인 핵심 사항
-
TIG 단면 완전 관통 맞대기 용접의 경우 루트 면을 얇게 유지하고, 니켈 합금의 경우 루트 면이 두꺼우면 관통력이 감소합니다. 제로 갭 TIG 맞대기 용접에 권장되는 루트 페이스 두께는 전체 관통을 보장하기 위해 1.5mm 이하입니다. 탈착식 백킹 스트립은 루트 비드 모양을 제어하고 결함을 최소화하는 데 도움이 됩니다.
-
깨끗하고 산화물 없는 표면을 사용하고 용접 직전에 국소적인 기계적 또는 화학적 세척으로 오일, 페인트 및 중금속을 제거합니다. 오염은 다공성 및 내포물을 유발합니다.
-
두꺼운 섹션의 경우, 인터패스 온도가 제어되는 멀티패스 용접을 선호하여 과도한 HAZ 거칠어짐을 방지하고 원하는 금속 미세 구조를 유지합니다.
용접 매개변수 및 일반적인 범위
다음은 프로세스별 시작점입니다. 매개 변수는 코드 및 서비스 요구 사항과 일치하도록 절차 자격 기록(PQR)에 따라 자격을 부여해야 합니다.
표: 수작업 용접(얇은 두께에서 중간 두께)을 위한 일반적인 GTAW/TIG 파라미터 시작점
| 재료 두께(mm) | 전극 직경(mm) | 전류(A) | 이동 속도(mm/s) | 차폐 가스 |
|---|---|---|---|---|
| 0.5-2.0 | 1.0-1.6 | 40-90 | 2-8 | 100% 아르곤 |
| 2.0-6.0 | 1.6-2.4 | 90-160 | 4-10 | 100% 아르곤 |
표: 일반적인 GMAW 매개변수 시작점(짧은 스프레이/제어 스프레이)
| 와이어 직경(mm) | 전압(V) | 전류(A) | 이동 속도(mm/s) | 가스 |
|---|---|---|---|---|
| 0.8-1.2 | 14-22 | 150-300 | 6-15 | 전송 안정성을 위해 아르곤 또는 Ar + 소량의 O2/He 추가 |
참고:
-
펄스 모드는 강수량 경화 합금의 열 입력을 제한하는 데 도움이 됩니다.
-
718에서 높은 인터패스 온도를 피하고, 낮은 인터패스를 사용하면 HAZ 과노화를 최소화할 수 있습니다. 특정 인터패스 한계는 절차 자격 및 재료 공학에 의해 결정되어야 합니다.
열 제어: 예열, 인터패스 및 용접 후 열처리(PWHT)
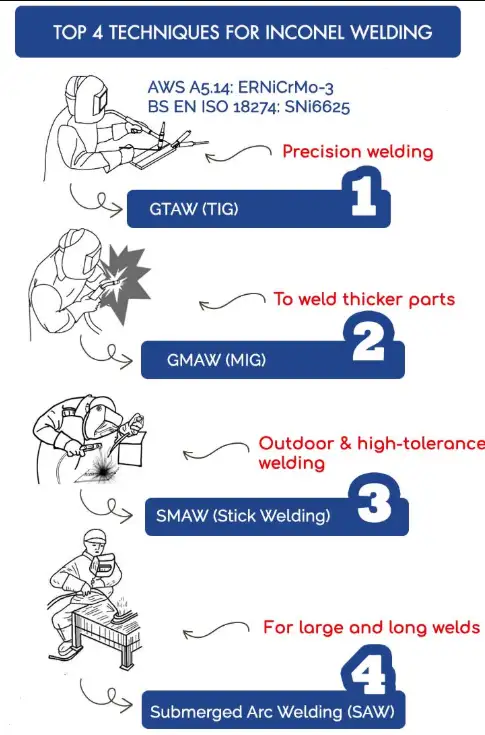
열 관리는 성능의 핵심입니다.
-
예열: 대부분의 니켈 합금에서 예열은 최소화되거나 0입니다. 많은 니켈 합금에서 예열이 높으면 고온 균열 및 왜곡의 위험이 증가합니다. 718 및 기타 강수량 경화 가능 재종의 경우 예열을 피하거나 낮게 유지하는 경우가 많습니다.
-
인터패스 온도: 강수 경화성 합금의 경우 인터패스 온도를 낮거나 적당히 유지하고, 패스 사이에 부품이 냉각되도록 하여 양호한 미세 구조를 유지합니다. 과도한 인터패스 온도는 바람직하지 않은 침전물을 촉진하고 인성을 감소시킬 수 있습니다.
-
PWHT: 요구 사항은 합금에 따라 다릅니다. 합금 718은 일반적으로 전체 모재 강도를 충족해야 하는 부품의 용접 후 설계 강도를 회복하기 위해 용액 어닐링 및 노화 제어가 필요합니다. 합금 625는 일반적으로 내식성을 위해 PWHT가 필요하지 않지만 특정 용도에 맞게 용액 처리를 할 수 있습니다. PWHT 일정에 대한 재료 공급업체 권장 사항 및 코드 요구 사항을 따르세요.
자격, 문서, 코드 및 승인 기준
압력 장비, 회전 하드웨어 및 기타 중요 부품의 경우 해당 코드 및 표준을 따르세요:
-
ASME 보일러 및 압력용기 코드 섹션 IX는 용접 절차(WPS) 및 성능 기록(PQR)에 대한 자격 규칙을 제공합니다. 절차 자격은 용접 절차가 기계적 테스트 요구 사항을 충족하는 용접을 생성한다는 것을 입증해야 합니다. 조직은 종종 특정 범위의 변수에 대해 적격 PQR을 참조하는 WPS를 작성합니다.
-
AWS 사양: A5.14는 니켈 필러 금속에 대해 허용되는 화학적 및 기계적 특성을 정의합니다. 필러 금속을 AWS 분류에 사용하면 절차서 작성 및 공급 추적성이 용이해집니다.
-
재료 제조업체 기술 게시판은 용접 및 열처리에 대한 합금별 지침을 제공하며, WPS 개발 시 참고해야 합니다.
인코넬 용접의 필수 WPS 요소에는 모재 및 사양, 합금 지정 및 열 번호 추적성, 필러 금속 유형 및 분류, 용접 공정 및 파라미터 범위, 백킹 및 백킹 제거, 청소 실습, 인터패스 제어 및 PWHT 요구 사항이 포함됩니다.
일반적인 용접 결함, 근본 원인 및 해결 방법
니켈 합금은 뚜렷한 고장 모드를 나타내므로 이를 이해하면 강력한 절차 개발에 도움이 됩니다.
표: 일반적인 결함 및 해결 조치
| 결함 | 일반적인 원인 | 대응 방안 |
|---|---|---|
| 다공성 | 오염 물질, 습기, 부적절한 차폐 | 표면 청소, 필러 및 플럭스 건조, 올바른 가스 흐름 및 노즐 상태 보장 |
| 융합/침투 부족 | 잘못된 관절 준비, 낮은 열 입력, 과도한 루트 페이스 | 루트면 감소, 이동 각도/열 증가, 백킹 또는 제어된 루트 패스 기술 사용 |
| 핫 크래킹/고화 크래킹 | 용접 금속의 높은 분리, 높은 구속, 잘못된 필러 | 감수성이 감소된 적절한 필러를 사용하고, 구속을 제어하며, 적절한 용접 순서를 사용합니다. |
| HAZ 연화 또는 강도 상실 (718) | 부적절한 열 주기, 필요한 곳에 PWHT 없음 | 적절한 PWHT 일정을 따르거나 열처리를 허용하는 필러를 사용하십시오. |
| 변형 노화 균열(강수량 경화 합금) | 노화와 결합된 잔류 스트레스 침전물 | 응력 최소화(허용되는 경우 용접 후 응력 완화), 열 주기 제어, 높은 인터패스 온도 피하기, 재료 공급업체와 상담하기 |
이종 금속 용접 및 트랜지션 조인트
탄소강 또는 스테인리스강에 결합하는 것이 일반적입니다. 원칙:
-
열팽창 계수의 급격한 변화와 부서지기 쉬운 금속 간 형성 가능성을 피하려면 등급이 지정된 전환 또는 적절한 필러를 사용하세요.
-
니켈 기반 용접 오버레이를 강철에 증착하면 전체 교체를 피하면서 부식에 강한 표면을 제공할 수 있습니다. 원하는 부식 성능을 유지하려면 적절한 필러 선택과 희석 제어가 중요합니다. 니켈 합금과 강철 및 스테인리스강을 접합하는 데 널리 사용되는 필러는 ERNiCrMo-3 및 ERNiCr-3 시리즈입니다.
건강, 안전 및 오염 관리
니켈 합금 용접 시 니켈 및 크롬 화합물을 함유할 수 있는 연기가 발생하므로 현지 규정에 따라 환기 및 개인 보호 장비를 유지하세요. 오염을 방지하세요:
-
니켈 작업에는 전용 TIG 토치 소모품을 사용하여 강철로 인한 교차 오염을 방지하고, 작은 철을 픽업해도 내식성을 변경합니다.
-
필러 와이어는 건조한 상태로 릴 또는 밀봉 포장에 보관하고, 중요한 용접에 사용되는 플럭스 코어 소모품의 경우 건식 베이킹이 필요할 수 있습니다.
실용적인 단계별 절차 예시
다음은 일반적인 상황에 대한 간결하고 실용적인 WPS와 유사한 개요입니다. 이는 템플릿이며 실제 사용 시에는 PQR 및 코드 검토가 뒷받침되어야 합니다.
예시: 인코넬 625(얇은 두께에서 중간 두께)의 수동 GTAW 용접
-
기본 재료: 인코넬 625, 용액 어닐링 상태.
-
용접 전 세척: 솔벤트 닦기, 가벼운 연마로 중산화물 제거, 아세톤 최종 닦기.
-
필러: ERNiCrMo-3, 직경 1.6mm, 수동 TIG용.
-
백킹: 루트 제어를 위해 필요한 경우 탈착식 구리 백킹 스트립.
-
차폐 가스: 100% 아르곤, 유량 10-15 L/min. 아크 후 보호를 위해 트레일링 가스 컵을 고려하세요.
-
토치: 2% 토륨 또는 동급 텅스텐, 직경 1.6mm, DCEN 극성.
-
파라미터: 두께에 따라 전류 50-140A, 적절한 비드 형상을 생성하기 위한 이동 속도. 얇은 섹션에는 싱글 패스를, 두꺼운 섹션에는 멀티 패스를 사용합니다.
-
인터패스: 왜곡을 제어하기 위해 패스 사이에 150°C 미만으로 냉각합니다.
-
PWHT: 일상적으로 필요하지 않으며, 설계 또는 공급업체 요구 사항을 따릅니다.
-
용접 후 청소 및 검사: 육안, 표면 균열을 위한 염료 침투제, 필요한 경우 방사선 촬영 또는 초음파.
예시: 강도 회복이 필요한 인코넬 718의 GTAW/GMAW 수리 용접
-
사전 용접: 가능한 경우 국소 용액 처리로 수리 영역 근처의 노후화된 미세 구조를 제거하고 금속학 전문가와 상담합니다.
-
필러: 용접 후 노화 대응을 위한 ERNiFeCr-2(718 필러).
-
열 제어: 열 입력을 최소화하고 낮은 인터패스 온도를 사용합니다.
-
PWHT: 용접 후 제조업체 사양에 따라 용액 어닐링 및 제어된 에이징 일정을 수행하여 최대 강도를 회복합니다. 정확한 온도와 유지 시간은 특수 금속 또는 공급업체 데이터를 따라야 합니다.
빠른 참조 표 및 부록
표: 합금 선택 퀵체크
| 합금 | 공통 애플리케이션 | 용접 난이도 |
|---|---|---|
| 625 | 화학 공정, 해양, 가스터빈 부품 | 간편한 조정 |
| 718 | 고강도 패스너, 가스터빈 디스크 | 보통에서 어려움, 열처리 지식 필요 |
| 600/601 | 열교환기, 용광로 부품 | 보통 |
표: 권장 용접 검사 목록
-
육안 검사(모든 용접부)
-
표면 결함에 대한 침투성 테스트(얇은 섹션)
-
중요한 맞대기 용접(두꺼운 섹션)을 위한 방사선 촬영
-
PQR 중 코드별 기계적 테스트(인장, 굽힘, 충격)
자주 묻는 질문(FAQ)
Q1: 용접 후 열처리 없이 인코넬 625를 용접할 수 있습니까?
A1: 많은 애플리케이션에서 그렇습니다. 합금 625는 주로 고용체 강화이므로 부식 성능을 위해 일상적인 PWHT가 필요하지 않은 경우가 많습니다. 특정 고온 설계 또는 특정 합금에 접합할 때는 공급업체의 지침을 따르세요.
Q2: 인코넬 718은 용접 후 항상 PWHT를 받아야 합니까?
A2: 용접부와 인접한 HAZ가 완전한 모재 강도에 도달해야 하는 경우 적절한 용액 어닐링 및 에이징 열처리 단계가 필요합니다. 하중이 중요하지 않은 사소한 어태치먼트의 경우 설계자는 때때로 더 낮은 국부 강도를 허용하기도 합니다. 항상 부품 사양을 참조하세요.
Q3: 625와 스테인리스 스틸을 접합하는 데 가장 적합한 필러 금속은 무엇입니까?
A3: ERNiCrMo-3는 인코넬 625와 스테인리스강 및 탄소강을 접합할 때 내식성이 필요한 용융물에 일반적으로 사용되는 필러입니다. 필요한 특성을 유지하기 위해 희석을 제어합니다.
Q4: 인코넬은 용접 중에 쉽게 휘어지나요?
A4: 니켈 합금은 고온에서 강도가 높아 구속 응력이 증가할 수 있지만 신중한 열 입력 제어, 택 용접 전략 및 클램핑을 통해 왜곡을 최소화할 수 있습니다.
Q5: 어떤 차폐 가스를 권장하나요?
A5: 100% 아르곤은 대부분의 니켈 합금에서 GTAW 및 GMAW의 기본값이며, 필요한 경우 열 입력을 높이기 위해 헬륨을 첨가하고 작은 산소 분율은 때때로 기계화 GMAW의 아크 안정성을 향상시키는 데 사용됩니다.
Q6: 인코넬 용접에서 다공성을 방지하는 방법은 무엇입니까?
A6: 소모품이 건조하고 표면이 깨끗하며 차폐가 올바르고 유기물 오염이 없는지 확인하세요. 습한 환경에 보관할 경우 전극을 미리 굽거나 건조시킵니다.
Q7: 625 필러를 718 베이스 소재에 용접할 수 있나요?
A7: 전체 모재 강도가 필수적이지 않은 경우 718 용접에 625 필러를 사용하는 경우가 있습니다. 중요한 고강도 용접의 경우 일치하는 718 필러를 사용하고 적절한 PWHT를 따르세요.
Q8: 인코넬에는 TIG 또는 MIG가 더 적합합니까?
A8: TIG는 얇거나 정밀한 용접에 더 나은 제어 기능을 제공하며, MIG는 생산에 더 높은 증착력을 제공합니다. 공정 선택은 부품 형상과 품질 목표에 따라 달라집니다.
Q9: 인코넬 파이프 용접에 특별한 백킹 또는 퍼지 관행이 필요합니까?
A9: 내부 내식성이 요구되는 파이프 및 튜브 용접에는 산화를 방지하고 루트 비드 화학을 제어하기 위해 루트 측을 불활성 가스로 퍼징하는 것이 좋습니다.
Q10: 인코넬 용접 절차의 자격을 관리하는 규정은 무엇입니까?
A10: ASME 섹션 IX는 많은 압력 용기 및 배관 애플리케이션에 대한 용접 절차 자격을 다루며, AWS 표준은 충전재 금속 분류 및 테스트 요구 사항을 자세히 설명합니다.
인코넬용 WPS/PQR 구축 방법
-
기본 재료 등급 및 조건을 지정하고 밀 인증서를 포함합니다.
-
AWS 또는 EN 분류로 필러 금속을 선택하고 로트/열 번호 추적성을 제공하세요.
-
공정, 소모품 크기, 용접 매개변수 범위를 정의하세요.
-
청소, 백킹, 퍼지 및 인터패스 온도 제어 조항을 제공하세요.
-
필요한 기계적 테스트 및 승인 기준을 정의하고, PQR을 실행하여 WPS를 입증합니다.
-
검사 방법 및 NDT 허용 한계를 지정합니다.
최종 권장 사항 및 피해야 할 실수
-
모든 니켈 합금이 동일하게 작동한다고 가정하지 마시고, 필요한 열처리는 합금별 기술 게시판을 참조하세요.
-
강수 경화 합금의 경우 불필요한 예열과 높은 인터패스 온도를 피하세요.
-
적격 절차를 사용하고 필러 금속과 모재 금속 열에 대한 추적성을 유지하세요.
-
이종 금속 접합부의 경우, 희석을 관리하고 갈바닉 및 야금 문제로부터 보호하기 위해 클래딩 또는 전이층을 고려하세요.