
ASTM A234는 중온에서 고온 압력 배관용 단조 탄소강 및 합금강 맞대기 용접 피팅을 정의하는 업계 표준으로, 가장 일반적인 명칭인 WPB 등급은 파이프 라인 및 압력 용기 제작에 적합한 최소 기계적 특성(저탄소, 제어 망간 및 합금 원소 제한)을 갖춘 신뢰성 있는 용접 가능한 탄소강 화학 물질을 제공합니다.
ASTM A234의 범위와 목적
ASTM A234/A234M은 압력 배관에 사용되는 치수 사양(가장 일반적으로 ASME B16.9 및 B16.28)에 따라 제조되는 심리스 및 용접 구조의 가공 탄소강 및 합금강 파이프 피팅을 다루는 표준 사양입니다. 이 사양에는 화학적 한계, 최소 기계적 특성, 생산 및 마킹 규칙, 특정 열처리/가공 옵션이 명시되어 있어 피팅이 중온 및 고온 서비스에서 예측 가능한 성능을 발휘할 수 있도록 합니다.
이것이 중요한 이유: A234를 지정하면 제작자와 검사자는 피팅이 압력 배관 자격을 갖추기 위해 어떤 원자재, 테스트 및 마킹이 있어야 하는지 알 수 있습니다. 이는 맞대기 용접 탄소/합금강 엘보, 티, 감속기, 캡 및 벤드에 대한 일반적인 재료 기준입니다.
성적, 명명법 및 문자의 의미
ASTM A234는 용접 가능한 압력용 강재를 나타내는 등급 문자 표기 규칙을 사용합니다. 흔히 접할 수 있는 라벨입니다:
-
WPB - 단조 압력 B 등급(가장 일반적인 탄소강 등급)
-
WPC - 인장 범위가 약간 더 높은 또 다른 탄소강 등급
-
WP1, WP5, WP9, WP11, WP12, WP22, WP91, WP911 - 고온 서비스용 합금 또는 크로미아/몰리브덴 등급(Cr-Mo 강, 고강도)
"W"는 용접 가능 또는 단조, "P"는 압력을 의미하며, 뒤에 오는 코드(B, 5, 9, 11 등)는 최소 강도/화학 밴드를 나타냅니다. 이 중 선택은 설계 온도, 필요한 인장/항복률, 고온 시스템의 원하는 크리프/산화 저항에 따라 달라집니다.
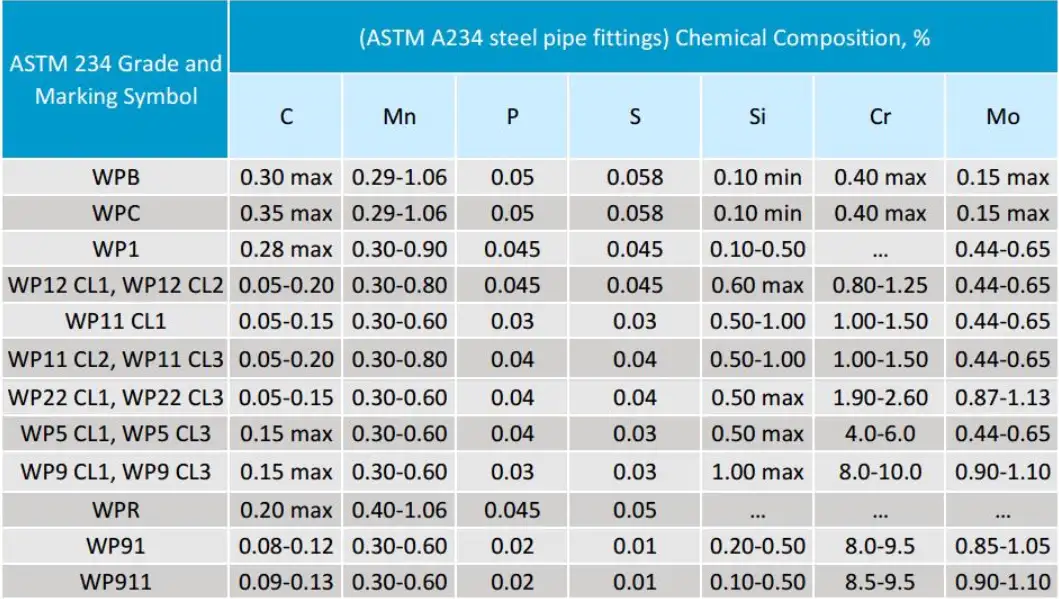
표시 기호 화학 성분
화학 성분 - 핵심 가치
아래는 가장 많이 요청된 학년에 대한 집중 표입니다, WPB (A234 사양 및 일반적인 관행에 따른 일반적인 제한). 합금 등급은 화학 성분(Cr, Mo, Ni 첨가)이 다르며 표준에 자세히 설명되어 있습니다.
| 요소 | 일반적인 제한/범위(WPB) | 참고 |
|---|---|---|
| 탄소(C) | ≤ 0.30-0.35 wt% (최대, 소스/부모 자료에 따라 다름) | 탄소가 낮을수록 용접성이 향상되며, 판재/단조 소스는 최대 0.35를 지정할 수 있습니다. |
| 망간(Mn) | 0.29-1.06 wt% | Mn 범위는 강도와 경화성을 지원합니다. |
| 인(P) | ≤ 0.05 wt% | 취성을 제한하도록 제어합니다. |
| 유황(S) | ≤ 0.058 wt% | 황화물 포함을 줄이기 위해 제어됩니다. |
| 실리콘(Si) | ≈ 0.10 wt%(분) | 탈산제; 용해 방법에 따라 함량이 달라집니다. |
| Cu + Ni + Cr + Mo(합계) | ≤ 1.00 wt%(WPB의 일반 제한) | 제한은 용접성 및 열처리 요구 사항을 변경할 수 있는 과도한 합금을 방지합니다. |
참고: 합금 등급(WP5, WP9, WP11, WP22, WP91)은 크롬, 몰리브덴, 니켈 등의 첨가량이 조절되어 있으며 더 높은 강도 또는 고온 성능이 필요한 경우에 선택됩니다. 정확한 허용 범위는 항상 표준의 조항 표를 확인하세요.
기계적 특성 - 기준 수치
A234의 기계적 한계는 등급에 따라 다릅니다. 일반적으로 사용되는 WPB의 경우 일반적인 실내 온도 최소값은 다음과 같습니다:
| 속성 | 일반적인 최소값(WPB) |
|---|---|
| 인장 강도(Rm) | ≈ 60ksi(415MPa) (최소) |
| 항복 강도(0.2% 오프셋) | ≈ 35ksi(240MPa) (최소) |
| 연신율(L0) | ~22%(세로) (구간 및 제조 경로에 따라 다름) |
합금 등급은 최소 인장/항복률 수치가 더 높습니다(예: WP12는 더 높은 인장/항복률 밴드를 나타내며 크리프 저항이 필요한 고온 서비스에 사용됩니다). 정확한 열/부품 값에 대해서는 항상 인증된 밀 테스트 보고서를 요구하세요.
탄소 등가성, 용접성 및 열 영향 영역 기능
현장 용접용 피팅을 지정할 때 열 영향 영역에서의 경화 위험과 균열에 대한 취약성을 예측하기 위해서는 탄소 등가물(C.E.)이 중요합니다. ASTM A234에는 가이드라인이 포함되어 있으며 많은 공급업체가 최대 C.E. ≤ 0.50 를 사용하여 계산합니다:
C.E. = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
이 공식은 널리 사용되는 선별 도구로, C.E.가 프로젝트 한계를 초과하는 경우 예열, 용접 후 열처리(PWHT) 제어 또는 낮은 CE 재료를 선택해야 할 수 있습니다.
실용적인 포인트: 플레이트 또는 단조로 피팅을 제작할 때 망간 또는 기타 원소가 보정하는 경우 공장에서 약간 더 높은 탄소를 허용할 수 있지만, 이는 문서화된 열 분석 및 허용 기준을 통해 처리해야 합니다.
제조 경로, 열처리 및 마킹
ASTM A234는 킬드 스틸, 단조품, 바, 플레이트, 이음매 없는 튜브 또는 필러 금속이 추가된 융착 용접 튜브 제품으로 만든 피팅을 허용합니다. 주요 생산 참고 사항:
-
이음매 없는 원자재와 용접 원자재: 이음매 없는 원재료는 균일한 미세 구조로 인해 직경이 작고 서비스가 많은 애플리케이션에 선호되며, 용접 또는 ERW 튜브는 비용상의 이유로 더 큰 사이즈에서 일반적으로 사용됩니다.
-
열처리: 일부 합금 등급은 정규화 또는 템퍼링이 필요합니다. 이 표준은 열처리가 필요한 시기를 규정하고 있으며, 생산자는 실제 열처리 여부를 MTC(밀 테스트 인증서)에 기재합니다.
-
마킹: 피팅에는 추적성을 유지하기 위해 등급 지정, 열 번호, 제조업체 기호 및 ASTM/ASME 사양 참조가 표시되어 있어야 합니다.
중요한 서비스에 대해서는 추적성 및 MTC(요청 시 EN 10204 3.1/3.2)를 협상할 수 없습니다.
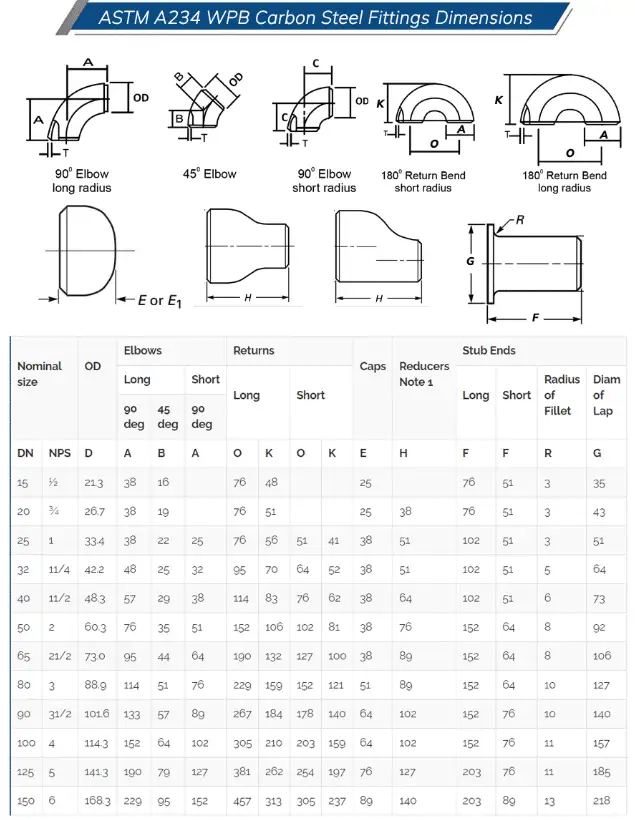
치수 및 교환 표준
ASTM A234는 재료 및 테스트를 관리하며, 치수 교환은 ASME 및 EN 표준에 의존합니다:
-
ASME B16.9 - NPS 1/2-48의 공장 제작 맞대기 용접 피팅에 대한 공통 기준(치수, 공차, 끝단 준비).
-
EN 10253(파트 1-4) - 맞대기 용접 파이프 피팅에 대한 유럽 표준(치수 및 일부 검사 범주). EN 10253-2는 특정 검사 요건이 있는 비합금 및 페라이트 합금강을 다룹니다.
조달을 위한 피팅을 지정할 때는 다음과 같이 두 가지를 모두 포함하십시오. 재료 사양(ASTM A234/A234M) 및 차원 표준(ASME B16.9 또는 EN 10253)을 준수합니다. 이를 통해 면, 경사 또는 무게 차이가 일치하지 않는 모호함을 방지할 수 있습니다.
국제 등가물 및 매핑 테이블
프로젝트 팀은 일반적으로 DIN/EN/JIS 시스템에서 동급/최근의 재료를 알아야 합니다. 다음 매핑은 실용적인 상호 참조입니다(대표적이며 완전한 것은 아님):
| ASTM A234 등급 | 일반적인 파이프/플레이트 등가물 | 일반적인 EN/DIN 등가 |
|---|---|---|
| WPB | 종종 다음과 함께 사용 ASTM A106 Gr B (파이프) 또는 A516 Gr 70 피팅용 (플레이트) | P265GH(EN 10028/EN 10222) 또는 1.0425 / St45.8 애플리케이션에 따라 다릅니다. |
| WP1 / WP5 / WP9 / WP11 / WP12 / WP22 | ASTM 범위의 동급 합금 등급 | DIN/EN 13CrMo 및 고온에 사용되는 유사한 Cr-Mo 등급(예: 13CrMo4-5, 15Mo3)을 사용합니다. |
| WP91 / WP911 | 초고온용 고합금 저합금 Cr-Mo-V강 | X10CrMoVNb9-1 / 1.4903 또는 관련 크리프 저항성 강철. |
실용적인 참고 사항: 동등성은 서비스 조건과 화학적 특성에 관한 것이므로 설계 온도, 크리프 한계 및 필수 문서를 확인하지 않고 상호 호환성을 가정해서는 안 됩니다.
선택 기준 - 올바른 A234 등급을 선택하는 방법
의사 결정 동인:
-
온도 및 압력을 설계합니다: 고온 및 열 순환에는 Cr-Mo 등급(WP11, WP12, WP22, WP91)이 필요합니다.
-
용접성 요구 사항: 탄소가 낮은 WPB는 일반적으로 쉽게 용접되므로 현장 용접 전에 탄소 등가물을 확인하십시오.
-
부식 환경: 일반 탄소 WPB는 부식에 강하지 않으므로 사워 서비스(H₂S)의 경우 NACE MR0175/ISO 15156 호환성을 확인하거나 내식성 합금을 선택해야 합니다.
-
제작 제약 조건: 직경이 큰 경우 용접 피팅을 사용하는 경우가 많고, 직경이 작은 경우 더 나은 피로 성능을 위해 이음매가 없는 피팅을 사용할 수 있습니다.
구매 주문에 구체적인 승인 기준(C.E. 한도, 필요한 PWHT, NDT 수준)을 포함하세요.
검사, 테스트 및 문서화
구매자가 일반적으로 A234 피팅에 대해 지정하는 최소 테스트/요구 사항입니다:
-
자료 인증: 열 분석 및 기계적 테스트 결과를 보여주는 EN 10204 3.1/3.2 MTC.
-
기계적 테스트: 등급별 인장, 항복률, 연신율을 확인할 수 있습니다.
-
비파괴 검사(NDT): 화학적 검증을 위한 육안, PMI 또는 스펙트로, 용접 피팅에 지정된 경우 방사선 촬영 또는 초음파 테스트.
-
수압 테스트: 모든 피팅에서 항상 수행되는 것은 아니지만 디자인 코드 및 서비스에 따라 요청될 수 있습니다.
-
경도: 일부 합금 등급 및 PWHT가 필요한 경우.
-
추적 가능성: 열 번호 및 부품 마킹은 MTC와 관련이 있습니다.
표준 기관에서는 중요 서비스에 대한 추가 제어를 권장하는 경우가 많습니다. 사워 서비스의 경우, 해당되는 경우 NACE MR0175/ISO 15156을 준수해야 합니다.
일반적인 애플리케이션 및 장애 모드
애플리케이션: 석유 및 가스 파이프라인, 발전소의 증기 라인, 석유화학 및 정유공장의 공정 배관, 압축 공기, 배수관, 압력 용기 연결부 등입니다.
주의해야 할 일반적인 장애 모드:
-
용접 HAZ 균열 C.E.가 너무 높거나 용접 절차가 제어되지 않는 경우.
-
템퍼 취성 특정 합금강에서 PWHT가 잘못된 경우.
-
부식/황화물 응력 균열 재료 선택이 NACE/ISO 지침을 무시할 때 사워 서비스에서 발생합니다.
예방 조치: 예열/PWHT 절차 지정, 탄소 등가물 제한, 적절한 NDT 요구, 부식성 또는 고온 서비스를 위한 합금 등급 선택.
조달 체크리스트
PO/기술 문의를 작성할 때 다음을 포함합니다:
-
머티리얼 사양: ASTM A234/A234M (명시적 등급, 예: WPB / WP11).
-
치수 사양: ASME B16.9 또는 EN 10253-2 (기본 설정 상태).
-
필수 MTC: EN 10204 3.1/3.2 또는 이에 상응하는 값입니다.
-
화학적 한계: C.E. 계산 및 최대 C.E. 값으로 열 분석이 필요합니다.
-
테스트: 육안, PMI, 방사선 촬영/UT(용접의 경우), 경도(필요한 경우) 및 인장 보고서.
-
표면 마감, 베벨 유형 및 마킹 지침.
-
QA: 검사 증인 포인트, 중요한 경우 타사 검사.
엔지니어가 실제로 사용하는 테이블
A - 빠른 성적 선택 표
| 서비스 요구 사항 | 일반적인 A234 등급 |
|---|---|
| 일반 배관, 용접, 중간 온도 | WPB |
| 높은 온도, 크리프 저항성 | WP11 / WP12 / WP22 |
| 매우 높은 온도 전력/석유 | WP91 / WP911 |
| 저온(극저온) | 저온 사양 사용(저온용 A420 WPL3 고려) |
B - 일반적인 모재 페어링(피팅 제조용)
| 피팅 원자재 소스 | 일치하는 일반적인 부모 소재 |
|---|---|
| 이음매 없는 파이프 | ASTM A106 Gr B / Gr C |
| 플레이트 | ASTM A516 Gr 60 / 70 |
| 단조 | ASTM A105(단조 피팅용, 참고: A234는 단조 맞대기 피팅용) |
사례 연구
노후화된 증기 헤더를 교체하는 정제소가 지정되었습니다. ASTM A234 WPB 플레이트로 만든 팔꿈치. 엔지니어링 팀에서 요구한 사항: MTC EN 10204 3.1, C.E. ≤ 0.45(프로젝트 제한), 모든 맞대기 용접부에 대한 방사선 촬영, 지정된 두께 이상의 용접부에 대한 PWHT. 밀 열 분석과 제3자 검증을 고집함으로써 재작업과 가동 중단 연장이 필요했던 고탄소 열을 늦게 발견하는 것을 피할 수 있었습니다.
교훈: 주문 단계에서의 프로젝트 제한과 검증은 재작업 위험과 일정에 미치는 영향을 줄입니다.
모범 사례 - 사양 언어
간결하고 강제력이 있는 조항을 사용하세요:
"피팅은 다음을 준수해야 합니다. ASTM A234/A234M재료 등급: WPB (또는 합금 등급 지정). 치수 표준: ASME B16.9 (또는 EN 10253-2). 공급업체는 각 피팅에 열 분석, 제조 경로 및 열 번호가 찍힌 EN 10204 3.1 밀 테스트 인증서를 제공해야 합니다. 탄소 등가물은 0.50을 초과하지 않아야 하며, 0.45를 초과하는 경우 용접 절차 및 PWHT 계획을 제출하여 승인을 받아야 합니다. 필요한 경우 제3자 검사를 통해 화학 분석 및 비파괴 검사(NDT) 입회."
이 문구는 공급업체의 규정 준수를 강제하고 기술 기준을 설정합니다.
자주 묻는 질문
-
Q: ASTM A106 등급 B 파이프에 ASTM A234 WPB 피팅을 사용할 수 있습니까?
A: 일반적으로 예; A234 WPB는 설계 코드와 압력/온도 등급이 일치하는 경우 중간 온도용 A106 Gr B 파이프와 짝을 이루는 일반적인 피팅 재료입니다. 항상 MTC, 화학적 호환성 및 열 번호를 확인하세요. -
Q: ASTM A234와 ASTM A105의 차이점은 무엇인가요?
A: A234는 단조 탄소강 및 합금강 맞대기 용접 피팅(심리스/용접)을 다루며, A105는 단조 플랜지 및 피팅에 일반적으로 사용되는 단조 탄소강 표준입니다. 다양한 제조 경로와 기계적 특성 기대치가 적용됩니다. -
Q: A234 피팅에 PWHT가 필요한가요?
A: PWHT는 등급, 벽 두께 및 프로젝트 코드에 따라 다릅니다. 많은 탄소강 WPB 피팅은 PWHT를 의무화하지 않으며, 크로미아 몰리 등급은 종종 특정 PWHT 주기를 요구합니다(PO에 명시). -
Q: A234 WPB를 사워 서비스(H₂S)에 사용할 수 있나요?
A: 기본값은 아닙니다. 산성 환경은 NACE MR0175/ISO 15156 선택 규칙을 충족해야 하며, 많은 경우 변형 저유황, 침탄 또는 내식성 합금이 필요합니다. H₂S가 존재하는 경우 NACE 규정을 준수해야 합니다. -
Q: 공급업체는 어떤 테스트를 제공해야 하나요?
A: 최소한: MTC(요청 시 EN 10204 3.1/3.2), 열 분석, 기계적 테스트 보고서, 육안 검사 및 용접에 대한 지정된 NDT(RT/UT). 중요한 프로젝트의 경우 PO에 증인 지점을 포함하세요. -
Q: A234 피팅은 ASME 코드가 적용되나요?
A: 재료 사양은 별개이지만 맞대기 용접 피팅의 경우 ASME B16.9와 같은 ASME 치수 및 압력 표준과 함께 사용됩니다. 전체 기술 범위를 보려면 두 가지를 모두 사용하세요. -
Q: A234와 EN 10253을 어떻게 비교하나요?
A: ASTM A234는 재료 및 관련 테스트를 관리하고, EN 10253은 유럽의 치수 및 검사 등급을 관리합니다. 상호 교환을 위해 등급을 매핑하고 테스트/검사 등급의 동등성을 확인합니다. -
Q: 안전한 용접을 위한 탄소 등가물 한도란 무엇인가요?
A: 자주 사용되는 실제 검사 C.E. 제한은 다음과 같습니다. 0.50. 프로젝트 소유자는 중요 용접부에 대해 더 낮은 한계(예: 0.45)를 설정할 수 있습니다. 표준 C.E. 공식을 사용하여 계산합니다. -
Q: 용접된 피팅은 등급에 "W"로 표시할 수 있나요?
A: 예. 용접 재료로 제조된 피팅은 용접 구조를 나타내기 위해 등급 표시에 문자 "W"를 추가해야 하며, 표준은 명확성을 유지하기 위한 표시 관행을 요구합니다. -
Q: 합금 등급이 필요한 경우 일반적으로 어떤 A234 등급이 사용되나요?
A: 고온 서비스의 경우 필요한 크리프 및 인장 특성에 따라 WP11, WP12, WP22 또는 WP91을 선택합니다. 표준 표에서 정확한 화학 및 기계적 특성을 확인하세요.
엔지니어와 구매자를 위한 마지막 실용 팁
-
항상 요청 열 추적 가능한 MTC 를 클릭하고 보고된 열 분석을 프로젝트 요구 사항과 비교하여 확인합니다.
-
현장 용접의 경우, C.E.가 프로젝트 한도에 근접한 경우 공급업체의 C.E. 계산과 승인된 PWHT/용접 절차를 따르세요.
-
사워 서비스가 가능한 경우, 명시적인 NACE MR0175/ISO 15156 문구가 필요합니다.
-
불일치를 방지하기 위해 구매 문서에 ASTM A234와 함께 치수 표준 콜아웃(ASME B16.9 또는 EN 10253)을 요구합니다.