
51CrV4는 담금질 및 템퍼링 후 높은 인장 강도, 강한 피로 저항성, 안정적인 성능이 요구되는 부품용으로 개발된 중탄소 크롬-바나듐 합금강입니다. 적절한 열처리로 가공하면 자동차 및 산업용 스프링, 고강도 패스너, 토션 바 및 이와 유사한 하중 지지 부품에 인성과 스프링 성능의 탁월한 균형을 제공합니다. 제한된 용접성을 수용하고 권장 가공 및 템퍼링 관행을 준수하는 경우 예측 가능한 경화성, 주기적 하중 하에서의 내마모성, 열처리 중 우수한 치수 안정성이 필요한 경우 51CrV4를 선택하는 것이 적합합니다.
1. 51CrV4 강철이란 무엇인가요?
51CrV4(DIN 재료 번호 1.8159, 때때로 SAE/AISI 6150 제품군과 비교되기도 함)는 스프링 및 고강도 부품에 최적화된 담금질 및 강화 합금강입니다. 약 0.47~0.55% 탄소, 1.0%에 가까운 크롬 및 소량의 바나듐이 첨가되어 오일 또는 폴리머 담금질에서 잘 경화되며 강도, 내피로성 및 합리적인 인성을 결합한 강화 마르텐사이트를 생산할 수 있는 등급입니다. 대량 제조 공정에서 반복 가능한 기계적 특성이 필요하고 조립 시 용융 용접에 의존하지 않고 열처리를 제어할 수 있을 때 이 소재를 사용합니다.
2. 표준 및 국제 등가물
도면이나 조달에 51CrV4를 지정할 때 다음 상호 참조를 사용하여 공급업체와 실험실이 화학 및 테스트 표준을 일치시킬 수 있도록 하세요:
| 지정 시스템 | 일반적인 레이블 |
|---|---|
| DIN / EN | 51CrV4, 재료 번호 1.8159 |
| SAE / AISI | 종종 6150과 비교됩니다(참고: 동일하지 않음, 사양 확인). |
| JIS | SUP10 또는 이와 동등한 스프링 스틸 제품군 |
| 일반적인 상호명 | 유럽 공장 데이터시트의 50CrV4 / 51CV4 변형 제품 |
주문 시 항상 정확한 EN 또는 DIN 문서와 필요한 검사 계획을 첨부하여 모호성을 제거하세요.
3. 화학 성분(표 및 해설)
아래는 EN/DIN 공차에 따라 재료를 주문할 때 일반적으로 볼 수 있는 조성 밴드입니다. 각 배송 열에 대한 실제 분석을 확인하려면 밀 인증서를 제공해야 합니다.
| 요소 | 일반적인 EN 밴드(무게 %) |
|---|---|
| 탄소(C) | 0.47 - 0.55 |
| 실리콘(Si) | 최대 0.40 |
| 망간(Mn) | 0.70 - 1.10 |
| 인(P) | ≤ 0.025 |
| 유황(S) | ≤ 0.025 |
| 크롬(Cr) | 0.90 - 1.20 |
| 바나듐(V) | 0.10 - 0.25 |
| 구리/니켈/기타 | 일반적으로 최소값, 필요한 경우 지정 |
이러한 요소가 중요한 이유
-
탄소는 경화성과 최종 경도 범위를 결정합니다. 0.5% 밴드는 담금질 및 템퍼링 후 강력한 강도 잠재력을 제공합니다.
-
크롬은 경화성과 내마모성을 개선하는 동시에 내열성을 강화합니다.
-
바나듐은 입자 크기를 개선하고 강도를 높이며 주어진 경도 수준에서 인성을 향상시키는 미세 합금 원소입니다.
-
낮은 P와 S는 취성 위험을 최소화하고 마감성을 개선합니다.
작은 변화도 열처리 반응과 최종 기계적 값에 영향을 미치므로 밀 인증서에서 실제 화학적 값을 확인해야 합니다.
4. 야금학적 거동 및 미세 구조
올바른 처리 후 미세 구조
-
담금질 전 압연 또는 정규화된 51CrV4는 일반적인 현미경 사진에서 페라이트와 펄라이트가 함께 표시됩니다.
-
경화 및 적절한 템퍼링 후 주요 미세 구조는 크롬과 바나듐이 포함된 탄화물로 강화된 마르텐사이트입니다. 바나듐 탄화물은 미세하며 오스테나이트화 과정에서 입자 성장을 제한하는 데 도움이 됩니다.
-
적절한 오스테나이트화 온도와 짧은 홀드 시간을 통해 입자 크기를 제어하면 피로 수명이 향상되고 왜곡이 줄어듭니다.
실용적인 참고 사항
-
바나듐은 오스테나이트 입자의 성장을 늦추기 때문에 일반 크롬강에 비해 용광로에서 약간의 과열에도 덜 민감합니다. 따라서 산업용 용광로를 사용할 때 배치 전반에 걸쳐 안정적인 강도를 유지할 수 있습니다.
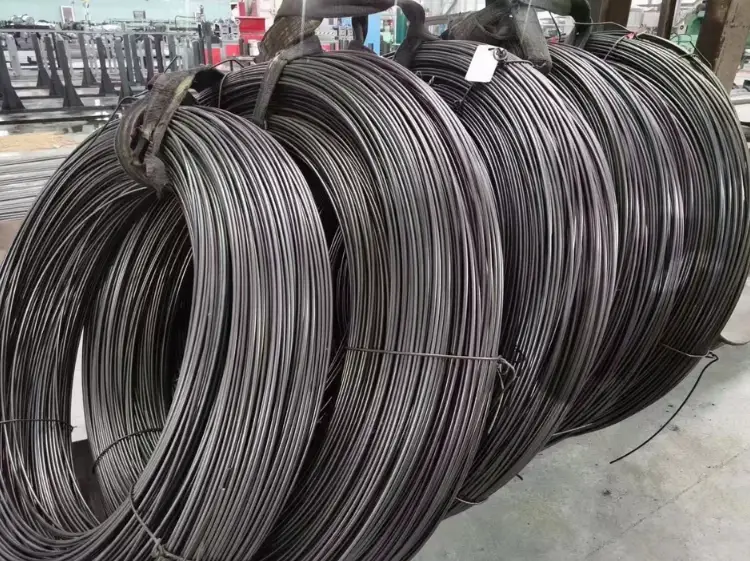
5. 기계적 특성 - 일반적인 범위 및 표
실제 기계적 값은 단면, 열처리 및 테스트 표준에 따라 달라집니다. 아래 표시된 범위는 엔지니어링 스프링 또는 샤프트 조건에 맞게 가공된 담금질 및 템퍼링된 51CrV4의 일반적인 수치입니다.
| 조건 | 인장 강도(MPa) | 항복 강도 0.2%(MPa) | 연신율 A (%) | 경도 HRC |
|---|---|---|---|---|
| 정규화/어닐링 | 700 - 900 | 500 - 650 | 12 - 18 | 20 - 30 HRC |
| 담금질 및 템퍼링(중간) | 900 - 1100 | 700 - 900 | 8 - 14 | 35 - 48 HRC |
| 담금질 및 템퍼링(고강도) | 1000 - 1200 | 800 - 1000 | 6 - 12 | 40 - 52 HRC |
참고
-
피로 수명이 필요한 부품의 경우 단순히 강도를 최대화하기보다는 경도와 인성의 균형을 맞추는 템퍼링을 선택합니다.
-
저온에서의 충격 에너지는 가변적이며 온도 수준에 따라 달라지므로 저온 서비스가 예상되는 경우 수락 시 샤피 테스트를 포함하세요.
6. 열처리: 권장 주기 및 효과
51CrV4의 일반적인 오스테나이트화 및 템퍼링 창입니다. 섹션 크기와 용광로 유형에 맞게 조정합니다.
| 단계 | 일반적인 범위 |
|---|---|
| 오스테나이트화 온도 | 820 - 860 °C |
| 보유 시간 | 25mm 구간당 10~30분, 질량에 맞게 조정합니다. |
| 담금질 매체 | 오일 또는 폴리머 퀜칭, 단면이 큰 경우 물을 피하십시오. |
| 균형을 위한 템퍼링 온도 | 스프링 템퍼의 경우 180 - 250°C, 경도를 낮추고 인성을 높이기 위해 350 - 550°C |
| 템퍼링 주기 | 1~2회 사이클, 이중 템퍼링으로 치수 안정성 향상 |
실무 지침
-
스프링 용도의 경우 탄력성을 유지하기 위해 낮은 온도에서 템퍼링하는 것을 목표로 합니다. 인성이 우선시되는 고강도 샤프트 또는 부품의 경우, 취성을 줄이기 위해 더 높은 온도에서 템퍼링합니다.
-
항상 대표 샘플을 테스트하여 생산의 최종 사이클 파라미터를 설정하세요. 밀 샘플과 쿠폰은 공정 검증에 유용합니다.
7. 경화성 및 담금질 선택; 왜곡 제어
경화성
-
51CrV4는 중소형 섹션에 우수한 경화성을 제공합니다. 더 큰 섹션은 약한 담금질로 마르텐사이트로 완전히 변형되지 않을 수 있으므로 부품 형상이 중요한 경우 Jominy 엔드-퀜치 테스트를 통해 평가해야 합니다.
퀜치 선택
-
오일 담금질 또는 폴리머 담금질은 냉각 속도를 제어하여 균열과 왜곡을 줄이면서도 필요한 마르텐사이트 구조를 달성할 수 있습니다. 얇은 섹션의 경우 더 빠른 담금질이 허용될 수 있지만 내부 응력과 균열 위험이 증가합니다.
왜곡 제어 기술
-
중요한 지오메트리에는 중단 담금질 및 저온 마템퍼링을 사용합니다.
-
가능한 경우 담금질 중에 부품을 제한하는 픽스처를 적용합니다.
-
잔류 오스테나이트를 줄여야 하는 경우에만 영하 가공을 고려하세요.
-
제어된 퍼니스 램프 속도와 균일한 로딩을 구현하여 경사도를 최소화합니다.
8. 용접성 및 접합 고려 사항
용접이 중요한 디자인에는 용접 51CrV4를 첫 번째 선택으로 권장하지 않습니다:
-
탄소 및 합금 함량으로 인해 용접성이 보통에서 좋지 않은데, 이는 단단하고 부서지기 쉬운 열 영향 부위를 촉진합니다.
-
많은 경우 균열을 방지하기 위해 예열 및 용접 후 열처리가 필요합니다. 대부분의 생산 시나리오에서는 기계적 접합, 간섭 맞춤 또는 단일 단위로 성형 및 열처리할 부품을 설계하는 것이 바람직합니다.
용접이 불가피한 경우
-
저수소 전극을 사용하고, 권장 온도(일반적으로 150-250°C)로 예열하고, 적격 용접 절차 사양에 따라 용접 후 템퍼링 또는 응력 완화를 수행합니다.
-
용접 절차 자격증을 보유하고 안전이 중요한 경우 비파괴 검사를 수행합니다.
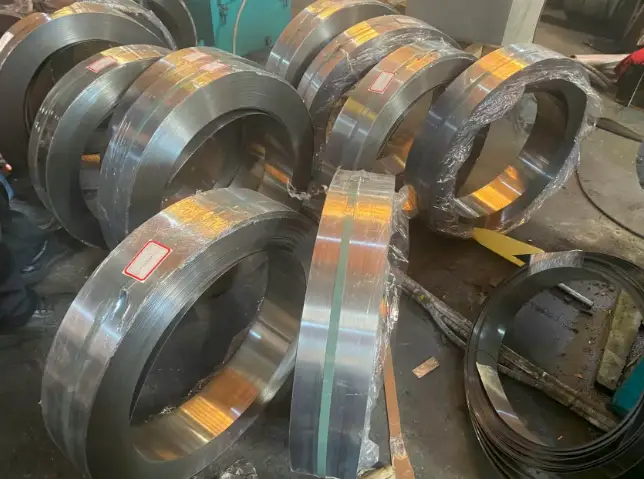
9. 제작: 가공, 냉간 성형, 연삭 팁
가공
-
51CrV4 기계는 많은 중탄소 합금강과 같습니다. 경도는 공구 마모에 영향을 미칩니다. 공구 수명을 연장하려면 날카로운 카바이드 인서트, 견고한 설정 및 적절한 절삭유를 사용하십시오.
-
황삭은 가능하면 최종 열처리 전에 수행해야 합니다. 경화 후 가공이 필요한 경우 의도한 경도에 맞는 연삭 또는 카바이드 공구를 사용합니다.
냉간 성형 및 성형 한계
-
정상화된 상태에서는 냉간 굽힘 및 성형이 가능합니다. 담금질 및 템퍼링 후 강철은 냉간 성형에 적합하지 않습니다. 스프링 제조의 경우, 초기 성형은 종종 최종 템퍼링 전에 발생합니다.
연삭 및 마무리
-
최종 치수 제어 및 표면 마감을 위해 템퍼링 후 센터리스 연삭 또는 표면 연삭이 일반적입니다. 유약과 연소를 방지하기 위해 경도 대역에 적합한 휠 선택을 유지합니다.
10. 표면 처리, 코팅 및 부식 고려 사항
기본 부식 참고 사항
-
51CrV4는 스테인리스가 아닙니다. 습기나 부식성 물질이 있는 환경에서는 보호 코팅을 사용하세요. 일반적으로 스프링에는 인산염 + 오일, 적절한 경우 전기 도금 아연, 대형 부품에는 페인트 시스템을 선택합니다.
일반적인 표면 프로세스
-
샷 피닝은 압축 잔류 응력을 유도하여 스프링과 토션 바의 피로 수명을 개선합니다.
-
베어링 표면의 유도 경화를 고려할 수 있지만 국부 가열로 인해 미세 구조가 변경되고 응력 완화를 위해 후속 템퍼링이 필요할 수 있으므로 공정 시험이 필요합니다.
-
질화는 특정 화학 물질에서 가능하지만 기본 합금이 확산 경화보다는 담금질 및 템퍼링에 최적화되어 있기 때문에 공정 평가가 필요합니다.
설계자는 구매 문서에 표면 처리 관련 내용을 포함하여 공급업체가 수명 주기 및 보증 기대치를 준수할 수 있도록 해야 합니다.
11. 일반적인 애플리케이션 및 사례
51CrV4는 주기적인 하중과 탄력적인 강도가 필요한 자동차, 툴링 및 산업용 하드웨어 전반에 걸쳐 사용됩니다.
| 애플리케이션 | 51CrV4가 적합한 이유 |
|---|---|
| 리프 및 코일 스프링 | 우수한 스프링 백, 내피로성 및 반복 가능한 템퍼링 반응 |
| 토션 바 및 스태빌라이저 로드 | 합리적인 인성을 갖춘 높은 인장 강도 |
| 고강도 패스너 | 인장 하중과 약간의 유연성이 필요한 경우 |
| 끌, 쇠톱날, 가위 | 내마모성 및 필요한 인성으로 템퍼링 가능 |
| 샤프트 및 핀 | 강도와 내마모성이 중요하고 용접을 피해야 하는 경우 |
사례 노트
-
자동차 서스펜션 부품은 다양한 하중 하에서 장기 피로 성능이 필요하기 때문에 51CrV4와 유사한 열처리 스프링 강재를 사용하는 경우가 많습니다. 공급업체는 일반적으로 보정된 코일 또는 블랭크를 최종적으로 표면 코팅 및 쇼트 피닝 처리한 후 납품합니다.
12. 공장 출하 가격의 사양 및 구매 체크리스트
공장이나 거래자에게 견적을 요청하고 100% 공장 가격 투명성을 목표로 할 때는 다음을 포함하세요:
-
정확한 EN/DIN 등급: 51CrV4, 1.8159 및 조항 참조.
-
필수 조건: 열간 압연, 냉간 압연, 정규화 또는 담금질 및 템퍼링.
-
기계적 요구 사항: 인장, 항복률, 연신율, 경도 목표.
-
열처리 일정 또는 수락 조건.
-
표면 마감 및 코팅 요구 사항.
-
샘플 테스트 요구 사항: PMI, 화학 분석, 인장 시험 보고서, 경도 차트, 필요한 경우 지정된 온도에서의 차피.
-
추적성: 공장 인증서에 연결된 열 번호.
-
배송 형태: 바, 스트립, 플레이트, 코일 또는 블랭크.
-
안전이 중요한 경우 허용 오차 및 특수 검사(초음파, 자성 입자)를 실시합니다.
공장 출고가를 요청하는 것은 종종 공장 또는 공인 유통업체에서 직접 구매하는 것을 의미합니다. 항상 제공되는 밀 인증서와 리드 타임을 비교하세요. 밀은 중량 기준으로 견적을 내며, 압연 길이나 팔레트 수량이 많을수록 더 낮은 단가를 제시할 수 있습니다.
13. 품질 관리 및 테스트
중요 부품에 필요한 최소 테스트
-
밀 인증서 및 스팟 체크 분광법을 통한 화학 성분.
-
지정된 경우 인장 테스트 및 증명 하중.
-
담금질된 부품의 단면에 대한 경도 프로파일.
-
부품이 저온에서 작동하거나 동적 충격 부하가 있는 경우 샤피 충격 테스트를 수행합니다.
-
비파괴 검사: 열처리 후 중요한 표면의 자성 입자 또는 액체 침투제, 대형 단조품의 초음파 검사.
샘플링 계획
-
ISO, EN 또는 고객별 승인 계획을 따르세요. 대량 생산의 경우 열처리 변화, 경도 드리프트 및 왜곡에 대한 통계적 공정 제어 지표를 설정합니다.
14. 보관, 취급 및 추적성
-
코일과 바는 습기가 닿지 않도록 실내와 콘크리트에서 떨어진 곳에 보관하세요.
-
장기간 보관할 때는 가벼운 오일을 바르고 장기간 노출되지 않도록 재고를 교체하세요.
-
밀 인증서부터 제조 단계, 완제품에 이르기까지 열 번호 추적성을 유지합니다. 이는 현장 장애를 조사해야 할 때 매우 중요합니다.
15. 환경, 건강 및 안전 참고 사항
-
가공 및 연삭 중에는 먼지 추출기를 사용하세요. 금속 먼지는 흡입 시 위험을 초래할 수 있습니다.
-
담금질 오일은 인화성이 있으므로 작업장 안전 규정을 준수하여 취급 및 보관하세요. 담금질 작업 중에는 현지 환경 규정에 따라 폐유를 수거하고 처리합니다.
-
샷 피닝과 표면 마감은 공기 중 미립자를 제어하기 위해 PPE와 국소 포집을 사용해야 합니다.
16. 자주 묻는 질문(FAQ)
-
51CrV4의 정확한 화학 성분은 무엇인가요?
일반적인 범위는 0.47-0.55% C, 0.70-1.10% Mn, 최대 0.40% Si, 약 0.90-1.20% Cr, 0.10-0.25% V입니다. 각 열에 대한 밀 인증서를 요청하세요. -
51CrV4는 AISI 6150과 동일한가요?
거래에서 종종 서로 비교하여 사용하기도 하지만, 작은 차이가 있을 수 있으므로 항상 공급업체 데이터시트에서 화학적 및 기계적 허용 오차를 확인하세요. -
51CrV4로 만든 부품을 용접할 수 있나요?
용접은 까다로운 작업입니다. 균열을 방지하기 위해 예열 및 용접 후 열처리가 필요합니다. 중요한 부품의 경우 가급적 용접을 피하세요. -
어떤 담금질 매체를 사용해야 하나요?
오일 또는 폴리머 담금질제는 경화성과 담금질 균열 및 왜곡 위험 감소의 균형을 맞추기 위해 일반적으로 사용됩니다. 선택은 섹션 크기에 따라 다릅니다. -
어떤 경도를 달성할 수 있나요?
담금질 및 템퍼링 후 등급은 일반적으로 템퍼링 온도 및 대상 특성에 따라 35~52 HRC에 도달합니다. -
스프링에 샷 피닝을 권장하나요?
예, 샷 피닝은 표면의 압축 잔류 응력을 유도하여 피로 수명을 개선하는 스프링의 표준 마감 공정입니다. -
어떤 대안을 고려해야 하나요?
비슷한 강도에서 더 높은 인성을 원한다면 다른 크롬-바나듐 등급 또는 합금 제품군을 고려하세요. 용접성을 높이려면 저탄소, 니켈이 풍부한 강재를 선택하십시오. 항상 용도에 맞는 등급을 선택해야 합니다. -
배송 시 어떤 테스트가 필요하나요?
화학, 경도 및 인장 테스트를 위한 밀 인증서, 형상 또는 안전이 필요한 경우 NDT. 구매 주문서에 샘플링 빈도를 포함하세요. -
바나듐은 속성에 어떤 영향을 미치나요?
바나듐은 입자 크기를 개선하고 미세 탄화물을 형성하여 더 많은 탄소를 사용하지 않고도 수율 강도와 인성을 향상시킵니다. 이는 피로 저항성에 도움이 됩니다. -
특별한 보관 규칙이 있나요?
재료를 실내에 건조한 상태로 보관하고 열 번호를 문서화하세요. 코팅 또는 쇼트 피닝된 부품의 경우 마감 처리를 손상시키는 적재를 피합니다.
17. 구매 및 사양 템플릿
RFQ를 준비할 때 이 간단한 템플릿을 사용하여 정확한 공장 견적을 받아보세요:
-
재질: 51CrV4(EN 1.8159).
-
화학 물질 허용 오차: EN 제한이 필요하며 대상 밴드를 부착합니다.
-
배송 조건: 열간 압연 / 정규화 / 담금질 및 템퍼링(T 및 HRC 명시).
-
기계적 요구 사항: 인장, 항복률, 연신율, 경도.
-
열처리: 온도 사이클을 제공하거나 공급업체에 샘플을 지정하고 승인을 요청합니다.
-
표면 마감: 샷 피닝/인산염 및 오일/도장/아연 도금.
-
검사: 밀 인증 3.1 또는 3.2, 경도 차트, 인장, 필요에 따라 NDT.
-
추적성: 모든 부품에 열 번호가 필요합니다.
-
수량, 치수, 포장 및 리드 타임.