
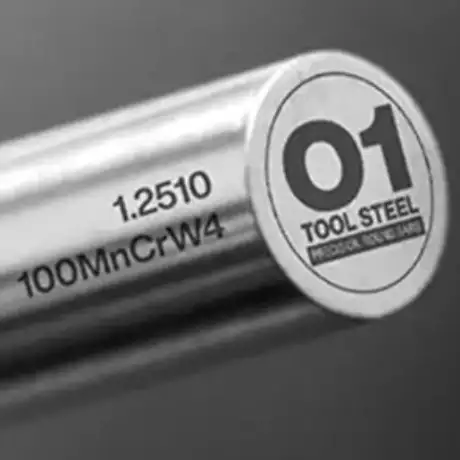
El acero para herramientas O1 (AISI O1, a menudo referenciado como DIN 1.2510 / JIS SKS3) es una calidad fiable de temple al aceite para trabajo en frío apreciada por su combinación de maquinabilidad, estabilidad dimensional y resistencia al desgaste, lo que lo convierte en una opción económica para matrices, cuchillas, punzones y utillaje de precisión de series cortas en los que se requiere un comportamiento previsible al tratamiento térmico y un control dimensional estricto. Para los ingenieros que eligen un acero para herramientas que equilibre la tenacidad y la dureza sin las agresivas tensiones de enfriamiento de los grados de endurecimiento al agua, el O1 suele ser la primera opción práctica.
¿Qué es el acero para herramientas O1?
O1 es un acero para herramientas en frío con alto contenido en carbono, manganeso-cromo-tungsteno y endurecimiento por aceite, desarrollado originalmente para herramientas que deben mantener una gran estabilidad dimensional durante el endurecimiento. Se trata de una calidad versátil que se utiliza cuando se requiere una combinación de resistencia al desgaste, tenacidad y facilidad de mecanizado. La calidad se suministra normalmente en estado recocido/blando y adquiere un temple predecible y uniforme en ciclos de temple en aceite; tras el revenido, alcanza durezas de servicio adecuadas para muchas matrices, cuchillas de cizalla y herramientas de conformado.
Instantánea técnica
-
Nombres comunes / denominaciones: AISI O1, ASTM A681 O1, DIN 1.2510, JIS SKS3, UNS T31501.
-
Estado típico de suministro: recocido (blando) para facilitar el mecanizado; puede suministrarse rectificado o con acabado de precisión.
-
Método de temple: temple en aceite (de ahí la serie "O").
-
Rango típico de dureza templada: ~58-64 HRC dependiendo del programa de templado y del tamaño de la sección.
-
Se utiliza mejor para: utillaje de trabajo en frío de tirada corta a media, punzones, cuchillas de cizalla, moldes pequeños, calibres y útiles de precisión.
Composición química (gamas típicas)
La tabla siguiente puede utilizarse como referencia de diseño. Deberán consultarse los certificados individuales de cada laminador para conocer las composiciones exactas.
| Elemento | Gama típica (wt%) |
|---|---|
| Carbono (C) | 0.90 - 1.00 |
| Manganeso (Mn) | 0.50 - 1.00 |
| Cromo (Cr) | 0.60 - 1.00 |
| Tungsteno (W) | 0.20 - 0.40 |
| Vanadio (V) | 0,03 - 0,08 (trazas) |
| Silicio (Si) | 0.15 - 0.35 |
| Fósforo (P) | ≤ 0.03 |
| Azufre (S) | ≤ 0.03 |
Notas: Existen variaciones entre proveedores y normas nacionales (AISI/ASTM, DIN, JIS). El contenido en wolframio y cromo confiere al O1 una mayor resistencia al desgaste y estabilidad al revenido que los aceros normales con alto contenido en carbono.
Propiedades de los materiales y datos mecánicos
A continuación se presenta un conjunto pragmático de propiedades mecánicas que puede aplicar en el diseño y la especificación. Utilice siempre los datos de laminación del proveedor para la verificación final.
| Propiedad | Valor típico (recocido) | Valor típico (templado y revenido) |
|---|---|---|
| Dureza (recocido) | ~200 HB (~18-25 HRC) | 58-64 HRC (dependiendo del tratamiento térmico) |
| Resistencia a la tracción (Rm) | ~600-900 MPa (depende del estado) | Varía mucho tras el tratamiento térmico; utilizar datos de laminación |
| Límite elástico (Rp0,2) | ~350-600 MPa | Sección dependiente |
| Elongación (A)% | 8-15% (recocido) | reducido tras el endurecimiento |
| Dureza/impacto | Bueno para la clase de temple al aceite; mejor que muchos aceros de alto Cr para trabajo en frío. | |
| Densidad | ~7,85 g/cm³ | |
| Conductividad térmica | Moderado (categoría acero) | |
| Maquinabilidad | Bueno en estado recocido; se puede rectificar para un acabado ajustado |
Nota práctica: Se considera que el O1 tiene una estabilidad dimensional predecible (baja distorsión) en comparación con muchos grados templados en agua, razón por la que a menudo se denomina acero para herramientas "sin contracción" en la literatura de taller.
Especificaciones y equivalencias
O1 está representado en múltiples sistemas de nomenclatura. Utilice esta tabla cuando traduzca documentos o haga pedidos internacionales.
| Sistema común de designación | Nombre equivalente |
|---|---|
| AISI / SAE | O1 |
| ASTM | ASTM A681 (referencia de especificaciones de acero para herramientas; utilice la especificación exacta para los detalles) |
| UNS | T31501 |
| DIN | 1.2510 |
| JIS | SKS3 (o acero para herramientas de alto contenido en carbono similar de la serie SK) |
| ISO | A menudo referenciado bajo la norma ISO 4957 (aceros para herramientas) |
Comentario: Las subcalidades, tolerancias y acabados superficiales exactos se definen en la norma correspondiente (ASTM, ISO, DIN). Compruebe el certificado del laminador y la norma a la que hace referencia su pedido para conocer los parámetros de tratamiento térmico, la dureza de entrega y las tolerancias permitidas.
Tratamiento térmico y transformación de metales
Esta sección proporciona las mejores prácticas a nivel de taller aceptadas por los fabricantes de herramientas experimentados.
A. Producción y mecanizado típicos de piezas en bruto
-
Condición recibida: O1 suele suministrarse recocido blando para facilitar el mecanizado.
-
Mecanizado: Utilizar herramientas afiladas de metal duro o de alta velocidad; velocidades de corte similares a las de los aceros de aleación media. Mantener una profundidad de corte ligera cerca de las dimensiones finales para permitir la distorsión del tratamiento térmico.
-
Desbarbado e inspección: Eliminar la cascarilla de laminación e inspeccionar la descarburación antes del endurecimiento.
B. Ciclo de endurecimiento (práctica industrial típica)
-
Austenitizar (guía aproximada): Calentar a ~740-780°C (1380-1436°F) - la temperatura exacta depende del tamaño de la sección y de la recomendación del proveedor. Mantener para disolver los carburos uniformemente.
-
Medio de enfriamiento: templado de aceite a la temperatura y agitación recomendadas para evitar grietas de endurecimiento - esto es fundamental para el comportamiento de la serie O. Deje que se enfríe de forma controlada hasta alcanzar la temperatura ambiente.
-
Templado: múltiples revenidos normalmente entre 150-540°C (300-1000°F) en función de la dureza final deseada; las temperaturas de revenido más altas reducen la dureza y mejoran la tenacidad. Los programas típicos de revenido producen una dureza estable en el rango de 58-64 HRC para O1.
C. Alivio del estrés y acabado
-
Si una sección larga va a someterse a un tratamiento térmico final, alivie siempre las tensiones después del desbaste.
-
Para componentes que requieran tolerancias estrechas, realice un ciclo de templado y una iteración de rectificado ligero hasta el tamaño final.
D. Endurecimiento de superficies y revestimientos
El O1 no se utiliza normalmente para inducción o nitruración cuando se requiere un mayor contenido de aleación, pero es posible aplicar recubrimientos duros finos (PVD/CVD) o carburación en geometrías de herramienta específicas si es necesario prolongar la vida útil.
Usos típicos y ejemplos de aplicación
O1 se selecciona cuando la precisión y la rentabilidad son las principales preocupaciones. Ejemplos representativos:
-
Matrices de corte y conformado para tiradas cortas y medias (prensas de chapa).
-
Herramientas de corte y hojas de cizalla cuando la retención del filo es importante pero el ciclo de mecanizado y el tamaño de la pieza no justifican aceros de alta aleación y alto coste.
-
Punzones, brochas y pequeñas matrices destinados a ciclos frecuentes de reafilado/reafilado.
-
Calibres, plantillas y mandriles que requieren una gran estabilidad dimensional tras el endurecimiento.
-
Cuchillas para cuchillos, herramientas de mano y hobby en canales de suministro especializados más pequeños.
Nota del caso: Para series de producción largas o servicios extremadamente abrasivos, los aceros para herramientas con alto contenido en cromo, templados al aceite o al aire (serie D, serie A) o las calidades para trabajo en caliente pueden resultar más económicos a lo largo del ciclo de vida, a pesar de su mayor coste inicial.
Tamaños, formas de existencias y pesos precisos (útiles para el cálculo de costes y la logística)
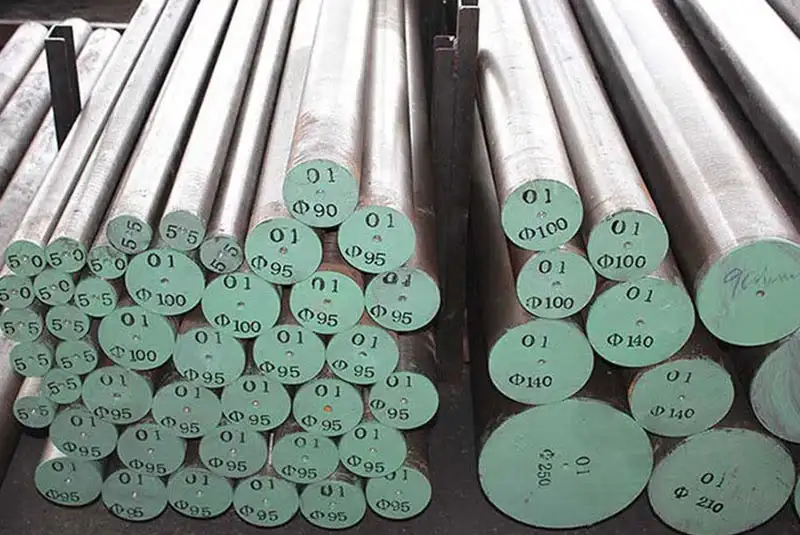
O1 se suministra normalmente en barras redondas, planas, cuadradas y esmeriladas. La tabla indica el peso práctico por metro de las barras redondas (densidad = 7,85 g/cm³). Estas cifras son útiles para convertir los precios del distribuidor (por pieza) en precios por tonelada o por kilogramo.
Peso por metro - barra redonda (densidad 7,85 g/cm³)
| Diámetro (mm) | Peso (kg/m) |
|---|---|
| 10 | 0.6165 |
| 12 | 0.8878 |
| 16 | 1.5783 |
| 20 | 2.4662 |
| 25 | 3.8534 |
| 30 | 5.5488 |
| 40 | 9.8646 |
| 50 | 15.4134 |
| 60 | 22.1954 |
| 80 | 39.4584 |
| 100 | 61.6538 |
(Calculado a partir de área × densidad; se redondean a cuatro decimales por conveniencia de ingeniería. Utilice las dimensiones exactas del proveedor y la densidad para la facturación final).
Formularios en stock disponibles con frecuencia en MWAlloys y otros distribuidores: redondos recocidos, planos rectificados, chapa rectificada de precisión y longitudes o piezas brutas cortadas a medida.
Instantánea de la comparación de precios del acero para herramientas O1
Los precios de mercado de los aceros para herramientas varían en función del lote de laminación, el acabado (rectificado frente a laminado en caliente), la cantidad mínima de pedido y el flete. A continuación se indican representante gamas de precios publicadas y ejemplos de presupuestos de proveedores recopilados de listados de distribuidores y plataformas B2B en 2025. Utilícelos como referencia de compra y confirme con MWAlloys o su proveedor elegido para obtener presupuestos en firme.
| Región | Gama representativa al por menor / FOB (USD por tonelada) | Notas de fuentes representativas |
|---|---|---|
| China (exportación FOB de fábricas/comerciantes chinos) | ~US$900 - US$2.500 / tonelada (dependiendo del acabado de la aleación, MOQ y procesamiento). | Muchas fábricas y empresas comerciales chinas indican O1 en este margen; el extremo inferior para el laminado en caliente a granel, el extremo superior para las barras rectificadas de precisión. |
| EE.UU. (distribuidor / venta al por menor al corte) | Los precios unitarios varían muchopiezas rectificadas de precisión vendidas por pieza (ejemplo: Las barras y el material plano O1 se venden por longitud de corte; los listados de minoristas muestran precios de decenas a cientos de USD por pieza). Los listados representativos de distribuidores minoristas indican mayor coste unitario frente a granel FOB; el equivalente por tonelada varía según el tamaño del corte y el acabado (a menudo >$2.500/t cuando se compra en pequeñas cantidades). | El suministro estadounidense tiende a distribuirse a través de centros de servicio; los precios al por menor de los pedidos pequeños son más altos que los de los envíos a granel de las fábricas. |
| Europa (accionista / centro de servicios) | Recargo / prima típica de almacenista sobre el acero de base; existen ejemplos específicos de recargo publicados (ejemplo: puntos de datos que muestran cifras de recargo de pocos cientos de libras esterlinas por tonelada). El coste final por tonelada depende del acabado y del mercado local. | Los precios europeos incluyen el IVA local, la manipulación y los márgenes del centro de servicio. |
Cómo leer esta tabla: los números FOB chinos son listados de exportación de molinos/comerciantes (útiles cuando se importa a granel). Las cifras de América del Norte y Europa son representativas de venta al por menor o centro de servicios para pedidos pequeños y material molido de precisión, por lo que suelen ser más elevados por tonelada que los precios FOB a granel. Solicite siempre una factura comercial con Incoterms y certificado de fábrica.
Notas de aprovisionamiento y por qué comprar O1 a MWAlloys
MWAlloys es un proveedor especializado de aceros para herramientas y moldes con inventario en China y capacidad de envío internacional. Al ordenar O1 de MWAlloys usted puede esperar:
-
Precios directos de fábrica - MWAlloys trabaja directamente con fábricas y fundiciones seleccionadas; suministramos 100% precio de fábrica para pedidos al por mayor (incoterms FOB disponibles) y precios competitivos por longitud de corte para cantidades menores.
-
Stock disponible y envío rápido - MWAlloys mantiene un stock rodante de dimensiones comunes para O1; los plazos de entrega típicos para los artículos en stock se aceleran en comparación con los lotes completos de producción en fábrica.
-
Certificado y trazabilidad - certificados completos del laminador (químicos y mecánicos) e informes opcionales de pruebas de terceros.
-
Tratamiento a medida - rectificado de precisión, piezas en bruto para electroerosión, mecanizado de preendurecimiento y servicios de tratamiento térmico a través de socios acreditados.
-
Apoyo logístico global - embalajes de exportación, reserva de fletes y documentación aduanera para Norteamérica, Europa y Asia.
Si su proyecto requiere una comparación precisa (coste por pieza acabada, tolerancia de acabado y vida útil prevista del reafilado), el equipo técnico de ventas de MWAlloys puede proporcionarle un presupuesto en firme con planos de producción y recomendaciones sobre el ciclo de vida.
Preguntas frecuentes
Acero para herramientas O1: Preguntas frecuentes sobre precisión y dureza
1. ¿Es O1 una buena opción para tiradas largas?
2. ¿Qué dureza puedo esperar tras un tratamiento térmico estándar?
Tras un templado en aceite estándar y un revenido adecuado, el O1 suele alcanzar una banda de dureza de 58 a 64 HRC. El resultado exacto depende de la temperatura de austenitización, el espesor de la sección y su programa específico de revenido.
3. ¿Cómo se compara O1 con D2?
D2 ofrece una mayor resistencia al desgaste debido a su alto contenido en cromo y carbono, pero es menos tenaz y más difícil de mecanizar. O1 es mucho más fácil de mecanizar en estado recocido, presenta menor distorsión durante el tratamiento térmico y ofrece una tenacidad superior. Elija O1 cuando la facilidad de fabricación y la resistencia al agrietamiento sean prioritarias.
4. ¿Existen equivalentes directos en DIN / JIS?
5. ¿Puede nitrurarse o cementarse el O1?
6. ¿Es O1 propenso a agrietarse durante el enfriamiento?
7. ¿Qué tolerancias y acabados están disponibles?
- Laminado en caliente y recocido: Para mecanizado pesado.
- Culata plana rectificada: Rectificado de precisión por los cuatro costados.
- Barra de perforación: Barras redondas rectificadas de precisión con tolerancias estrictas (a menudo h6 o h7).
8. ¿Cómo deben tratarse las virutas sobrantes de O1?
9. ¿Cómo especificar O1 en una orden de compra (PO)?
Asegúrese de especificar las dimensiones, el acabado superficial (por ejemplo, esmerilado frente a negro) y cualquier requisito específico de tolerancia para garantizar una entrega correcta.